ペレットミル交換部品: ローラーシェル、ダイ、シャフトの適合方法
ほとんどのペレット工場では、磨耗したダイとローラーのシェルを困難な方法で発見します。キロワット時あたりの処理量が低下し、プレスがガタガタし始め、ペレットの端が割れて出てきます。多くの場合、根本原因はマシンではありません。これは、正しい部品番号で選択された交換部品ですが、冶金やクリアランスが間違っています。
選択する ペレットミル交換部品 購入のステップであるのと同じくらい、メンテナンスの決定も必要です。これにより、リングダイの持続時間、印刷機が消費するエネルギー、計画された停止に 20 分かかるか、それとも完全なシフトがかかるかが決まります。
リングダイとローラーシェルは 1 つの摩耗ペアであり、2 つの部品番号ではありません
一方のコンポーネントの摩耗により他方のコンポーネントの接触形状が変化するため、リング ダイとローラー シェルは一致するペアとして扱う必要があります。新しいシェルを古いダイに押し付けると、ダイ面の高い部分に負荷が集中し、穴の先端が欠ける可能性があります。摩耗したシェルを使用して新しい金型を使用すると、研磨された表面が食いつきにくくなり、滑りや過剰な微粉の原因になります。
実際のメンテナンスチームは 2 つのコンポーネントを一緒に追跡し、半径方向のギャップを 0.1 mm から 0.4 mm の間に設定し、繊維質木質ペレットの上端に移動します。調整ネジを適度に回転させてもそのギャップを維持できない場合、次の問題は部品を注文するかどうかではなく、シェルがどのようにダイの穴、キー溝、ピンの中心、プレスモデルと一致するかということになります。ダイの圧縮率は、ローラーがどれだけ積極的に食い込む必要があるかにも影響するため、フィード配合を変更すると、同時にローラー シェルのプロファイルの見直しが必要になります。
交換部品の取り付けはボルトの位置合わせだけではありません。これは、硬度、作動ギャップ、および材料仕様を、元のコンポーネントが設計されたのと同じ動作ウィンドウに一致させることを意味します。
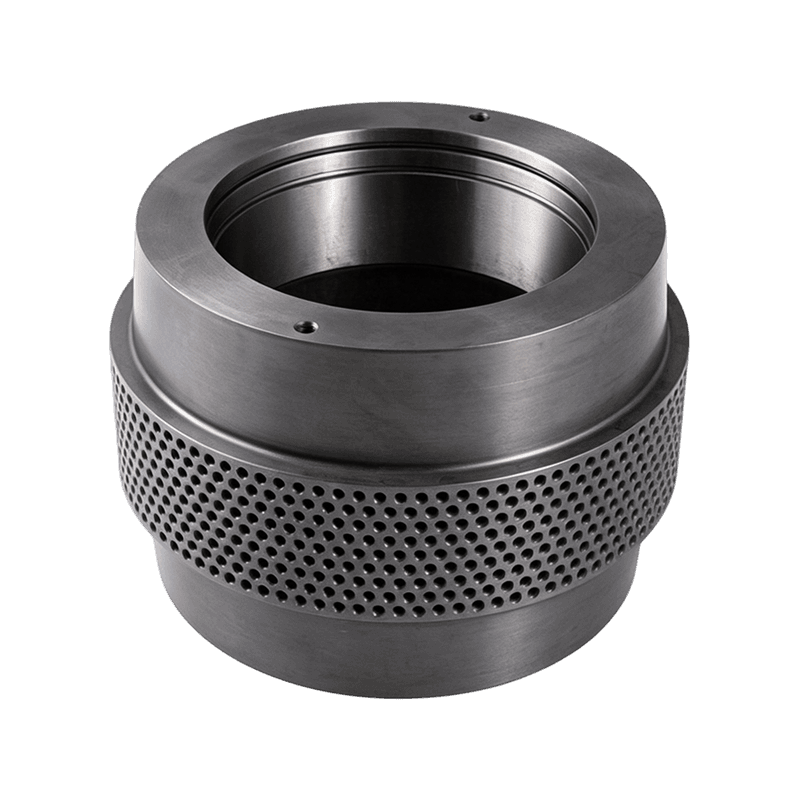 研磨材供給用 20クロムチタン 合金鋼ペレット ローラー シェル この肌焼き 20クロムチタン ローラー シェルは、現場での比較により、摩耗条件下でプレーン カーボン シェルよりも 30 ~ 45% 長持ちすることが示されているため、砂が混入した飼料に推奨されます。 製品を見る→
ローラーシェルのスチールをフィードの研磨負荷に合わせます
ローラーシェルを選択するときは、プレスのブランドではなく、フィード内の研磨負荷を出発点にする必要があります。シリカ、水分、および繊維の含有量によって、シェルの直径がどの程度早く減少するかが決まります。顕著な砂汚染のあるマッシュ飼料では、現場での比較において、肌硬化 20CrMnTi シェルはプレーン カーボン シェルよりも一貫して 30 ~ 45 パーセント長持ちします。低摩耗砥粒供給では、GCr15 や 100Cr6 などの硬質軸受鋼が圧縮下でも滑らかな走行面を維持するため、最長の総寿命を実現できます。
Anhui Jindingsheng Machinery Co., Ltd. では、製品ラインは偏心シャフト、内部コンポーネント、ローラー シェル、加圧ローラー アセンブリなど、摩耗チェーン全体を中心に配置されています。材料の選択はカタログのデフォルトではなく仕様として扱われます。
砥粒送り条件下での相対摩耗寿命の比較。値が大きいほど、ローラー シェルが摩耗限界に達するまでのサービス間隔が長くなることを示します。
| 材質 | 硬度プロファイル | 最適な用途 | 摩耗特性 |
| 20CrMnTi | ケースハード、タフなコア | 研磨材マッシュフィード、木材ブレンド | 均一な摩耗が遅く、優れた耐衝撃性 |
| GCr15 / 100Cr6 | 高い貫通硬度 | 低摩耗性穀物および油糧種子飼料 | 長い摩耗寿命、混入金属に対する耐性が低い |
| 60Si2Mn | ばね鋼、弾性 | 重い衝撃荷重、高トン数のプレス | 急激な荷重変化でも割れにくい |
| 40Cr | 合金構造用鋼 | 汎用メンテナンスの役割 | 初期段階のプラントの摩耗とコストのバランス |
| 湾曲した歯のシェル | 素材というよりプロフィール | かさ密度の低い飼料、噛みつきが悪い | 材料の取り込みを改善し、滑りを軽減します |
最も一般的な仕様エラーは、ダイよりも硬いシェルを注文することです。シェルが硬くなると摩耗がダイ面に移り、リングダイのコストはシェルの 2 ~ 3 倍になります。
 ペレットミル用の完全なリングダイローラーシェルアセンブリ このアセンブリには、シェル、ベアリング、シャフト、シールが単一の交換ユニットとして含まれており、メンテナンス中に隠れたベアリングや取り付けの問題が疑われる場合の早期摩耗を回避するのに役立ちます。 製品を見る→
ローラーシェルのみ、それとも完全な加圧ローラーアセンブリ?
ベアリングと取り付け金具がしっかりしている場合は、単一のシェルを選択してください。隠れた部品の状態を確認できない場合は、完全な加圧ローラー アセンブリを選択してください。計画されたメンテナンス スケジュールでは、ベアリングのセットが使用限界に達する前に、シェルが 2 回交換されることがよくあります。この場合、シェルのみを交換する必要があります。ベアリングの遊びを測定したり、うなる音を聞いたり、オイルスリンガーの汚れを見つけたりすると、判断が変わります。
損傷したベアリングに新しいシェルを取り付けると、研磨された変化する接触パターンが生成され、新しい部品がすぐに破壊されます。完全な加圧ローラー アセンブリでは、シェル、シャフト サポート、シール、および適合する取り付けハードウェアを一緒に交換することで、そのリスクが排除されます。 Jindingsheng はアセンブリを単一の交換ユニットとして設計しているため、ローラー シェルはプレス モデルに合わせて事前に設定された正しい形状で納品されます。
- ベアリングのグリスはきれいで、遊びは限界内にあります
- 取り付けピンとシャフトジャーナルに傷はありません
- 生産スケジュールにより、余分な分解時間が可能になります
- ベアリングの異音や軸方向の遊びはすでに検出可能です
- シール、エンドカバー、またはオイルスリンガーに摩耗痕が見られる
- ダウンタイムは短く、事前に設定されたクリアランスには価値がある
 ペレットプレス機械用42CrMo偏心軸 精密鍛造および熱処理された偏心シャフトは、回転運動を材料の流れに必要な振動に変換します。これは、ローラー シェルの適切な性能を維持するために不可欠です。 製品を見る→
偏心シャフトと内部コンポーネントがウェアチェーンを前方に搬送
偏心シャフトが摩耗したり、スペーサーのサイズが間違っていると、新品のシェルが通常の生産のフルシーズンよりも早く故障する可能性があります。偏心シャフト、ベアリンググランドエンドカバー、オイルスリンガー、精密スペーサーは安価な付属品として扱われることが多いですが、それぞれに特有の機械的役割があります。シャフトは回転運動を振動に変換し、材料をダイに押し込みます。オイルスリンガーは潤滑をベアリングに導き、スペーサーはローラーシェルの正確な横方向の位置を確立します。
シャフトジャーナル摩耗の 0.05 mm の偏差は、ベアリングの荷重分布を変化させるのに十分であり、それがダイ面全体で不均一なシェル摩耗として現れます。 Jindingsheng は、45 スチール、40Cr、および 42CrMo の偏心シャフトを提供しているため、交換品はデフォルトで最も安価なオプションではなく、元の負荷の想定に一致させることができます。
- ローラーシェルを取り外し、残りの壁の厚さを測定します。
- エキセントリックシャフトを手で回転させ、不規則なドラグを感じてください。
- ベアリンググランドのエンドカバーとオイルスリンガーに接触痕がないか点検します。
- シャフトジャーナルの寸法を新品部品の仕様と比較してください。
- シェルとダイの半径方向ギャップは、組み立て前ではなく組み立て後に設定します。
きれいなグリースサンプルはベアリングが健全であることを証明するものではありません。ローラーシェルの摩耗パターンがまず物語ります。
カレンダーではなく、ギャップ測定に基づいて交換作業をスケジュールする
最も信頼できる交換のきっかけは、アワーカウンターではなく、ダイとローラーのギャップの増加とシェルの壁厚の減少が測定されたことです。カレンダーはリマインダーとして役立ちますが、生産負荷と原材料の磨耗は変化が多すぎるため、カレンダーだけを管理することはできません。 2 シフトで稼働する中型リング ダイ プレスの場合は、200 稼働時間ごとにローラーとダイのギャップを確認します。
外径が新しい寸法から 2.5 ~ 3.0 mm 磨耗した場合、またはプロファイルの食いつきがなくなった場合は、それより早くローラー シェルを交換してください。このスケジュールにより、金型を早すぎずに変更することなく、予測可能な結果が得られます。連続的に高トン数のシフトを実行するプレスでは、より大きな支持面により同じ荷重がより大きな接触領域に分散されるため、頑丈なローラー アセンブリは注目に値します。
| 症状 | 考えられる原因 | 点検または交換する部品 |
| 薄いペレットとダイフェイスグレージング | ローラーとダイのギャップが広すぎます | ローラーシェル、偏心軸の摩耗 |
| シェルは磨かれていますが、噛んでいません | 送りの歯形が間違っています | 曲歯ローラーシェル |
| ベアリングの過熱 | 固着または乾燥したオイルスリンガー | オイルスリンガー、ベアリンググランドエンドカバー |
| 装填されたプレスの金属ノック | 過剰なベアリングの遊びまたはシャフトの曲がり | 加圧ローラーAssy、偏心軸 |
| シェル幅全体にわたる不均一な摩耗 | スペーサーリングの磨耗またはシャフトの位置ずれ | 精密スペーサー・偏心軸 |
時間だけでなく直径も追跡します。 200時間で0.1mm減ったシェルは正常に摩耗します。同じ期間にシェルが 0.4 mm 減少した場合は、ベアリングが汚れているか、ギャップが狭すぎることを示しています。
調達 ペレットミル交換部品 冶金制御を失うことなく
交換部品の商業的リスクは単価ではありません。これは、バッチ間の制御されていない冶金的および寸法の変動です。ペレットミルの交換部品はバッチで製造され、各バッチは原材料、熱処理、機械加工公差によって異なります。安く見える見積書は、硬度レポートと寸法証明書が合意されたグレードと一致する場合にのみ安くなります。
- すべての請求書で材料グレードと熱番号を尋ねてください。
- 化学証明書だけでなく、ローラー シェルとシャフトの硬度レポートもリクエストしてください。
- 新品部品の寸法または摩耗限界に公差が保持されているかどうかを確認します。
- 海上輸送における梱包と湿気保護の要件を記載します。
- プレスモデルと金型外径については、スペアパーツカタログをご確認ください。
OEM に期待されるものと同じ文書 (材料グレード、硬度範囲、寸法レポート、バッチ トレーサビリティ) を添えて注文してください。熱処理記録を提供できないサプライヤーは摩耗寿命を保証できません。
ペレットミルの交換部品: メンテナンス チームからの調達に関するよくある質問
飼料ペレットミルのローラーシェルはどのくらいの頻度で交換する必要がありますか?
研磨材供給用途では、ほとんどの工場で 800 ~ 1,200 稼働時間ごとにローラー シェルを交換します。低摩耗フィード用途では、間隔が 2,000 時間を超える場合があります。 200 時間のギャップチェックを主なトリガーとして使用し、シェルの外径が 2.5 ~ 3.0 mm 減少したときにシェルを交換します。
加圧ローラー アセンブリ全体を交換する必要がありますか、それともローラー シェルのみを交換する必要がありますか?
ベアリング、シャフトジャーナル、エンドカバーが許容範囲内にある場合は、シェルのみを交換してください。ベアリングの遊びを測定したり、ノイズが聞こえたり、オイルスリンガーに傷がついたりすることが確認できたら、アセンブリ全体を交換してください。追加の前払いコストは、2 回目の分解コストよりも低くなります。
古いダイが磨耗する前に、新しいローラー シェルが時々故障するのはなぜですか?
ラジアルギャップの設定が厳しすぎる場合、シェルの材質がダイ面に対して硬すぎる場合、または偏心シャフトとベアリングが振動をシェルに伝えている場合、新しいシェルが早期に破損する可能性があります。組立後に毎回ギャップを確認し、ご注文前にシェルの硬さとダイの硬さを比較してください。
交換部品を注文する前にどのような情報を送信する必要がありますか?
プレスのブランドとモデル、ダイの外径、ローラーシェルの幅、取り付けピンの中心、シャフトジャーナルの寸法、および現在のシェルの材質を送信してください。可能であれば、摩耗した部品とベアリング ハウジングの写真を追加してください。これにより、製造年をまたいで再設計された古いマシンによって生じる不一致の可能性が減少します。
連絡する
フォローしてください
クイックリンク
お問い合わせ
Email : ysf@jindingsheng.com.cn
Address : 安徽省宣城市広徳市秋村鎮工業集中区19号