40Cr 合金鋼ペレット ローラー シェル: 硬度、摩耗寿命、購入ガイド
湿気の多い季節に 2 シフトでペレット工場を稼働させると、ローラー シェルのフルセットが 1 四半期で摩耗する可能性があり、その後届く交換見積書は、写真では同一に見える部品でも 3 倍異なることがよくあります。その広がりの背後にある変数は鋼材であり、より正確にはその背後にある熱処理です。
このガイドでは、飼料および一般ペレット化用のスペアパーツ市場の中級主力製品である 40Cr 合金鋼ペレット ローラー シェルについて詳しく説明します。このグレードには実際に何が含まれているか、20クロムチタン、GCr15、および 60Si2Mn の代替品とどのように比較するか、購入者がどの数値を要求する必要があるか、およびその数値を指定することがどこで間違いであるかについて説明します。
40Cr 合金鋼とは何か、なぜローラー シェルに適しているのか
40Cr は、中国規格 GB/T 3077 で定義されているクロム合金構造用鋼で、0.37 ~ 0.44 パーセントの炭素、0.50 ~ 0.80 パーセントのマンガン、および 0.80 ~ 1.10 パーセントのクロムを含んでいます。ローラーシェルのバランスは慎重に行われます。カーボンは表面が到達できる硬度を設定し、クロムは焼入性を高めるため、厚い歯の部分が高周波焼入れに均一に反応します。
他の市場の購入者は、AISI/SAE 5140、DIN 41Cr4 (1.7035)、および JIS SCr440 という異なる名前で同じ鋼材を購入します。サプライヤーに GB/T 3077 を参照する工場証明書を要求し、同等のグレードをクロスチェックすることは、ほとんどの低水準のオファーを除外する 5 分間の作業です。
適切なシェルの仕上げルートも同じロジックに従います。ブランクは鍛造され、次に焼き入れ、焼き戻しが行われるため、コアは HB 217 ~ 255 付近になります。歯形は機械加工されます。その結果、材料が食い込む部分に正確に硬い表皮を備えた、丈夫で亀裂の入りにくい本体が得られます。
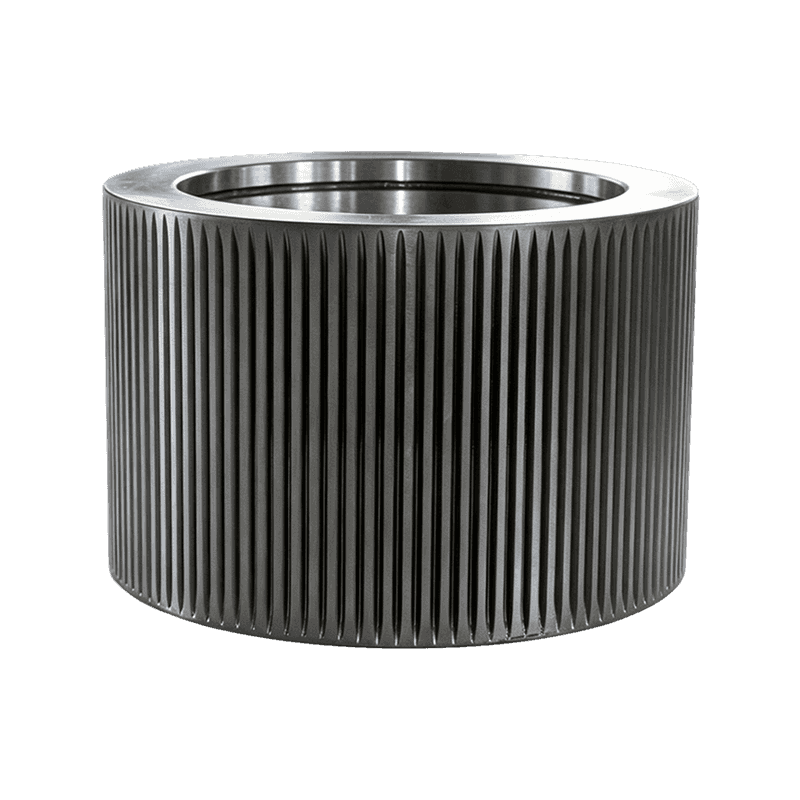
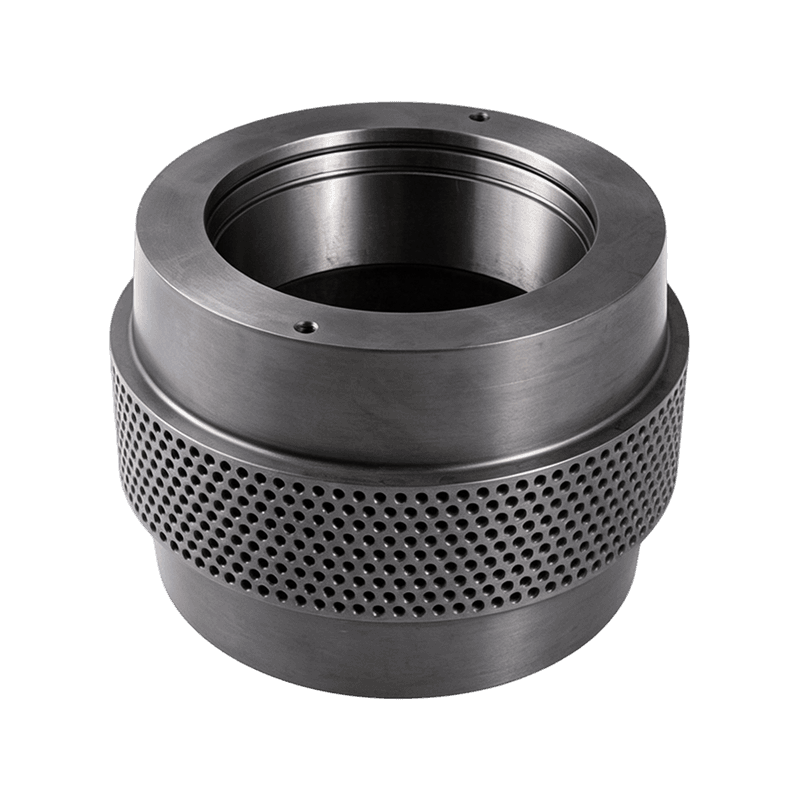
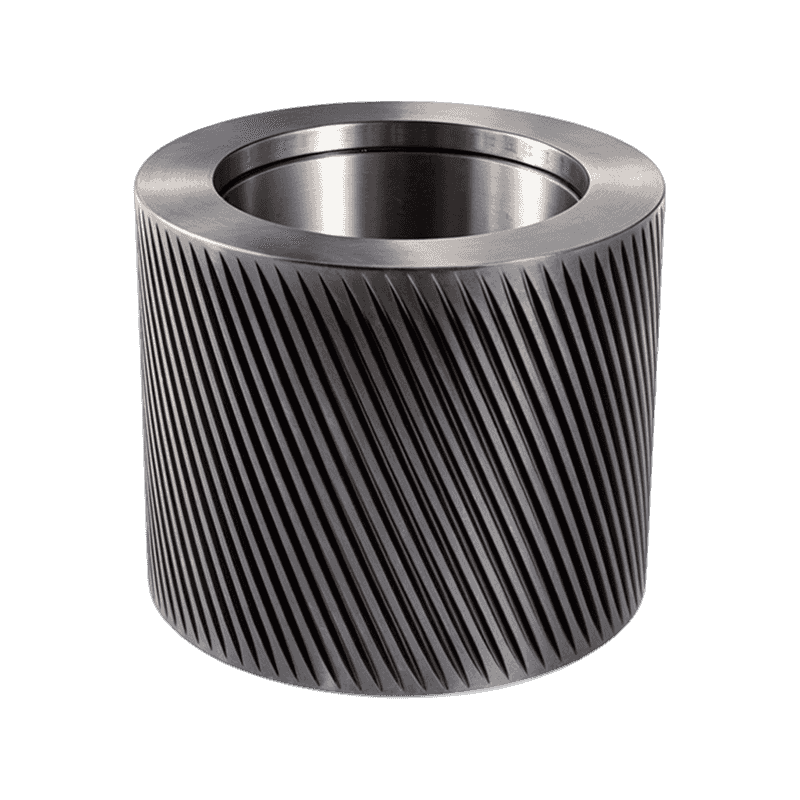
40Cr 合金鋼ペレット ローラー シェルは、ペレット ミル内のリング ダイに材料を押し付ける円筒形の歯模様の摩耗部品で、焼き入れおよび焼き戻しされたコアと高周波焼き入れされた約 HRC 52 ~ 58 の作業面を備えた GB/T 3077 40Cr 鋼で作られています。
 40Cr 合金鋼ペレット ローラー シェル 高周波焼き入れ歯面を備えた焼き入れ焼き戻し済みの 40Cr ローラー シェルで、複数の歯パターンが用意されています。高級鋼グレードよりも均一な硬度とコスト効率の高い摩耗性能が重要な中程度の負荷のペレット化に適しています。 製品を見る→
40Cr 対 20クロムチタン、GCr15 および 60Si2Mn: 適切なシェル グレードの選択
40Cr は中程度の用途に最適で、プレミアム グレードは摩耗、衝撃、または連続運転が深刻になった場合にのみ価値を発揮します。 4 つの一般的なシェル材料の本当の違いは、鋼を圧延する工場ではなく、各鋼が許可する熱処理戦略です。
40Cr シェルは、寛容なコアの上に高周波硬化されたスキンを備えています。 20CrMnTi シェルは浸炭処理されています。焼入れ前に炭素が表面に拡散され、研磨剤や汚染された混合物に適した衝撃吸収コア上に 58 ~ 62 HRC のケースが形成されます。 GCr15 または 100Cr6 軸受鋼は、最大の耐摩耗性を実現するために 60 ~ 64 HRC まで硬化処理されていますが、ロールがずれて動作すると脆性が生じます。 60Si2Mn ばね鋼は、トップエンドの硬度と引き換えに靭性を実現し、高負荷プレスでシェルを破壊する亀裂の成長に耐えます。
レシピに砂、リサイクル材料、または繊維状バイオマスが含まれている場合は、 浸炭20CrMnTiローラーシェル 素材の選択を確定する前にハードケースを構築します。
| 材質 | 一般的な表面硬度 | 熱処理ルート | 最適な用途 | 主な制限事項 |
| 40Cr | HRC52~58 | 焼き戻し、高周波焼入れ | 穀物ベースの飼料および一般的なペレット化 | 激しい摩耗により表面硬度が低下します |
| 20CrMnTi | HRC58~62 | 浸炭焼入れ、焼戻し | 研磨剤または汚染された混合物、長期にわたるキャンペーン | 材料費や加工費が高くなる |
| GCr15 / 100Cr6 | HRC60~64 | 焼入れと焼き戻しにより | 高摩耗バイオマスおよび広葉樹ペレット | 衝撃や位置ずれに敏感 |
| 60Si2Mn | HRC54~58 | 焼入れ・中温焼戻し | 耐クラック性が求められる高荷重プレス | 軸受鋼よりも低い最大硬度 |
40Cr 砲弾の寿命を決定する数値
表面硬度によって議論が始まりますが、ロールツーダイのクリアランスと歯の形状によって、40Cr シェルが実際に何時間持続できるかが決まります。硬度レポートで完璧なスコアを獲得したシェルであっても、ダイ面から 0.5 ミリメートルずれると、材料が圧縮されずに滑り、ダイが歯に平らに研磨されるため、依然として性能が低下します。
ほとんどの飼料配合物は、シェルとダイの間におよそ 0.10 ~ 0.30 mm の隙間があると最適に動作します。それよりも緊密になると、金属接触によりケース内に熱が伝わります。緩くなり、微粉が蓄積する間に生産量が低下します。次に、カレンダーの代わりに歯に注目してください。プロファイルが約 1 ミリメートル丸まると、グリップが低下し、スループットが低下し、支払ったばかりのシェルよりも早くダイが摩耗し始めます。
シェル材質別の代表的な作業面硬度、HRC
40Cr 砲弾が最も優れたパフォーマンスを発揮する場所と、早期に失敗する場所
穀物主体の飼料と計画的なメンテナンスには 40Cr を選択してください。摩耗や継続的な使用が主な場合は、浸炭またはベアリング鋼のシェルに移行します。工場の経験では、同じ分裂が繰り返されます。多くの場合、40Cr は柔らかい原料にとって最も経済的な選択肢ですが、激しい摩耗下では硬い作業面を保持できません。
の場合は40Crを指定してください。
- 穀物主体のレシピで作られた家禽、豚、牛の飼料
- 交換が計画されており、極度の摩耗が起こる前にシェルが交換されます。
- 交換サイクルごとのコストは、可能な限り長い間隔よりも重要です
プレミアムグレードにもっとお金を払うのは、
- バイオマス、広葉樹、または高シリカ材料が摩耗を引き起こす
- ラインは継続的に運行しており、計画外の停止はコストがかかります
- シェルとダイは、適合する高出力セットとして交換されます
調達チームが使用する経験則: 砲弾セットのコストが計画外のダウンタイム 1 時間未満の場合、材料グレードはコストを節約すべき場所ではありません。
40Cr ローラー シェルの製造方法 (段階ごと)
40Cr シェルの品質問題のほとんどは、熱処理ステップのスキップまたは短縮に遡るため、証明書を信頼するのではなくプロセスを監査してください。適切に作られたシェルは 6 つの段階を経ます。
- ビレットを鍛造して粒子構造を微細化し、内部の気孔を閉じる
- 熱処理前にニアネット寸法まで荒加工
- 焼き入れと焼き戻しを行い、HB 217 ~ 255 程度の芯硬度を設定します。
- ボア、位置決め面、歯形の仕上げ加工
- 作業面の高周波焼入れ HRC 52 ~ 58
- 最終研削、バランス調整、寸法検査
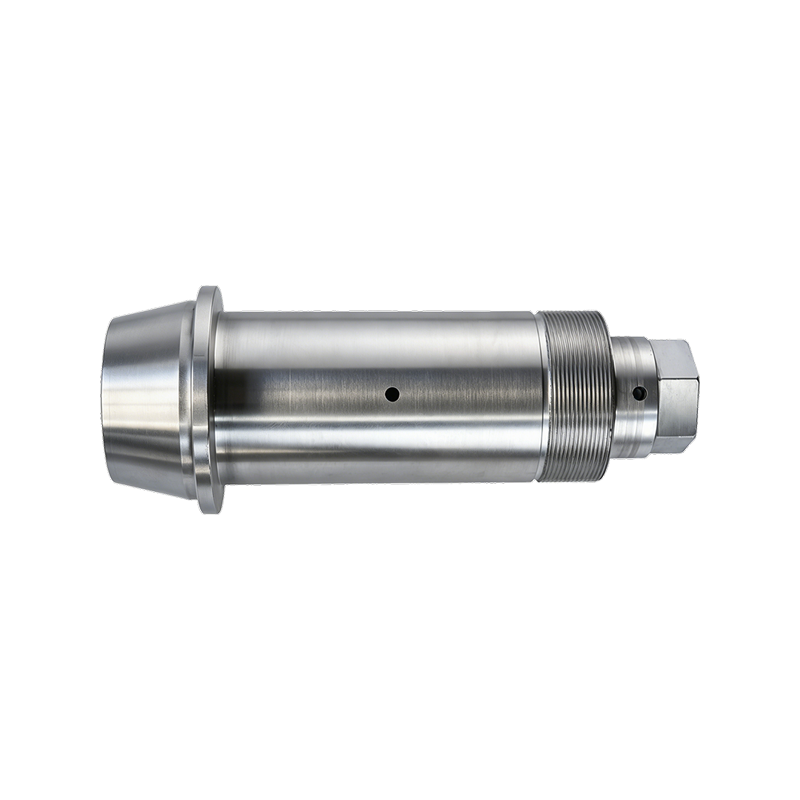
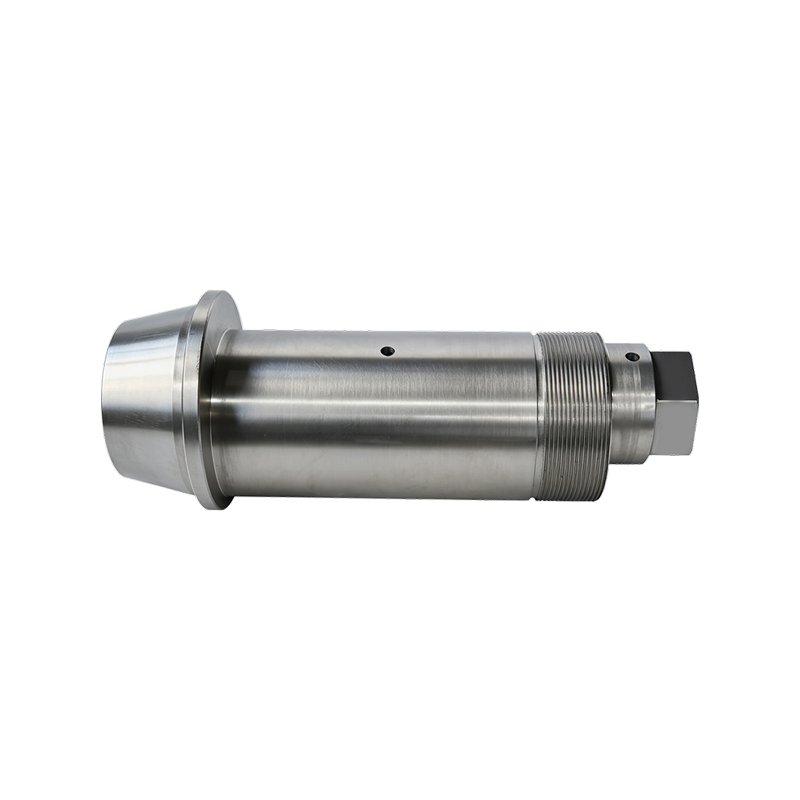
ローラーを駆動する偏心シャフトは、同じロジックを逆にたどります。通常、同じ 40Cr グレードで提供されるため、その強度と摩耗挙動はサポートするシェルに合わせて維持され、両方を 1 つのメーカーに注文することで、一貫したフィット感が保たれます。
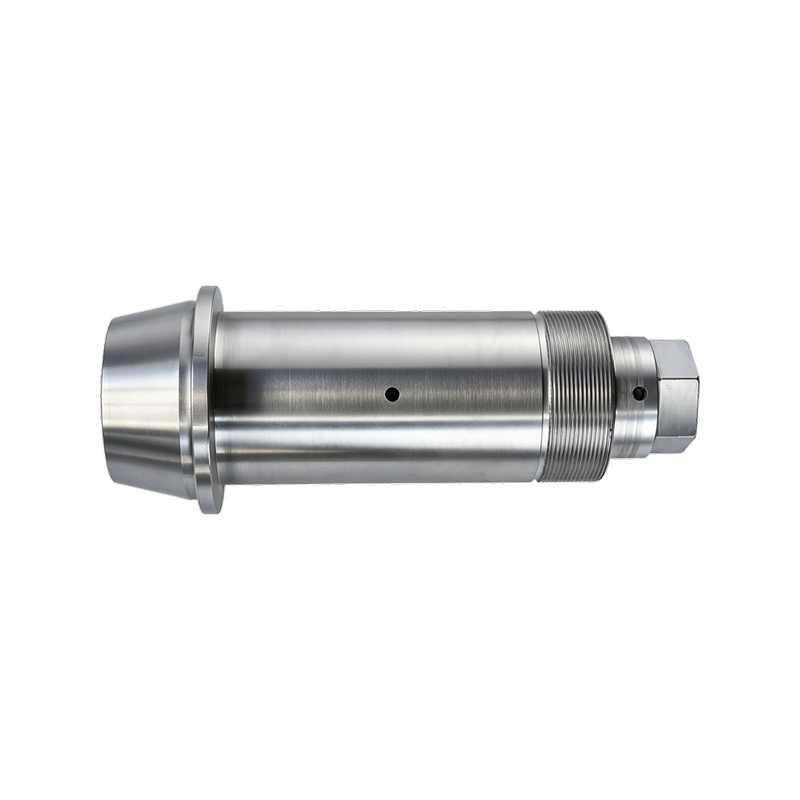 40Cr ペレットミル用偏心軸 CNC 加工された 40Cr 偏心シャフト。スケールフリーの焼き入れ仕上げが施されており、標準的な工業用サイズで入手可能です。ローラーシェルと同じグレードで調達することで、強度、摩耗挙動、アセンブリの適合性が一貫して一致します。 製品を見る→
シェル、ダイ、シャフトを 1 つの装着システムとして組み合わせる
ローラーシェルは単独で摩耗することはありません。そのため、経験豊富なバイヤーは、シェル、リングダイ、偏心シャフトを 1 つの適合するパッケージとして指定します。新しいシェルを古い金型に押し付けると、硬化した歯床が摩耗したプロファイルになり、接触圧力がいくつかの点でピークに達し、両方の部品が単独で発生するよりも早く摩耗します。
高出力ラインの場合、ペアリングは 1 つのアイテムとして購入できます。リング ダイとローラー シェルのセットが一緒に製造および検査されるため、2 つのベンダー間で硬度と形状を一致させるという推測が不要になります。
 リングダイとローラーシェルアセンブリ HRC 58 ~ 62 に硬化された合金鋼シェル、耐久性の高いテーパー ベアリング、および多層シーリングを備えた、マッチングされたリング ダイとローラー シェル アセンブリ。検査済みの 1 つのユニットとしてペアリングを購入すると、ベンダー間で硬度と形状を一致させるという推測作業が不要になります。 製品を見る→
これらの部品は相互作用するため、多くの購入者はシェル、ダイ、シャフトを単一の製品から調達することを好みます。 ペレットミルのスペアパーツサプライヤー 。 Anhui Jindingsheng Machinery Co., Ltd. は、まさにこの立場で業務を行っています。同社は、ローラーシェル、リングダイス、およびそれに適合するペレットミルコンポーネントに焦点を当てており、原材料の選択から鍛造、精密機械加工、熱処理までチェーンを管理するワンストップサービスセンターであると自社を説明しています。
40Cr ローラー シェルに関するよくある質問
40Cr ローラー シェルの寿命はどれくらいですか?
それは鋼そのものよりも配合と稼働時間に大きく依存します。穀物ベースのレシピを実行している飼料工場では、通常、1 セットあたり 800 ~ 1,500 時間の稼働時間が報告されていますが、研磨性バイオマスはその時間を半分に減らすことができます。カレンダーではなく、歯の輪郭とスループットを追跡します。
40Cr は AISI 5140 と同じ鋼ですか?
GB/T 3077 と SAE 規格では、マンガンとシリコンの許容範囲がわずかに異なりますが、炭素とクロムのバランスは同じでほぼ同等です。 5140 を相互参照として扱い、それでも中国のサプライヤーに GB/T 3077 証明書を依頼してください。
摩耗した 40Cr シェルを再加工できますか?
めったに。高周波焼き入れのケースの深さは通常わずか数ミリメートルであるため、歯形を再切削すると硬化層が剥がされ、金型に当たる軟鋼が残ります。交換が標準的な方法です。
発注書にはどの程度の硬度を記載する必要がありますか?
表面で HRC 52 ~ 58 を指定し、レポートではコア硬度と硬化深さを要求し、測定値は歯根で取得されることを主張します。請求書の硬度に関する 1 行のメモは、熱処理記録ではありません。
40Cr 合金鋼ペレット ローラー シェルは、製造が予測可能で検証が容易で、ほとんどの供給ラインでデフォルトの摩耗部品として使用できるほど手頃な価格であるという正直な理由でその地位を維持しています。それを配合に合わせ、熱処理の書類を確認し、システムの一部として交換すると、プレスルームで最も低いトン当たりコストの数値が返されます。
連絡する
フォローしてください
クイックリンク
お問い合わせ
Email : ysf@jindingsheng.com.cn
Address : 安徽省宣城市広徳市秋村鎮工業集中区19号