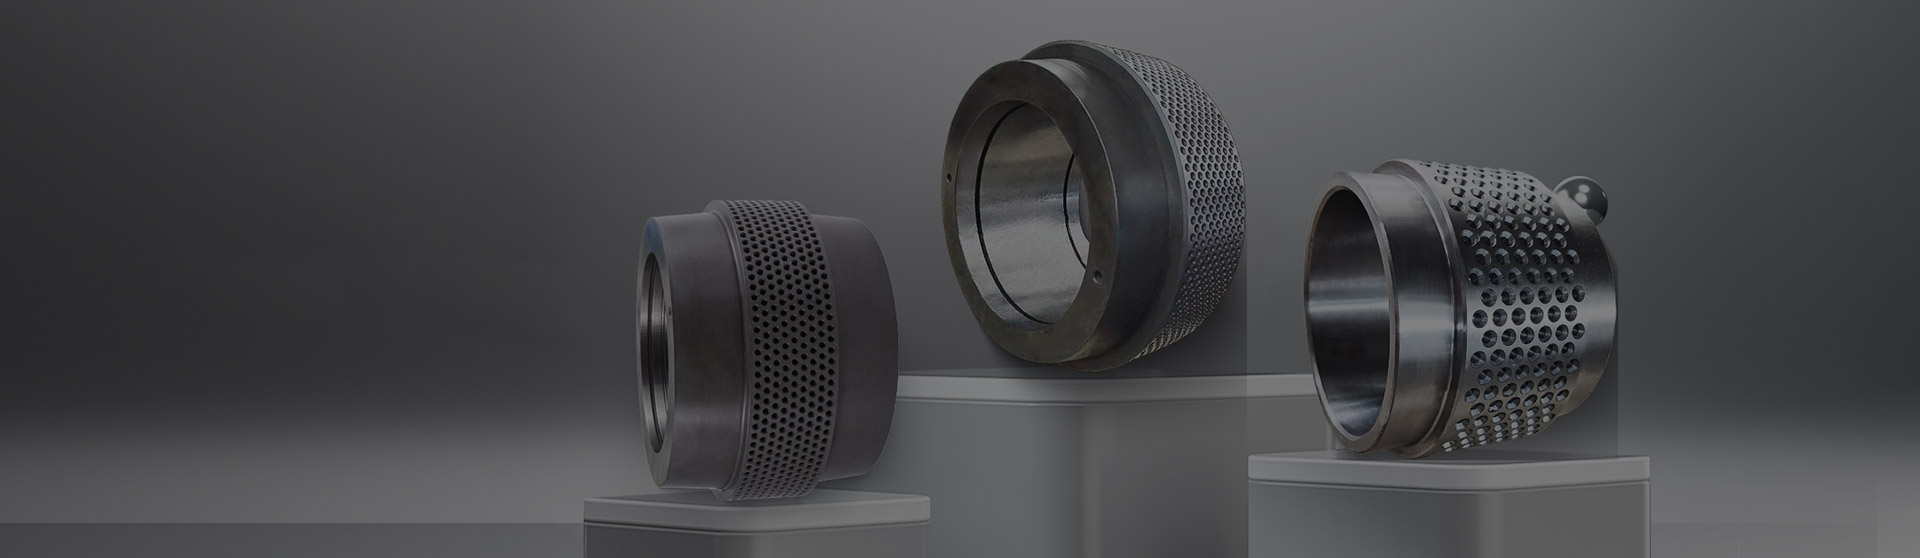
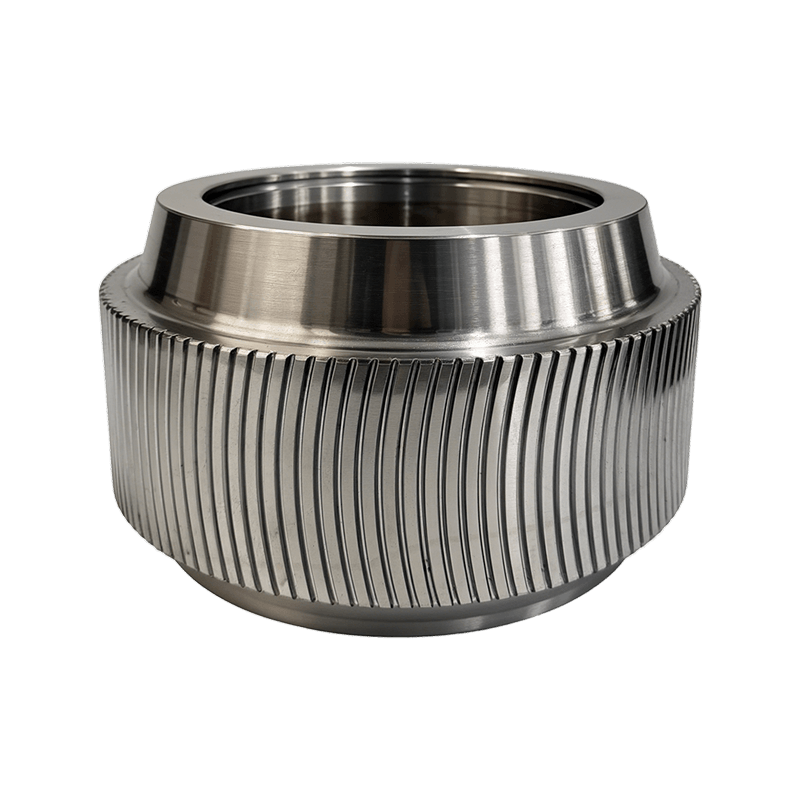
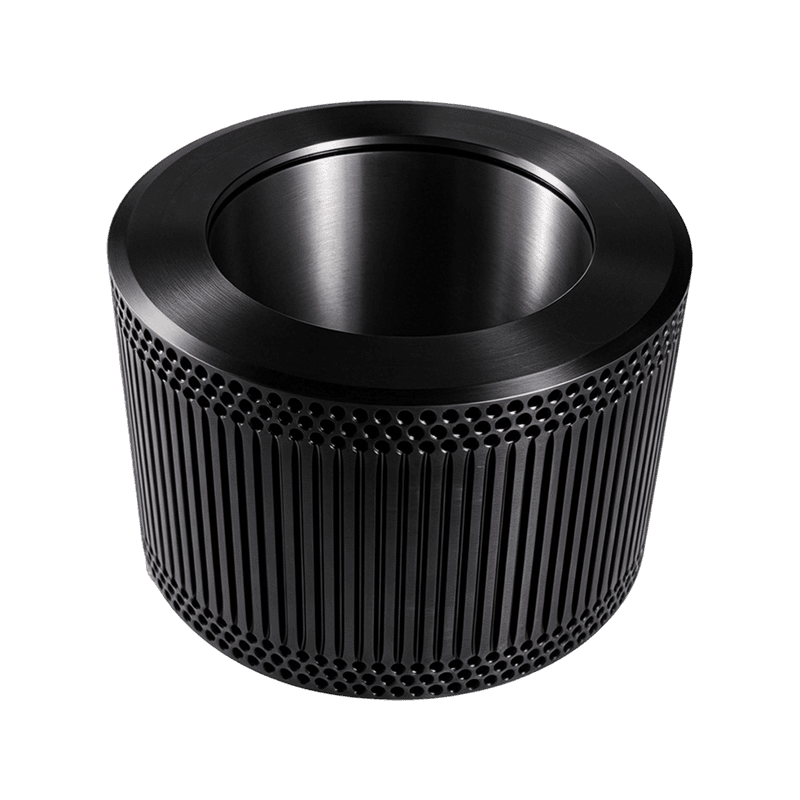
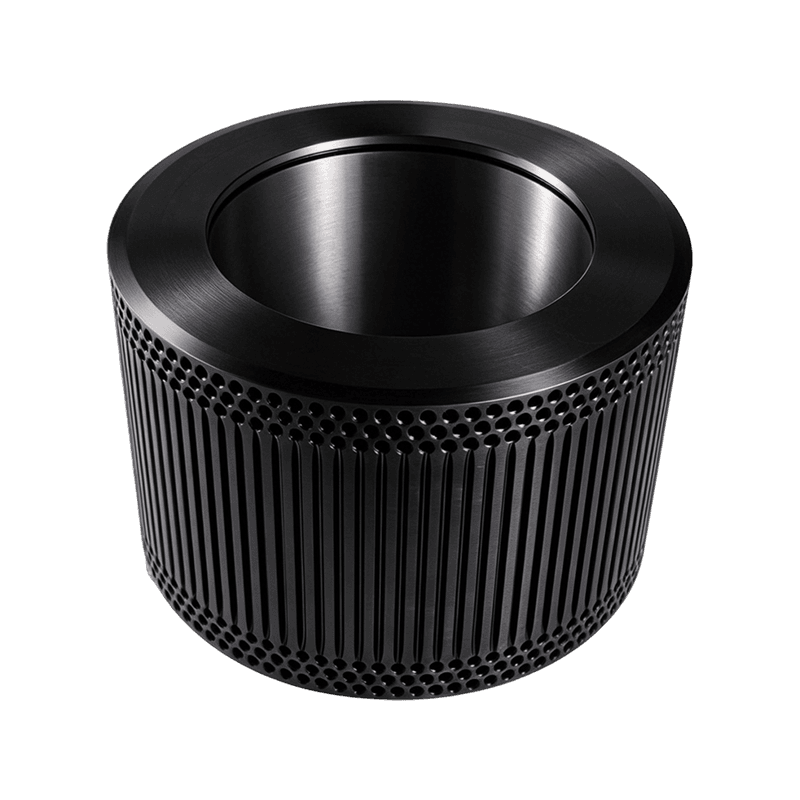
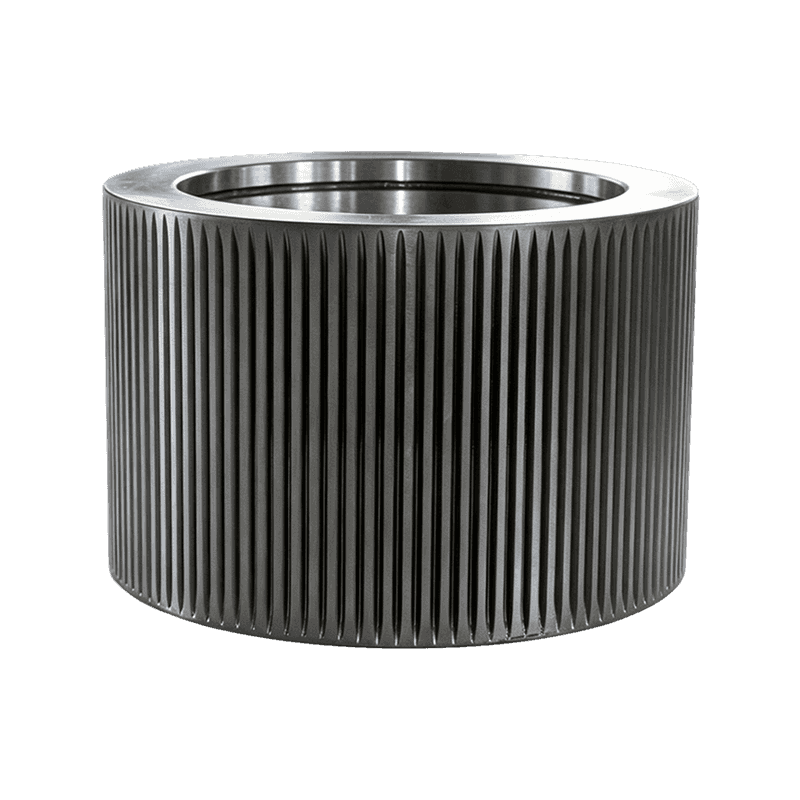
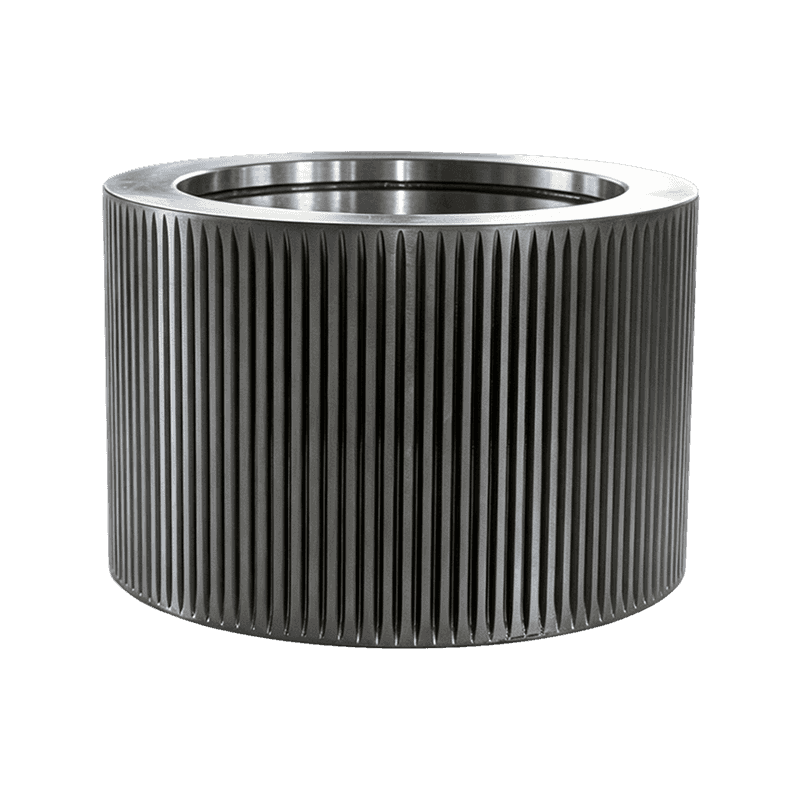
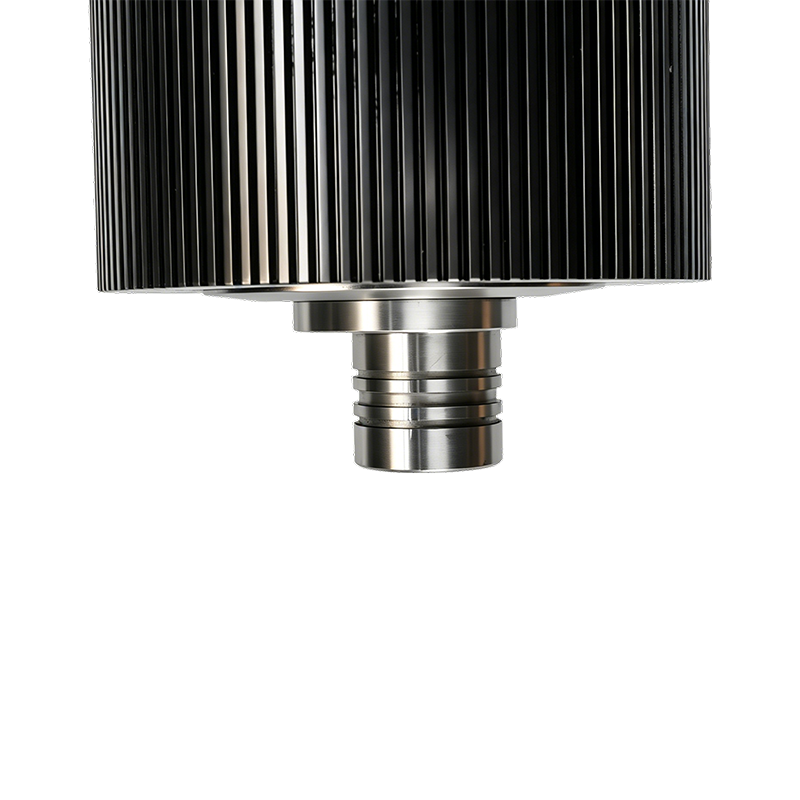
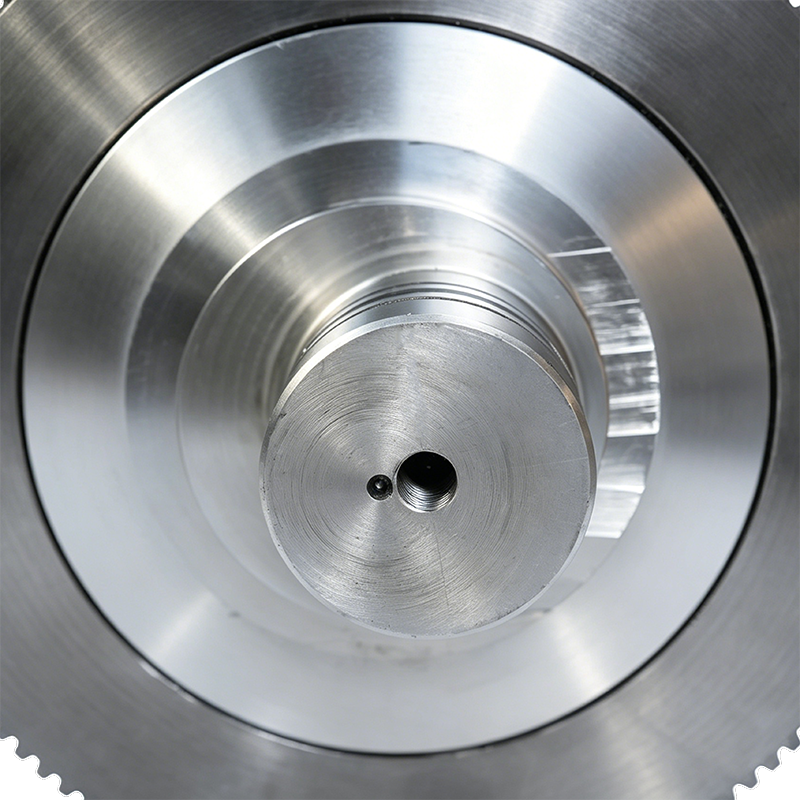
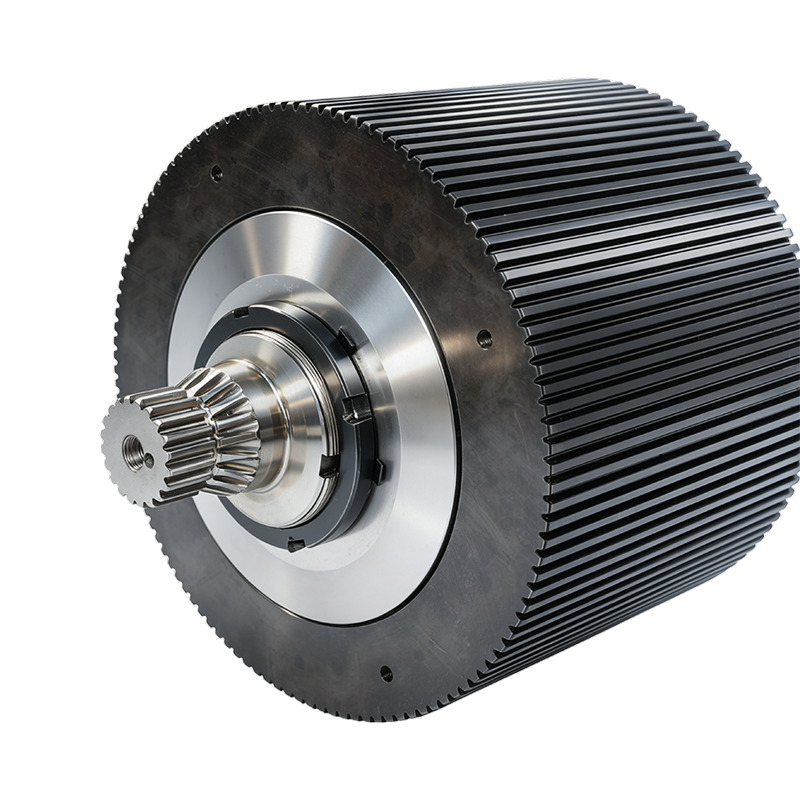
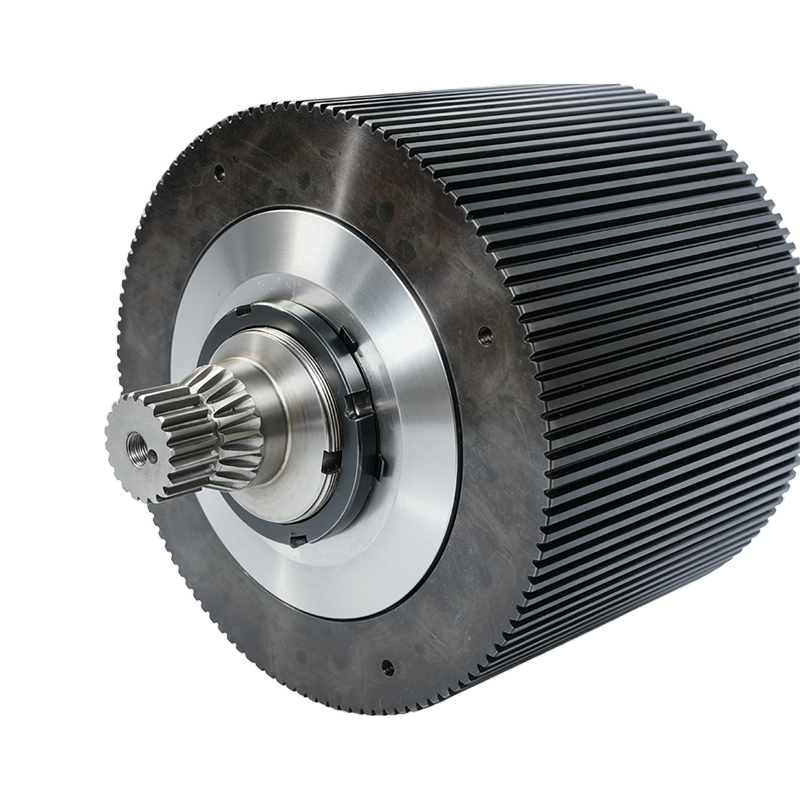
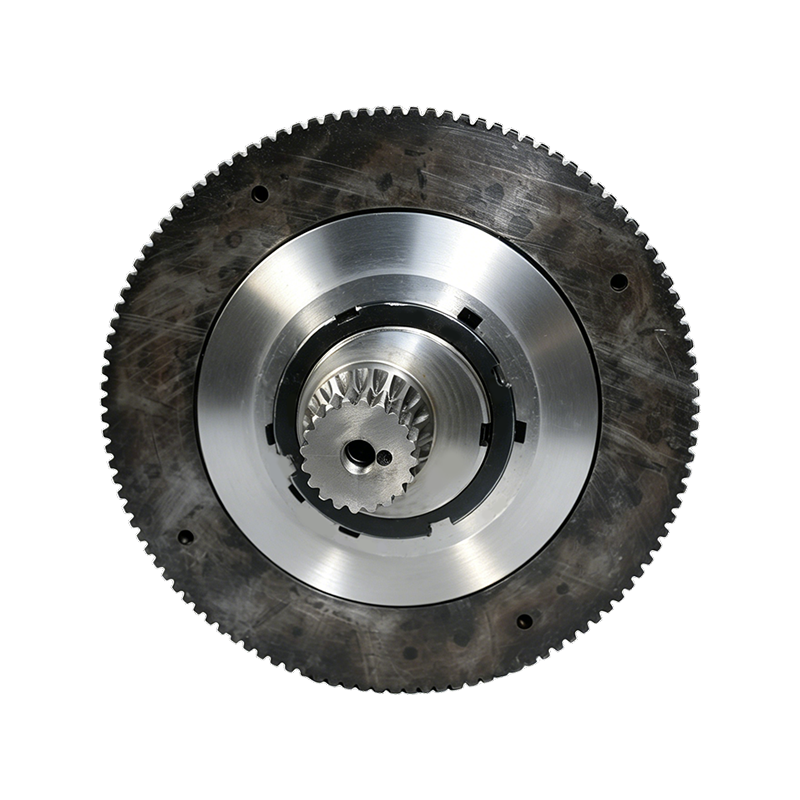
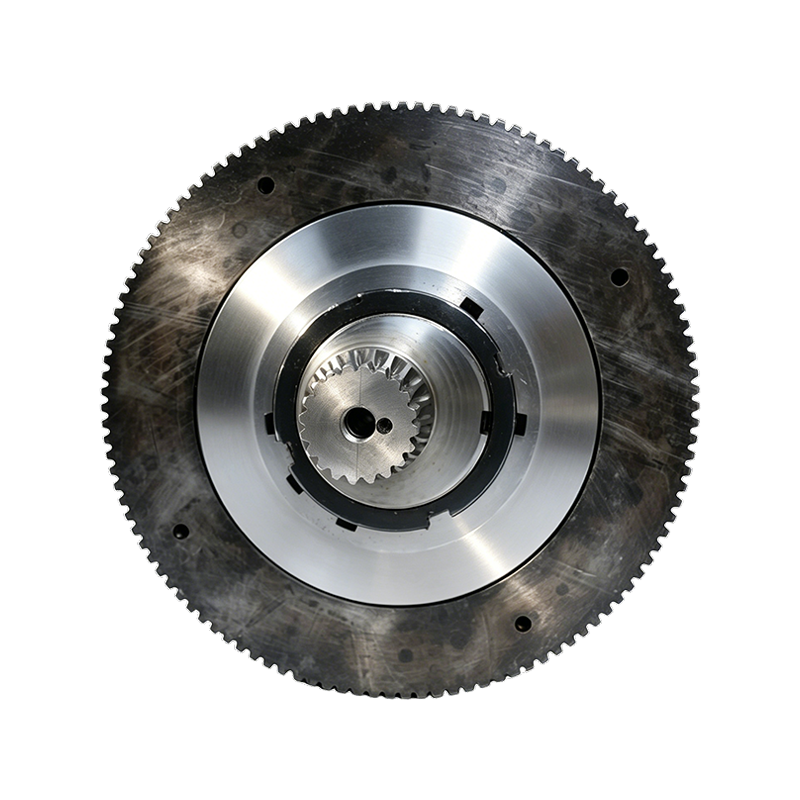
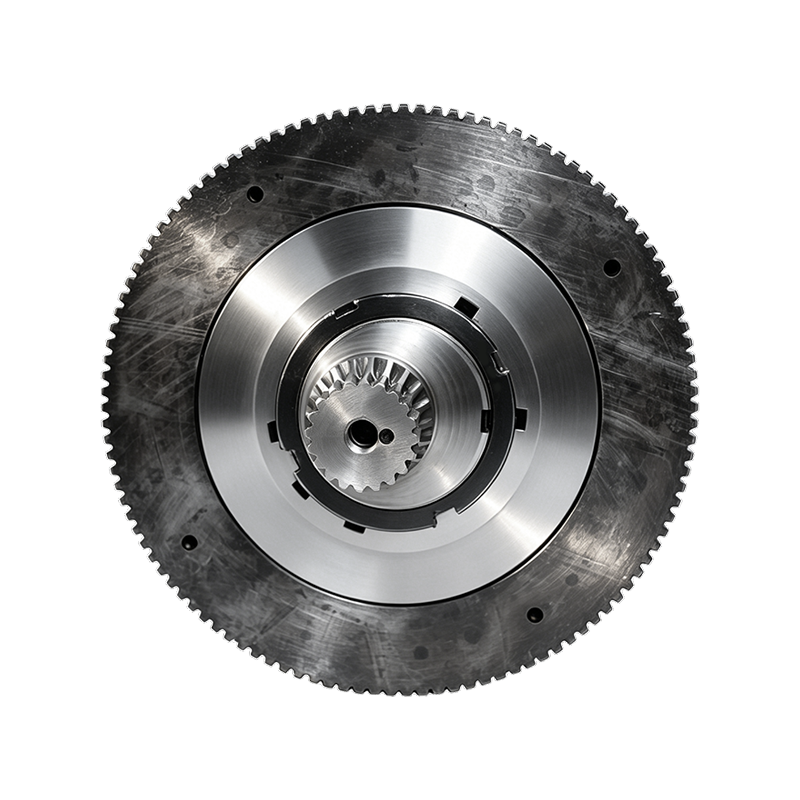
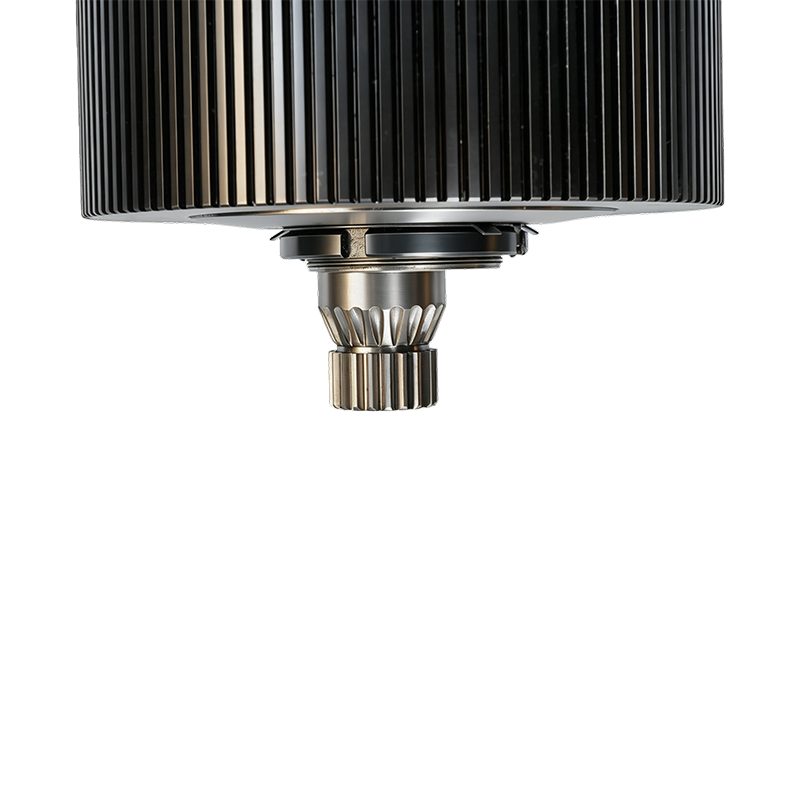
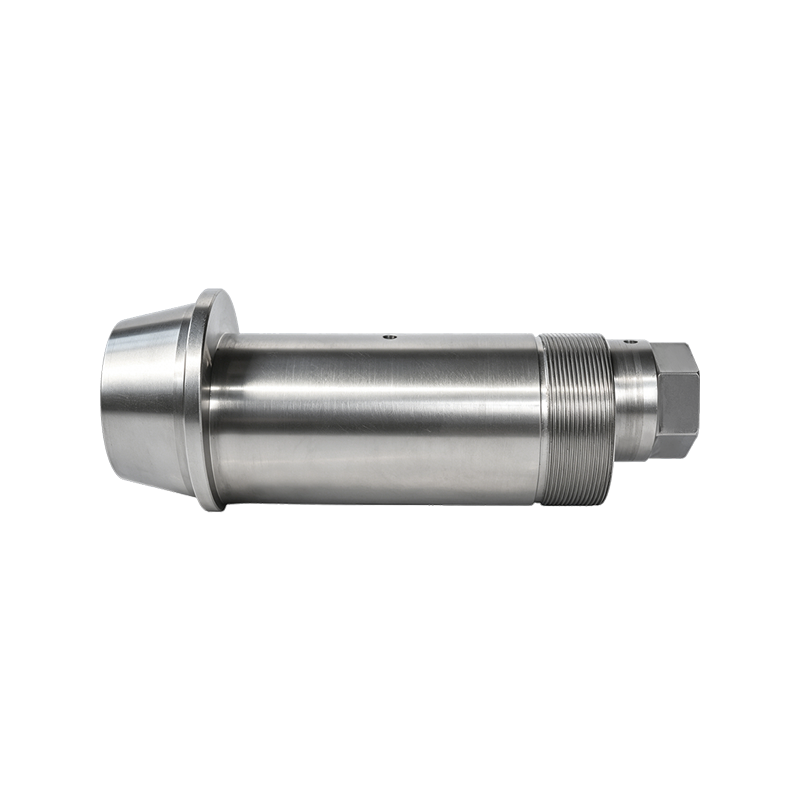
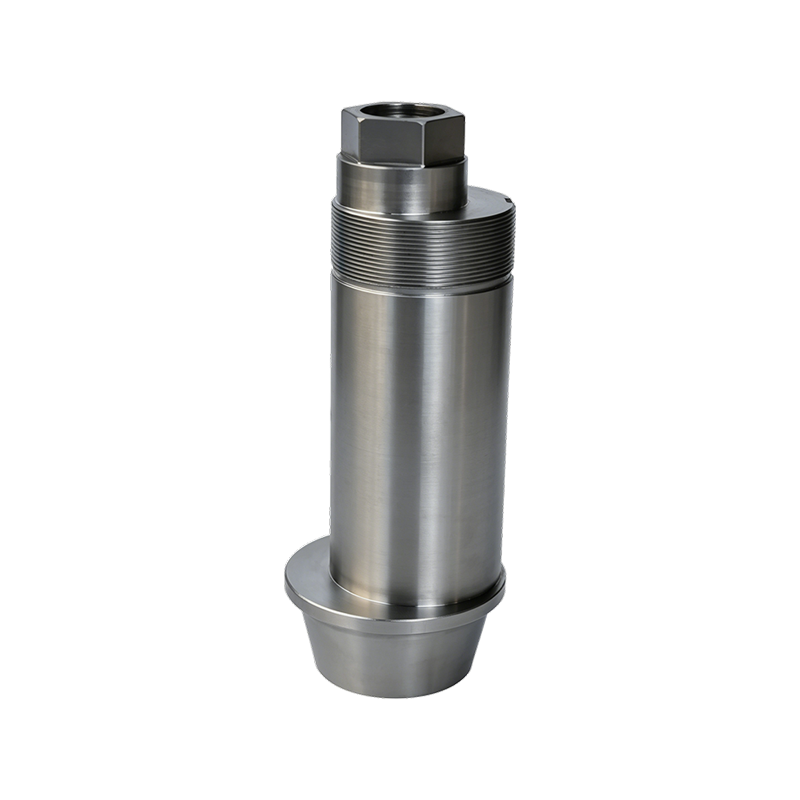
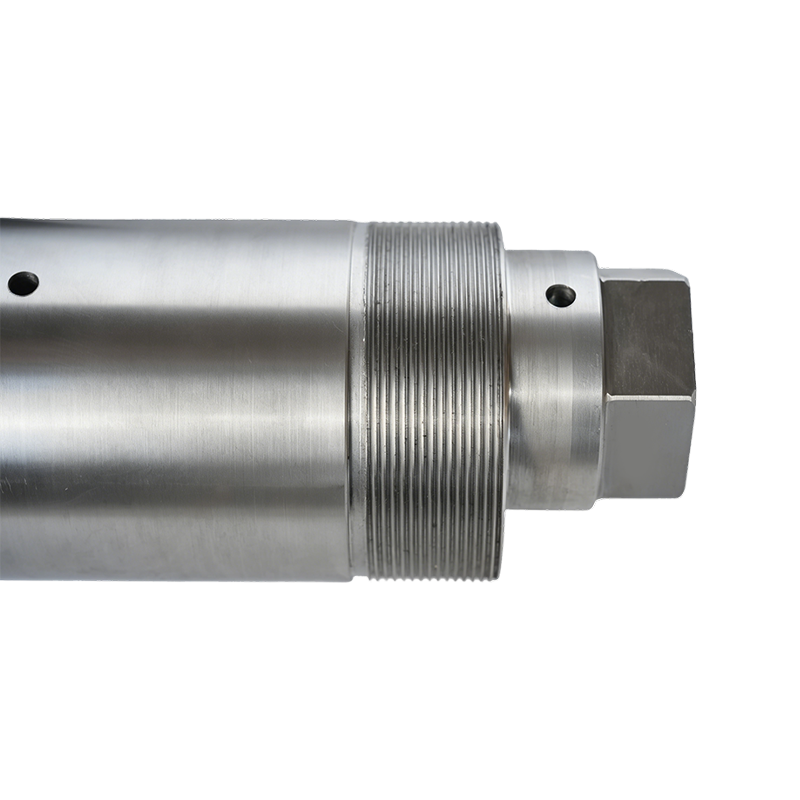
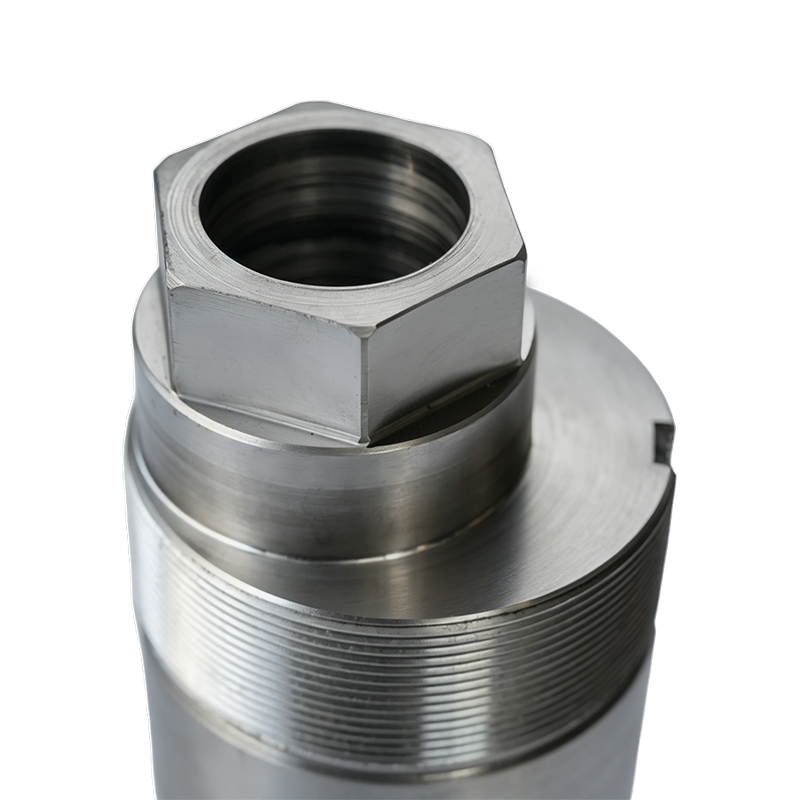
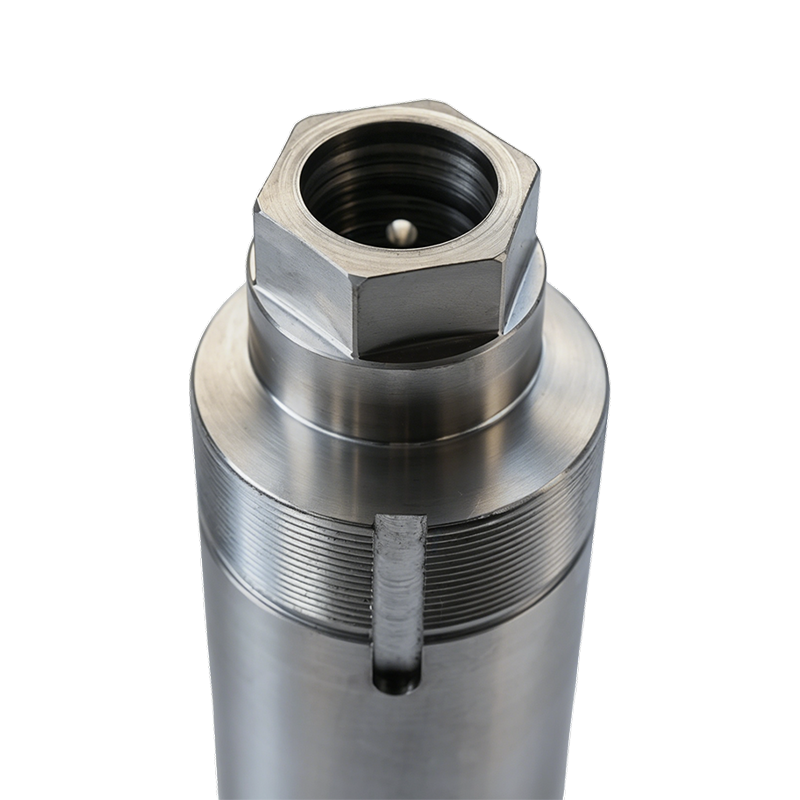
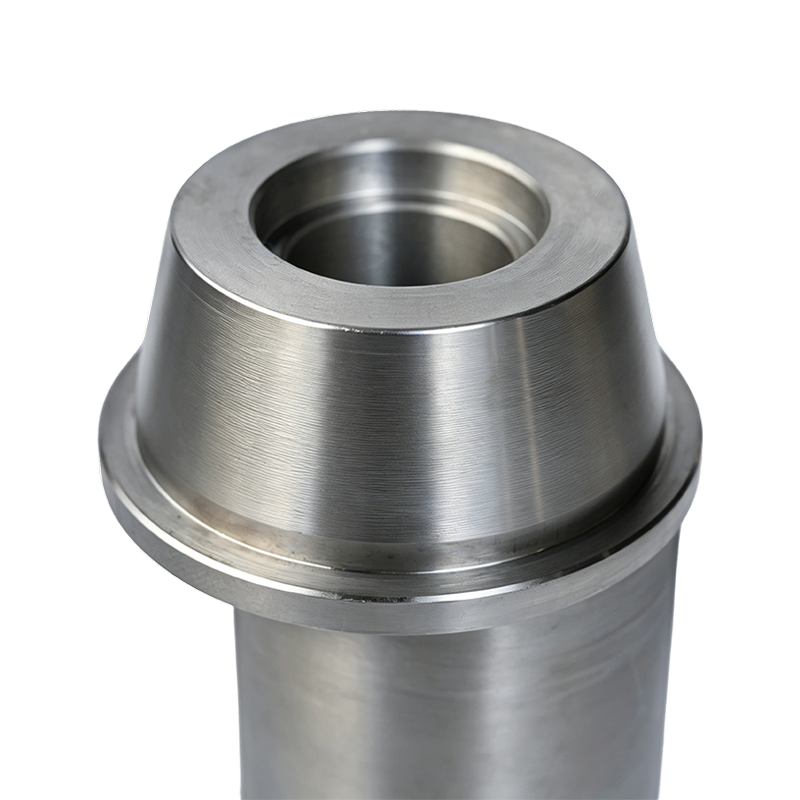
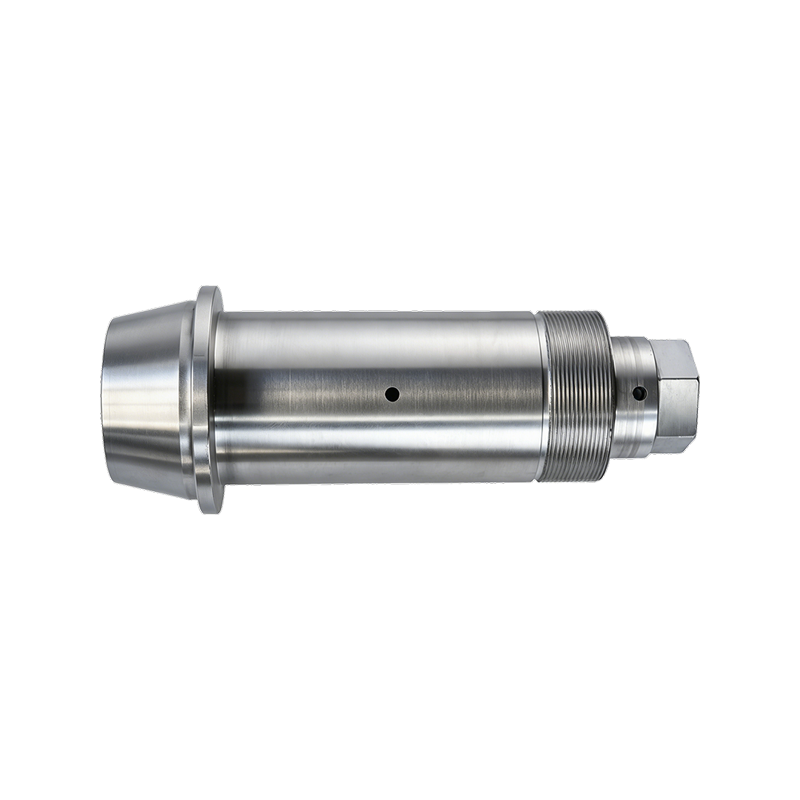
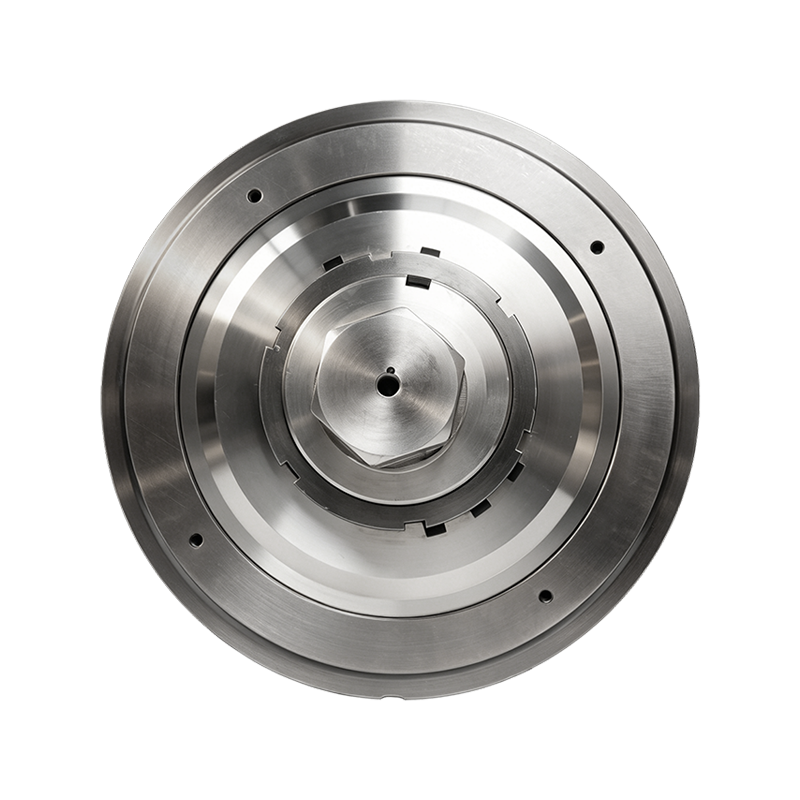
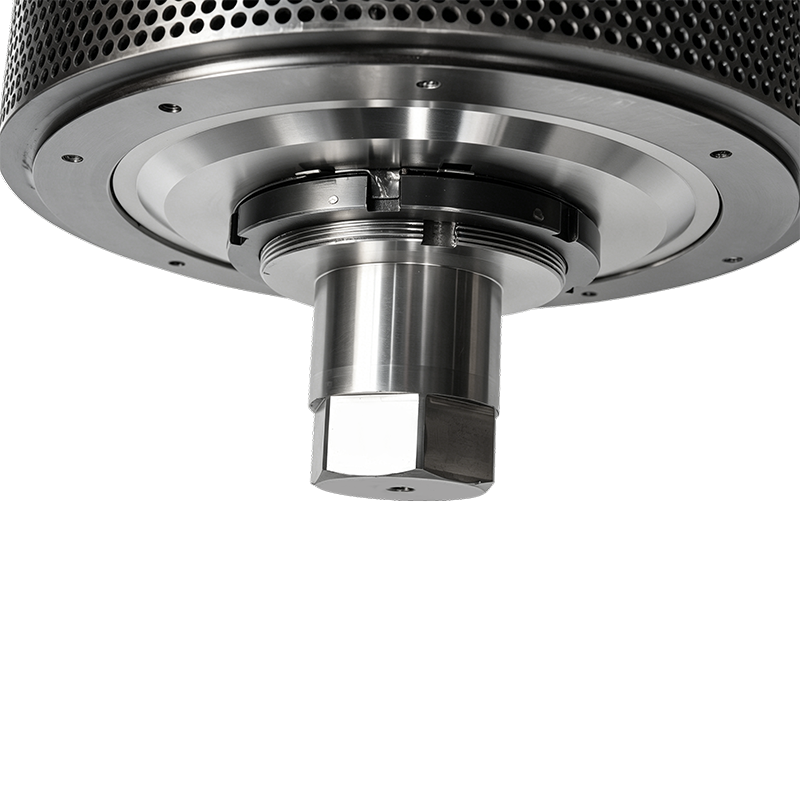
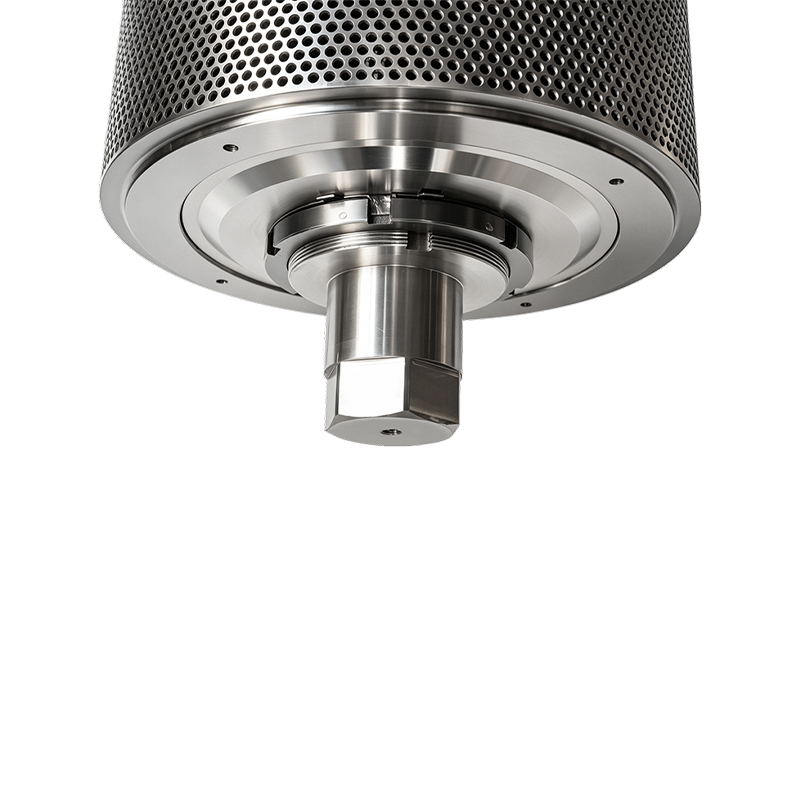
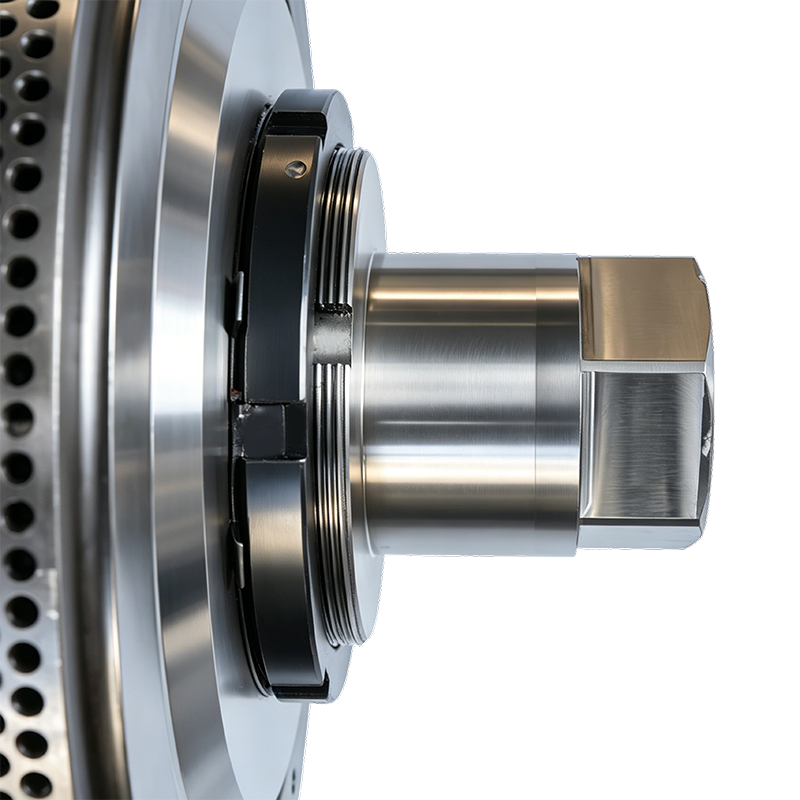
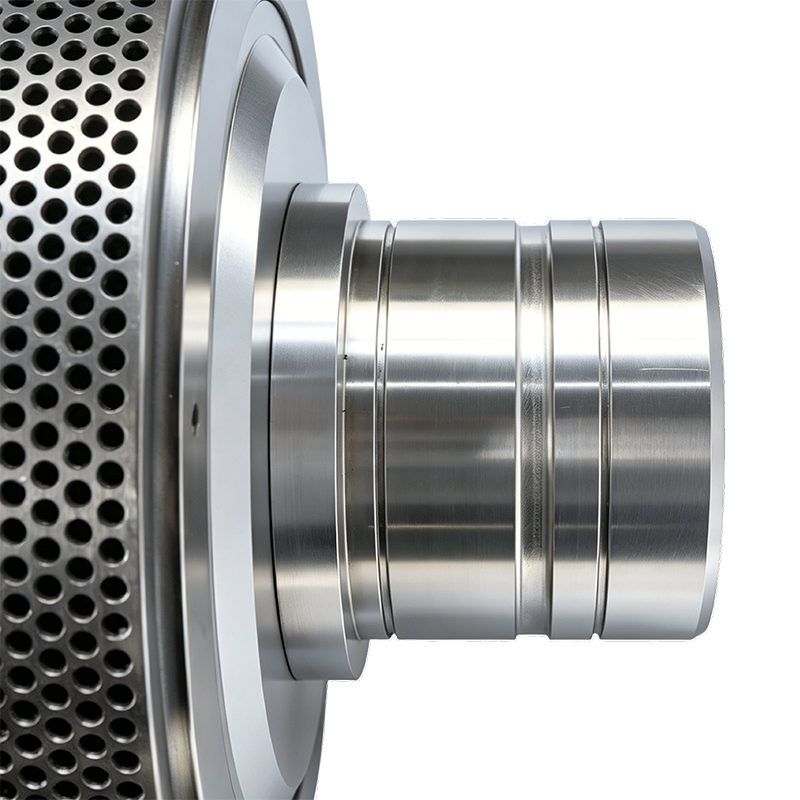
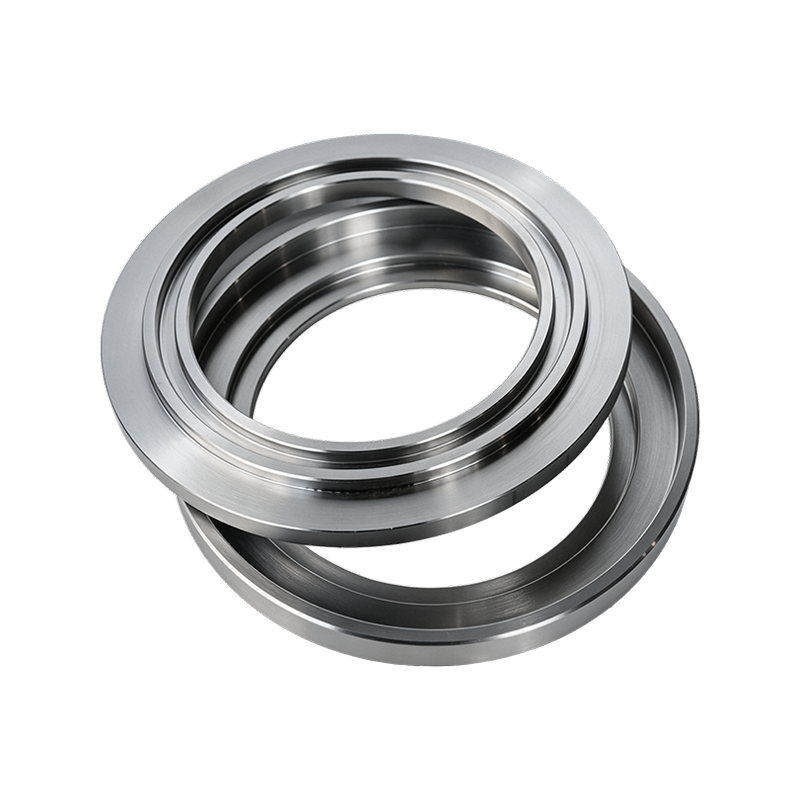
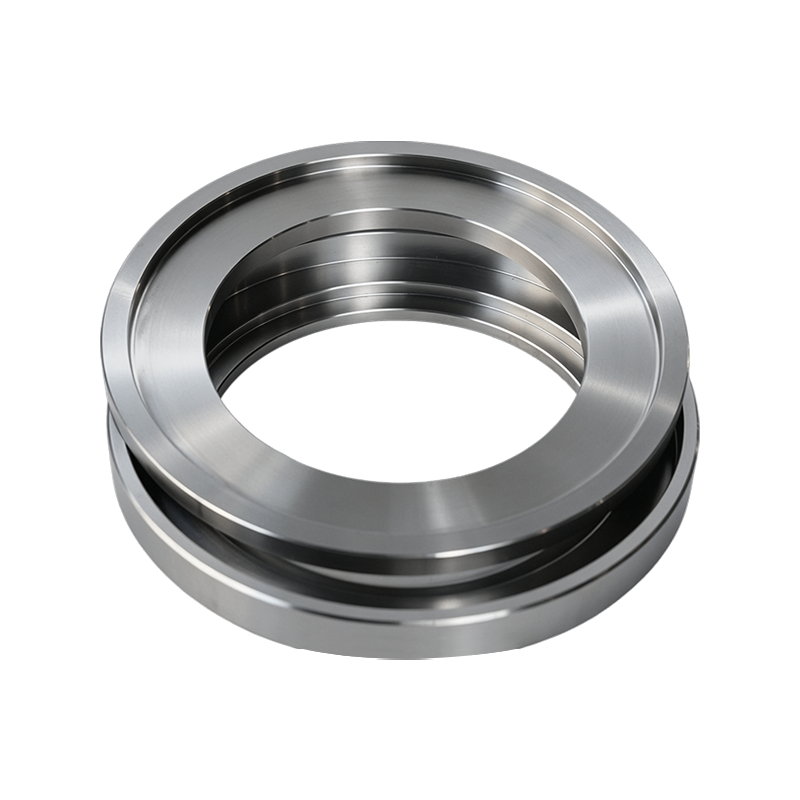
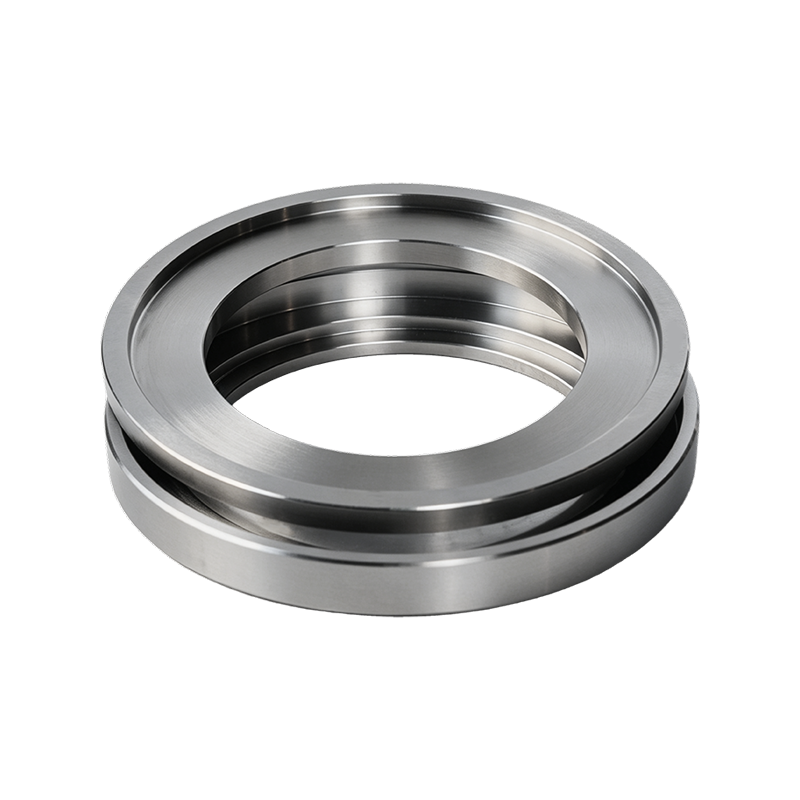
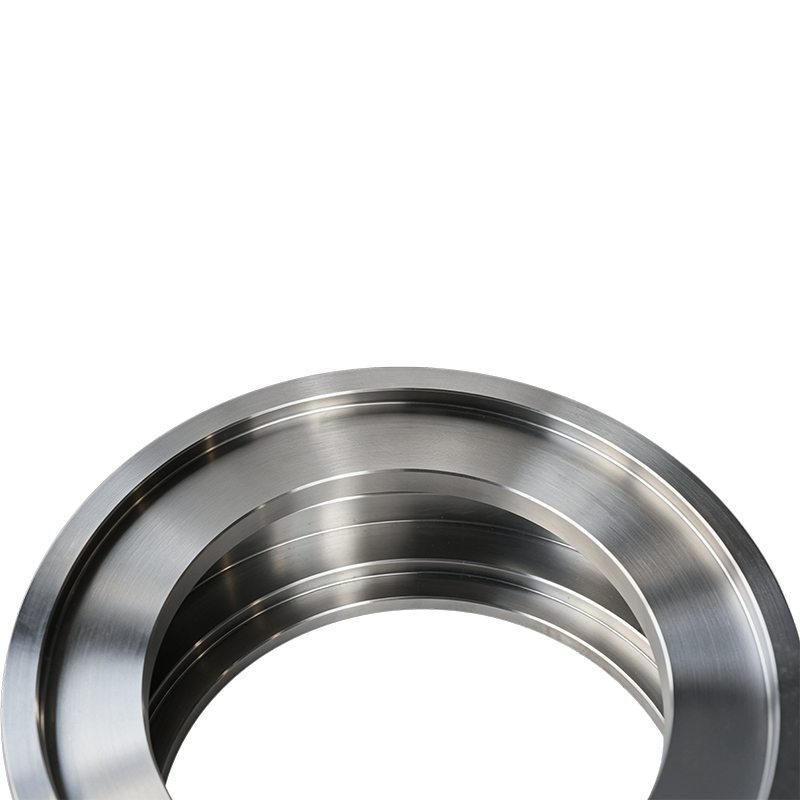
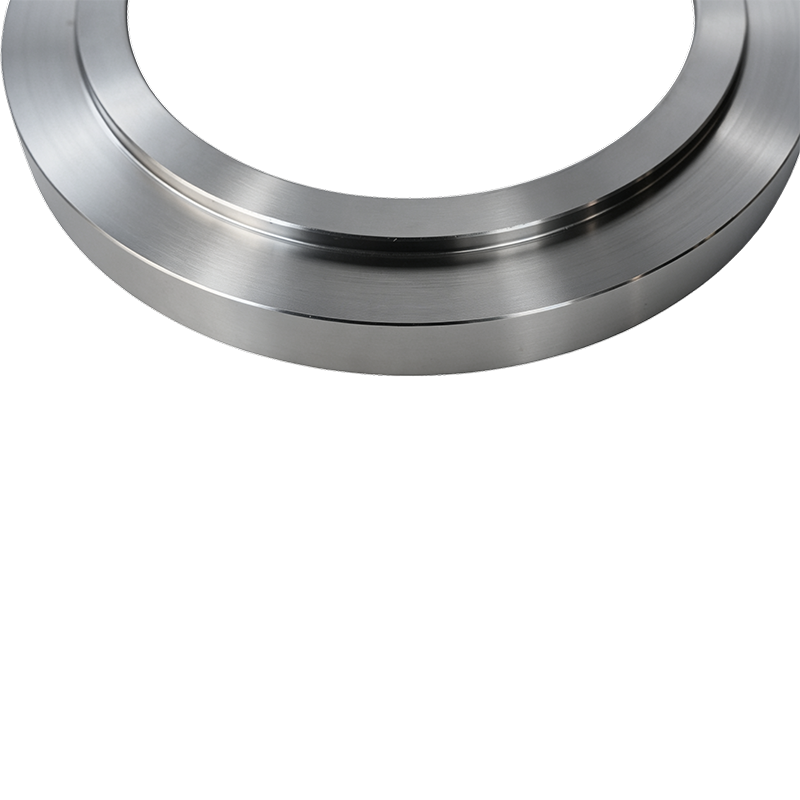
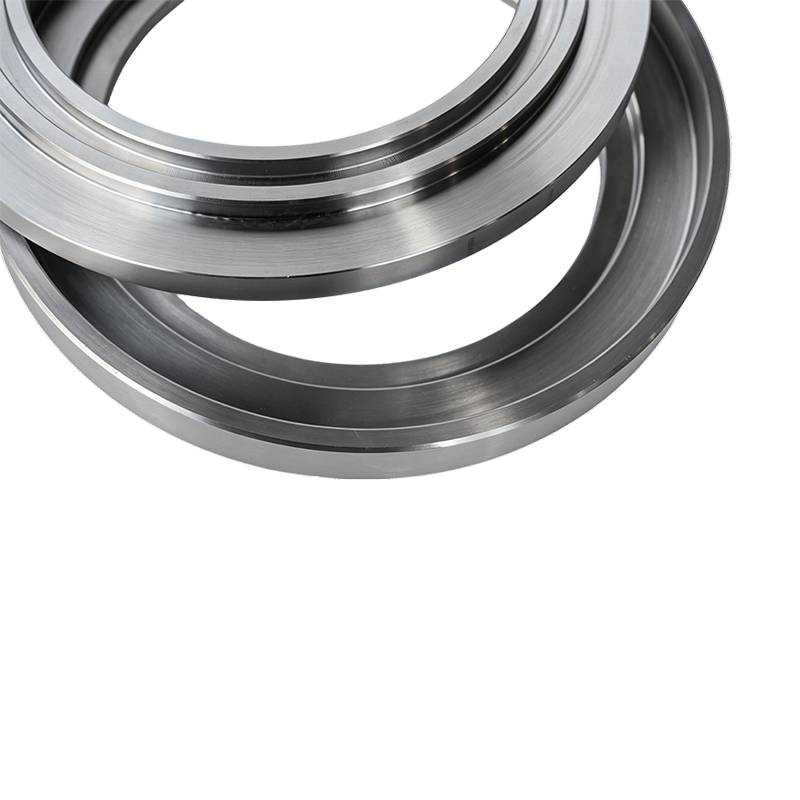
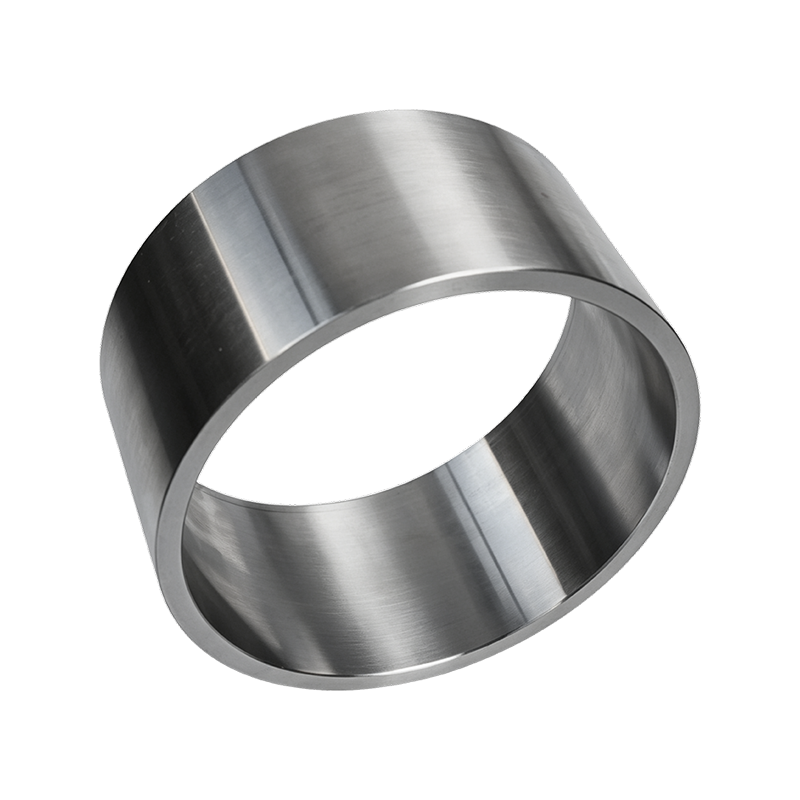
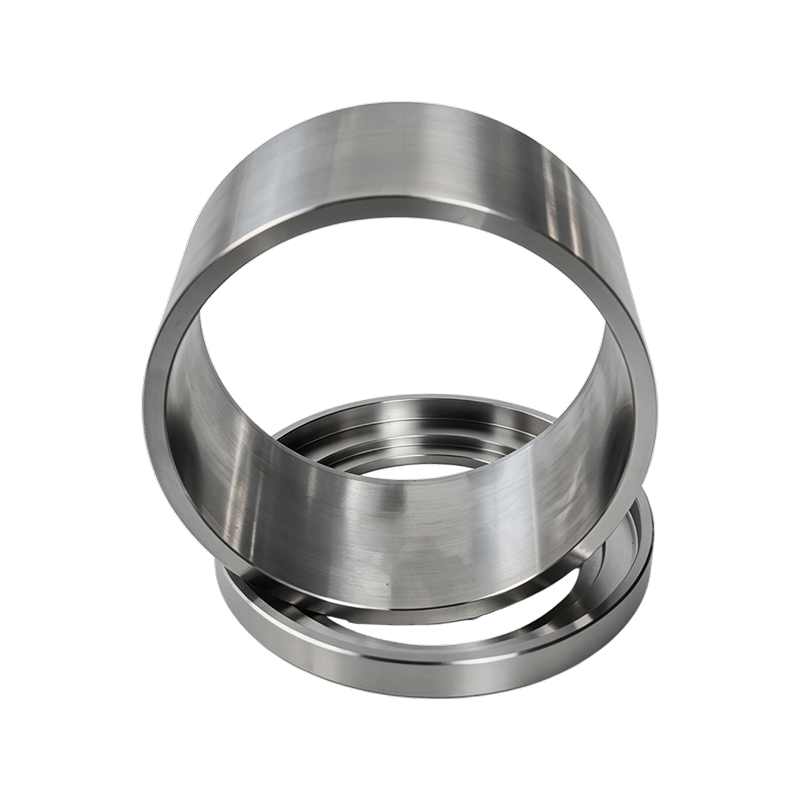
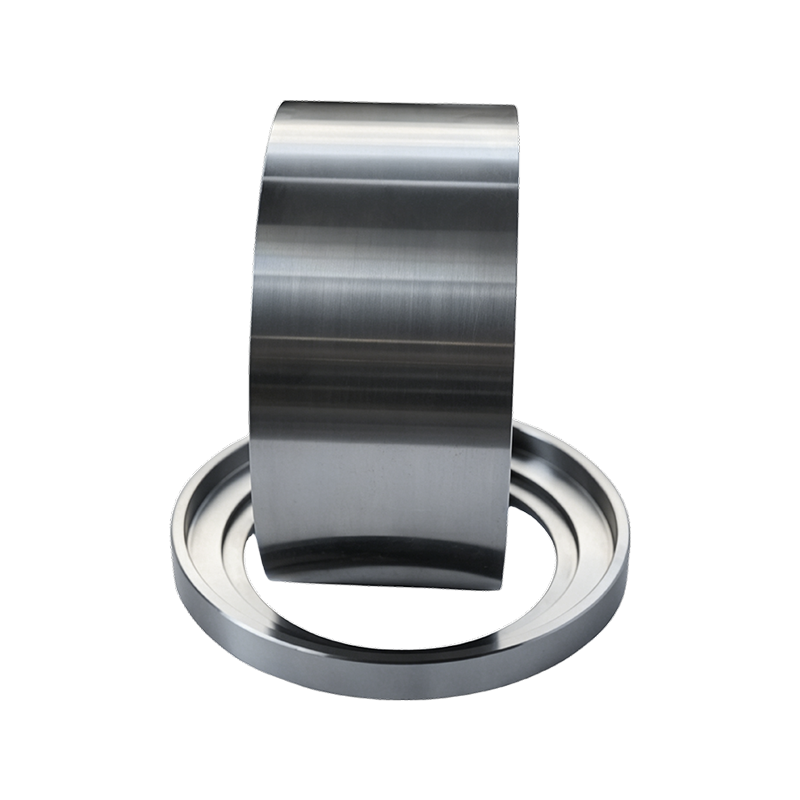
ディンプルローラーシェル
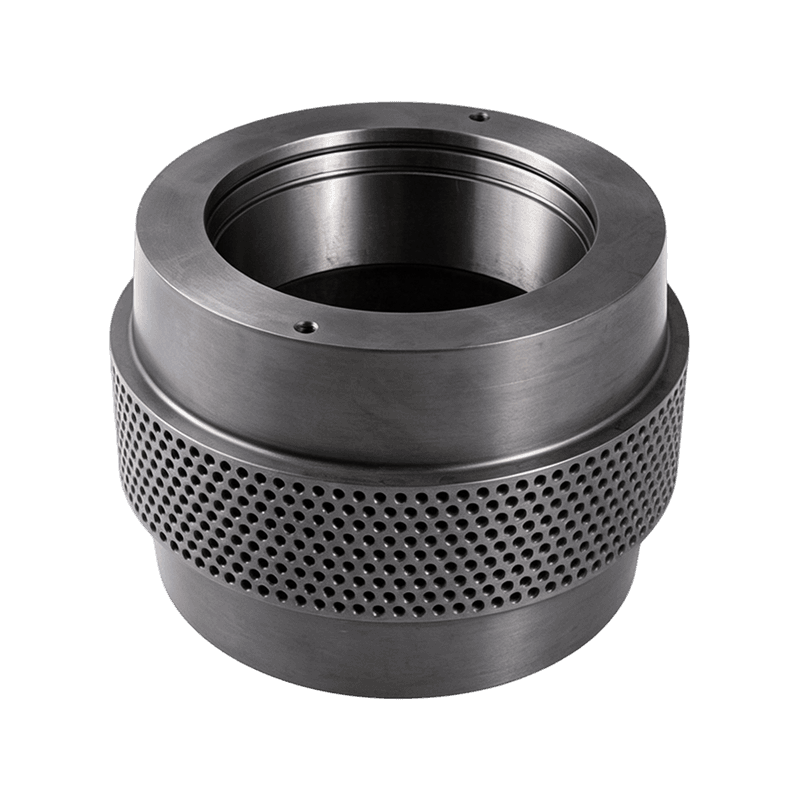
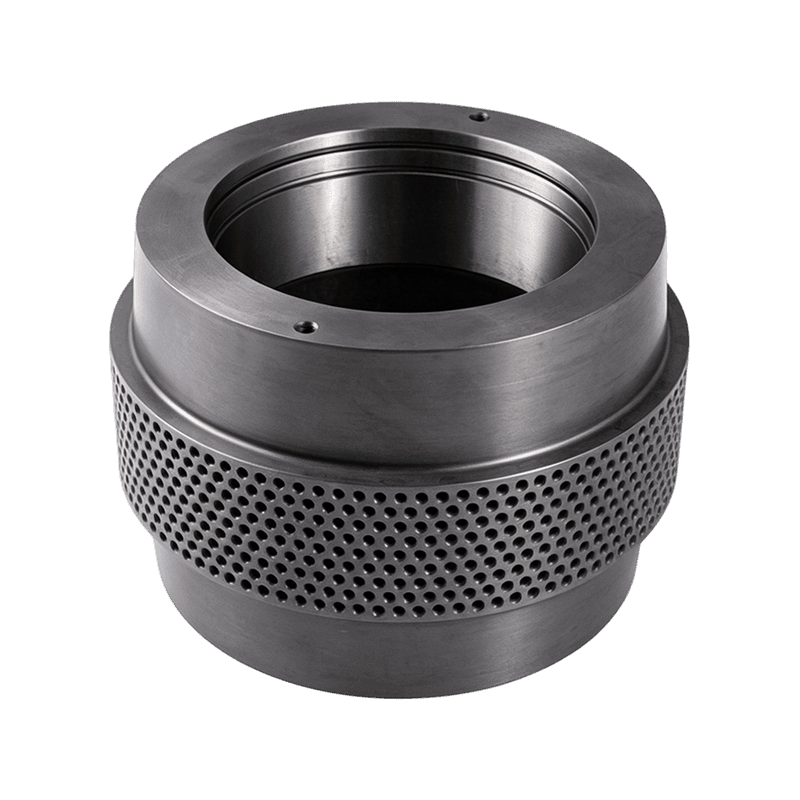
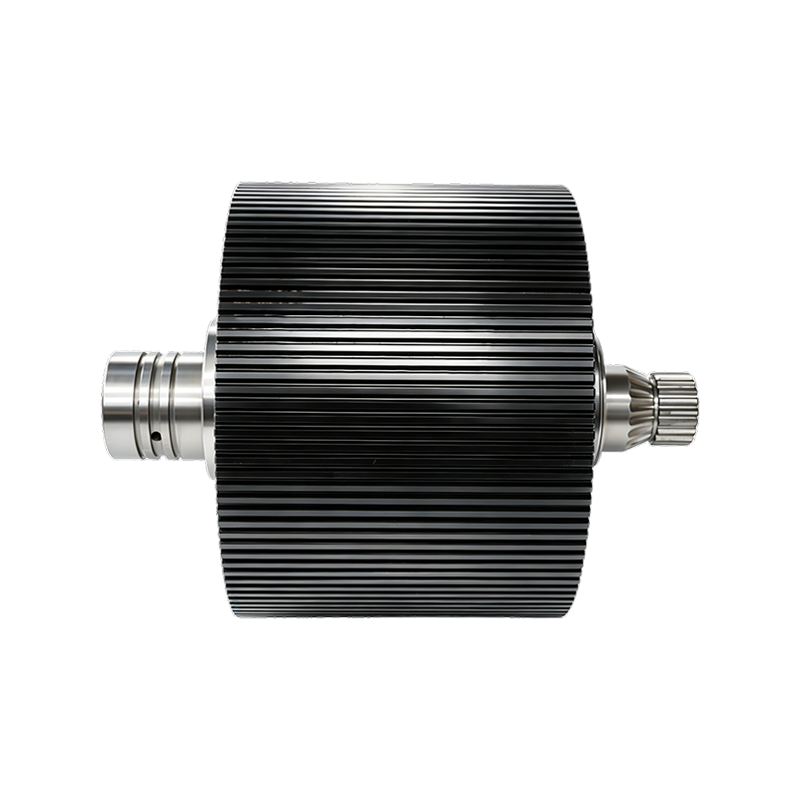
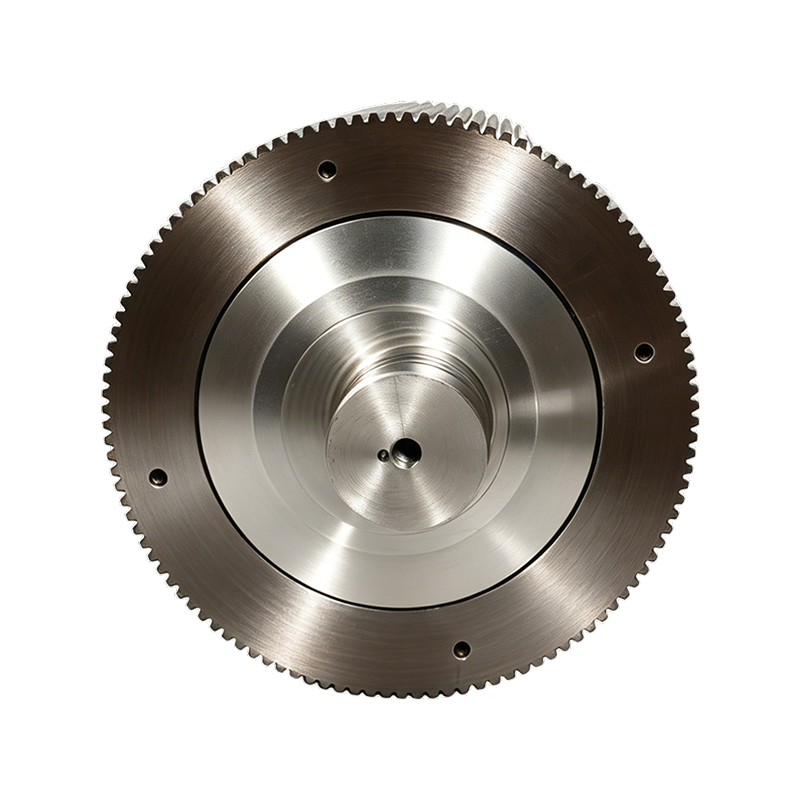
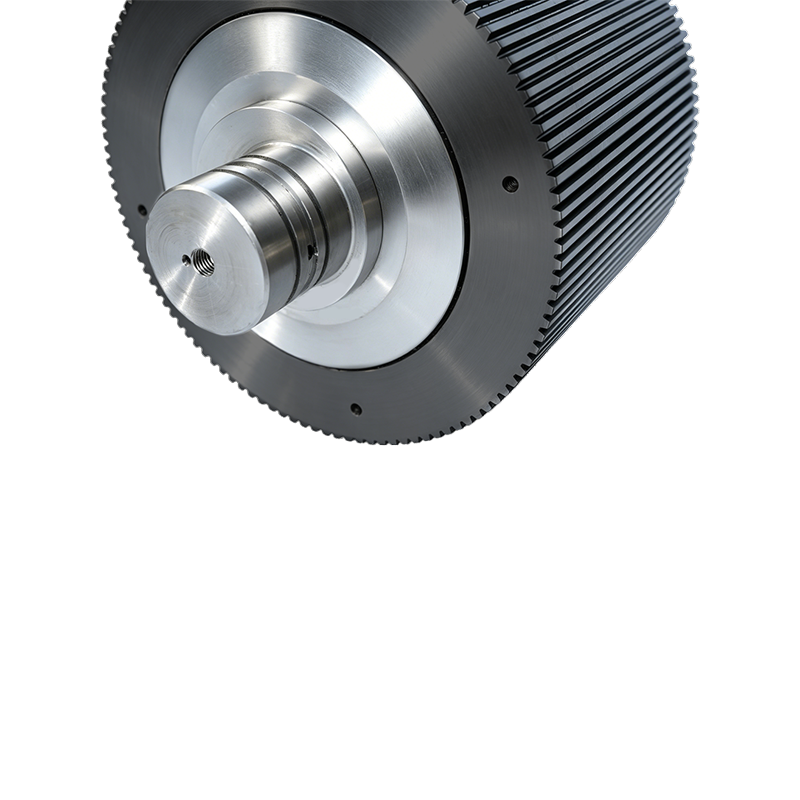
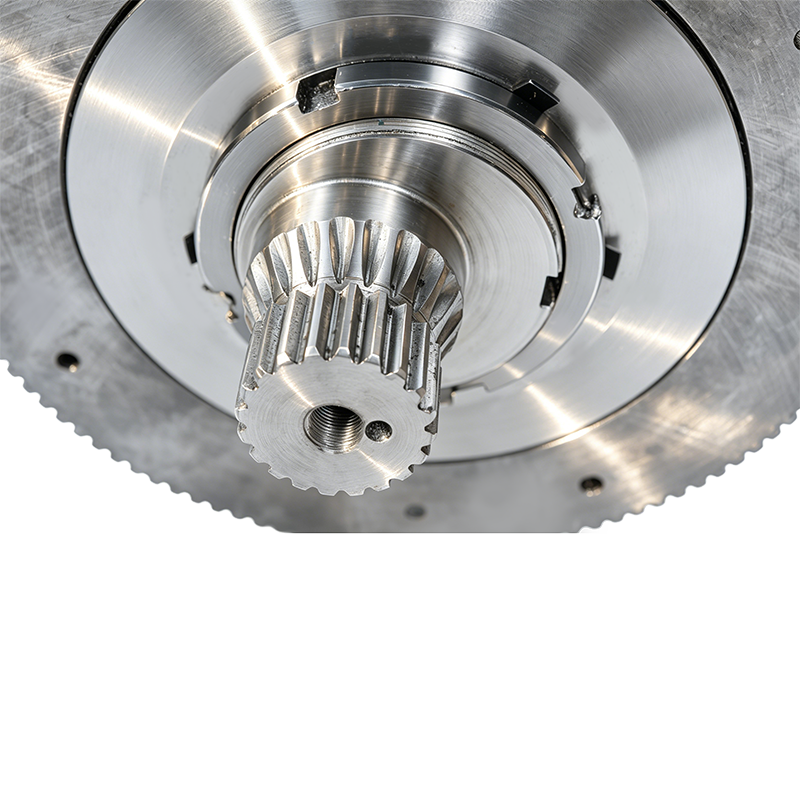
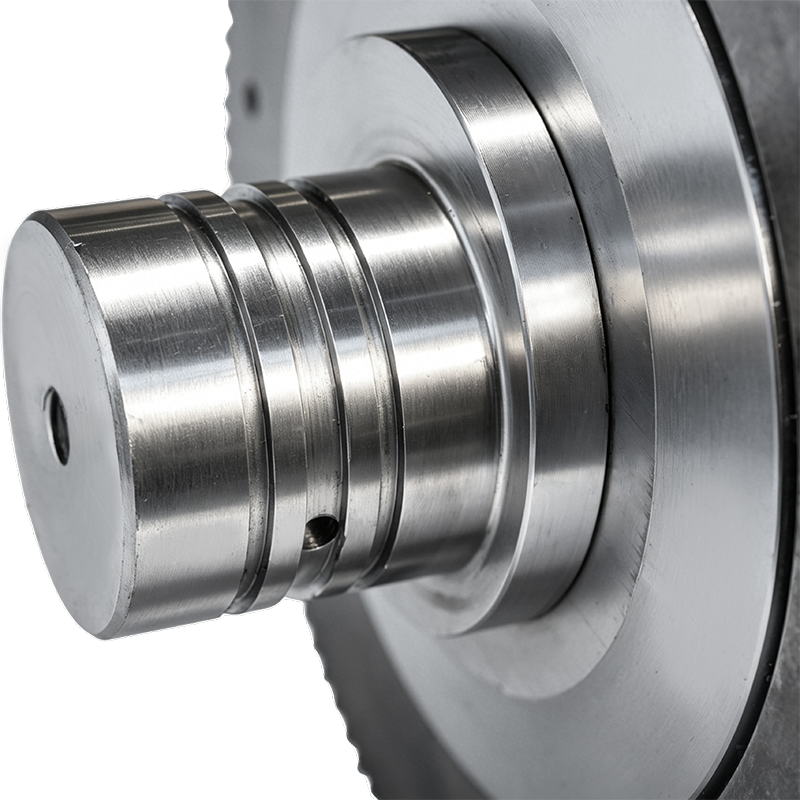
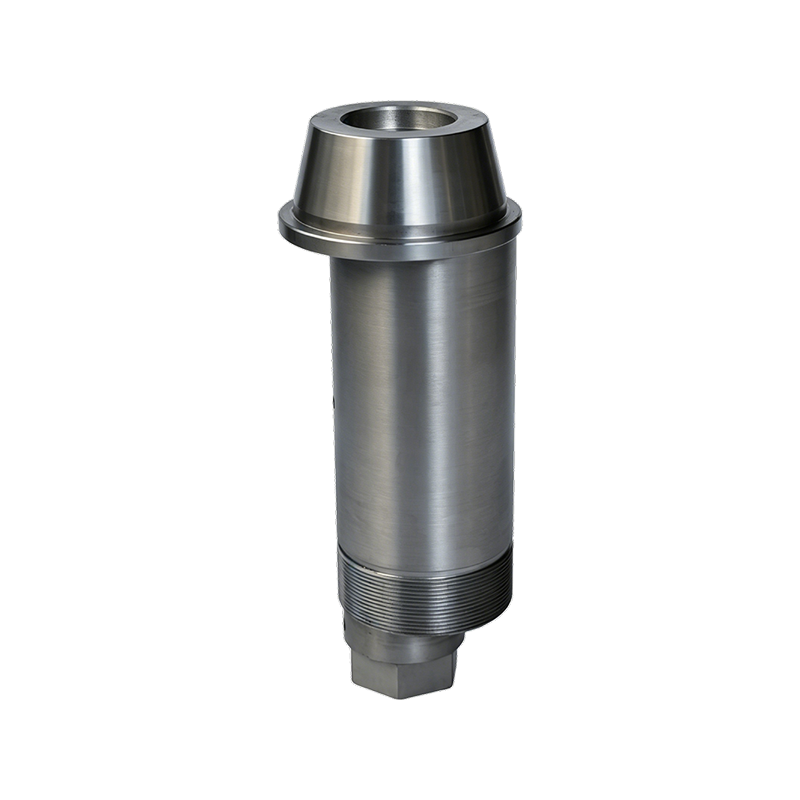
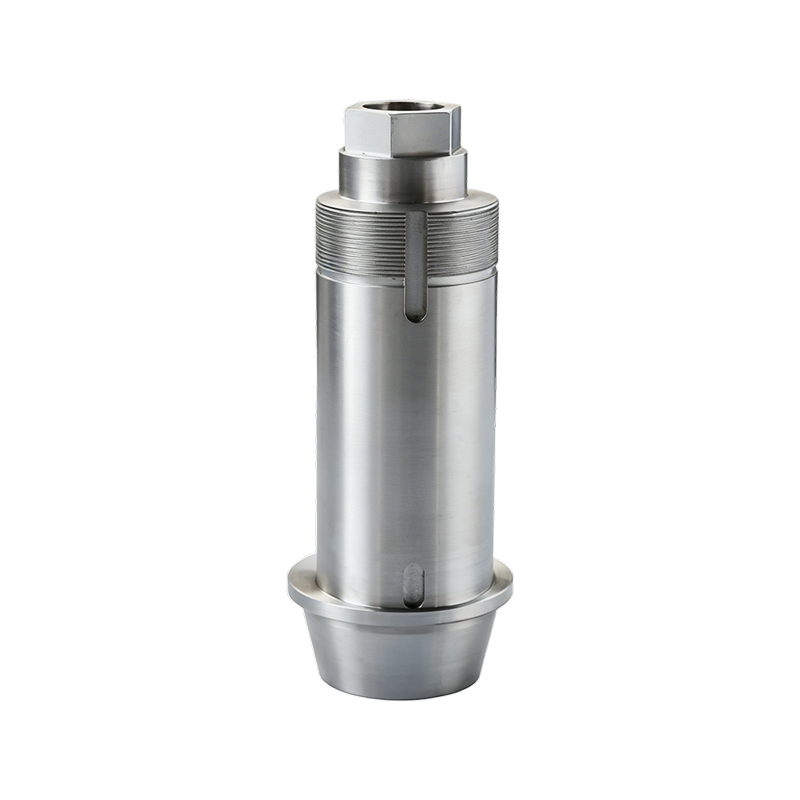
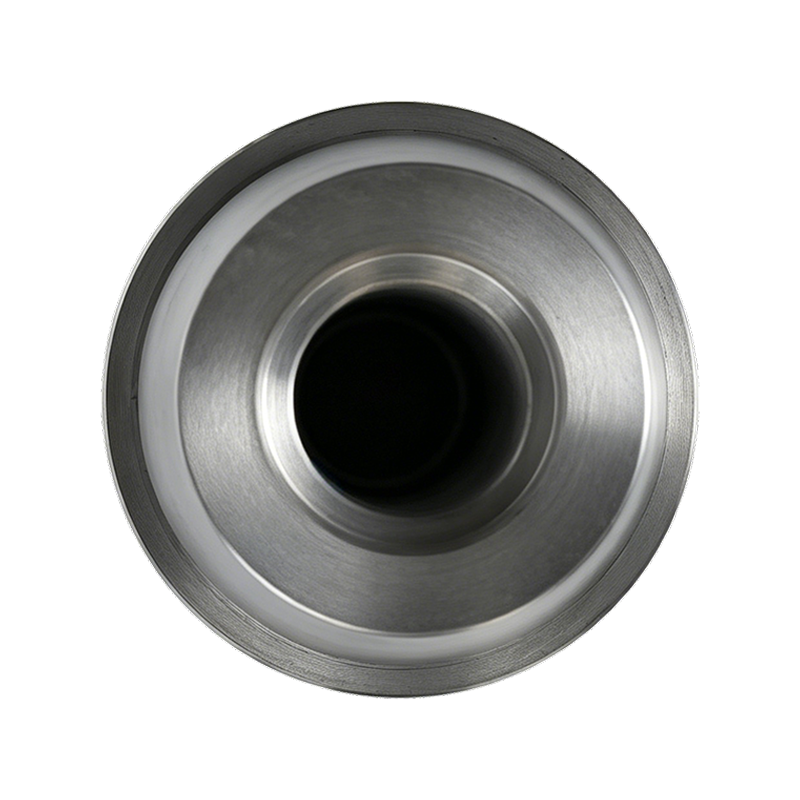
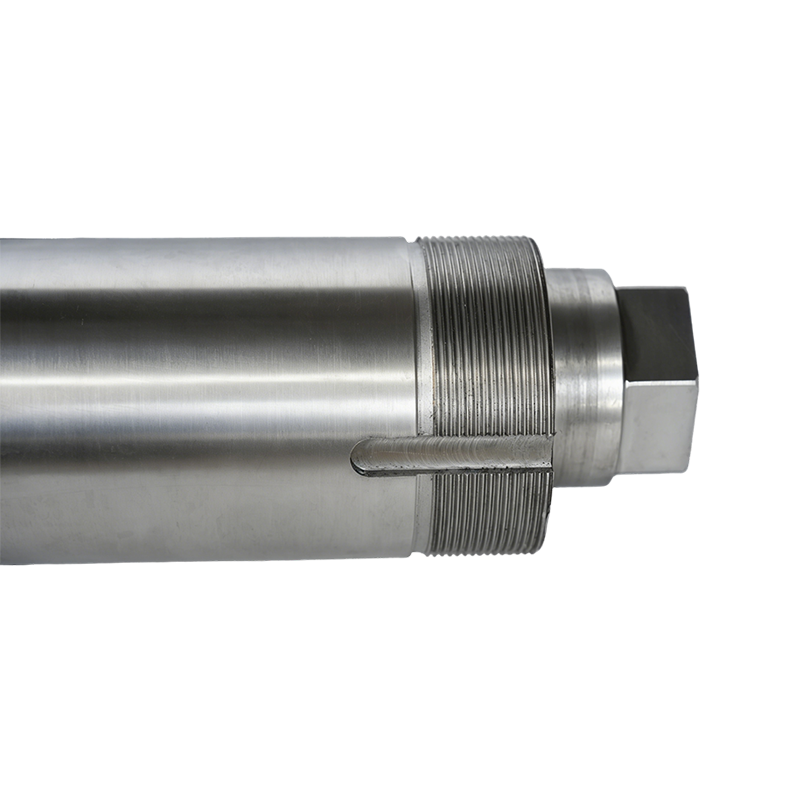
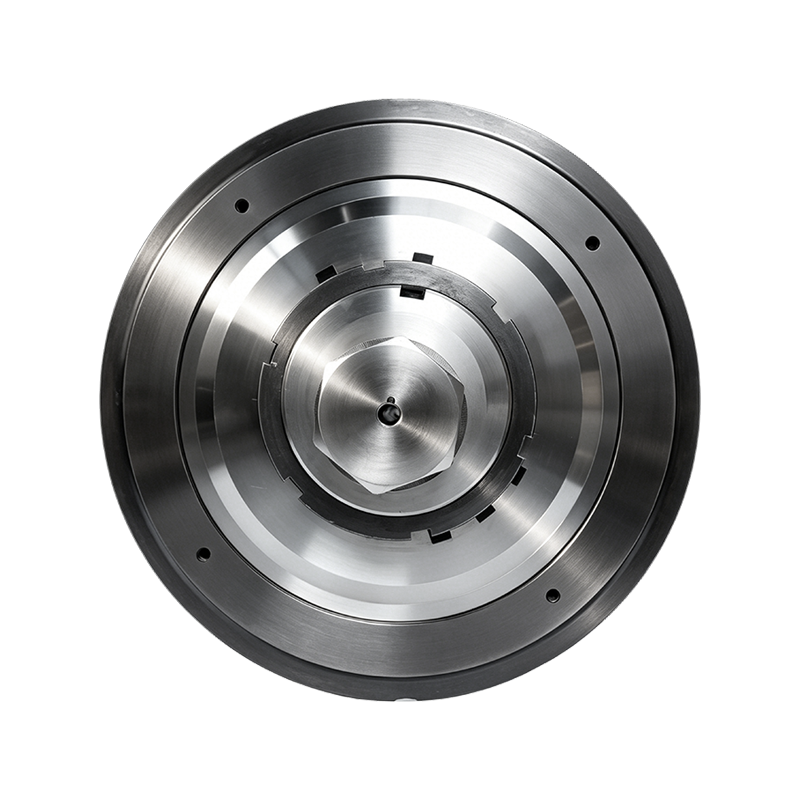
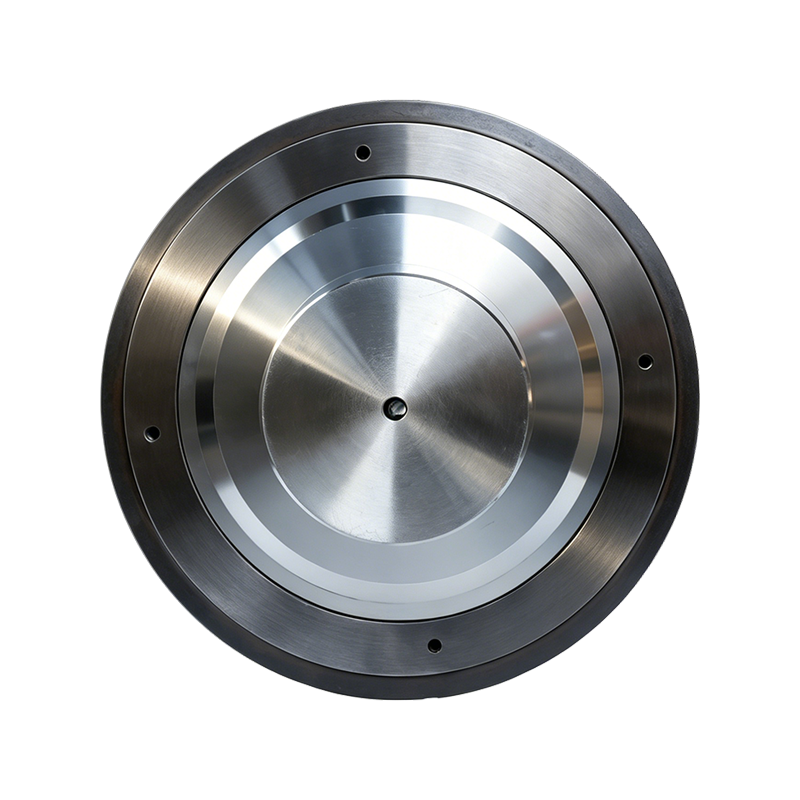
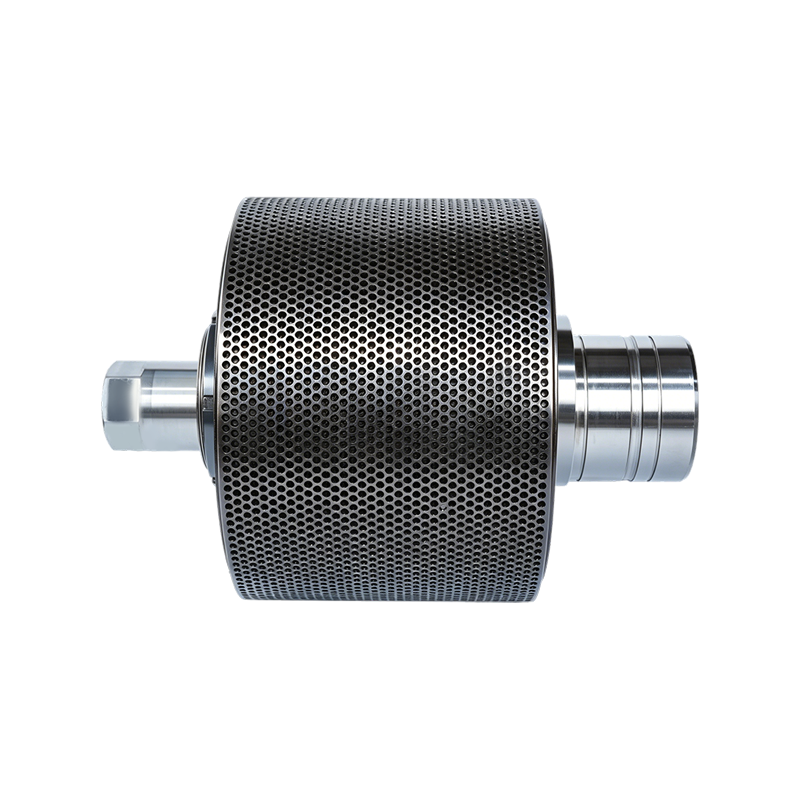
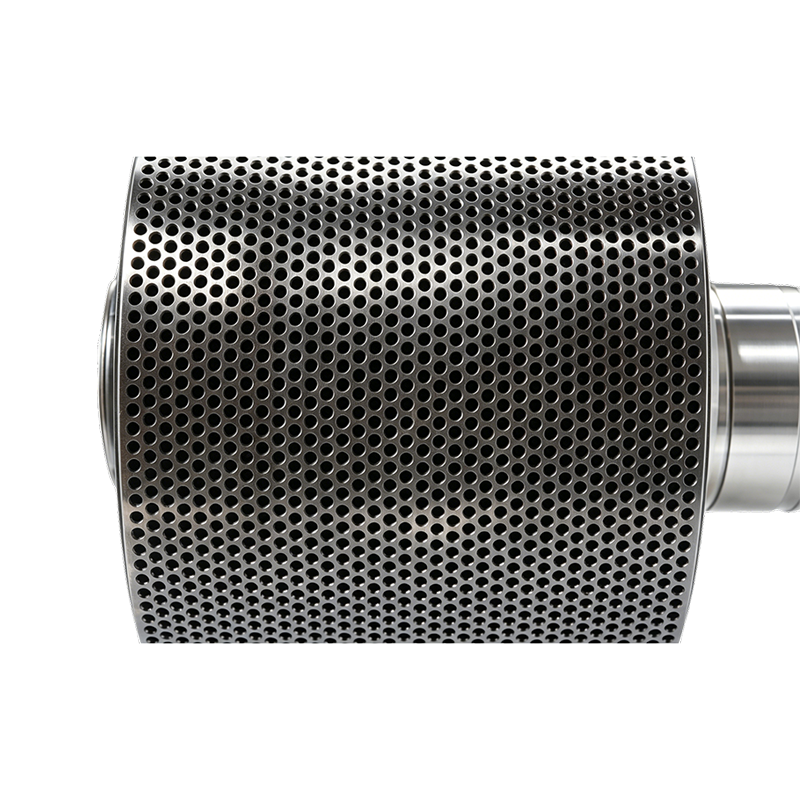
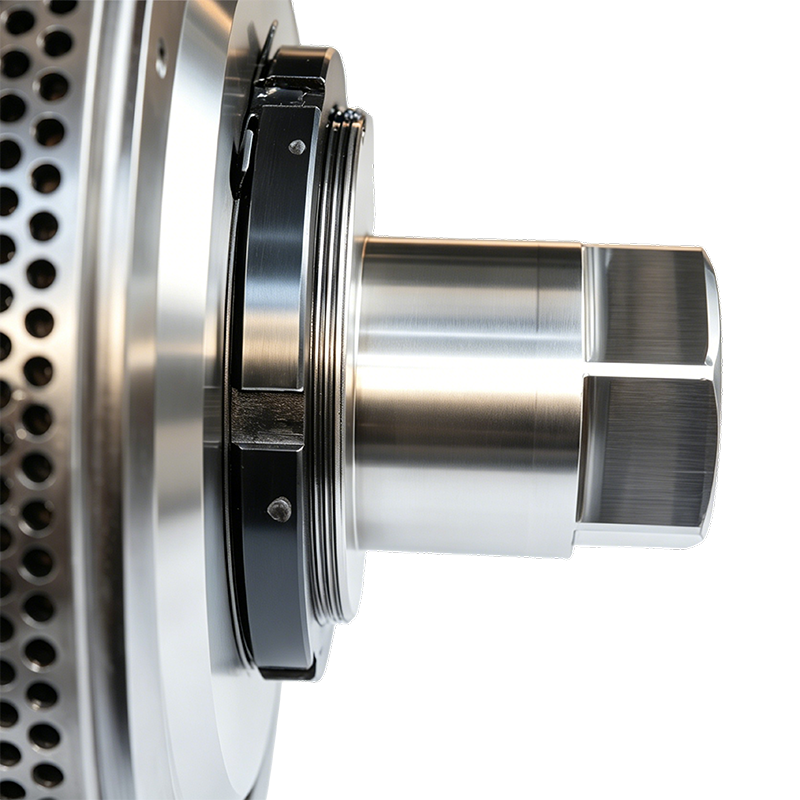
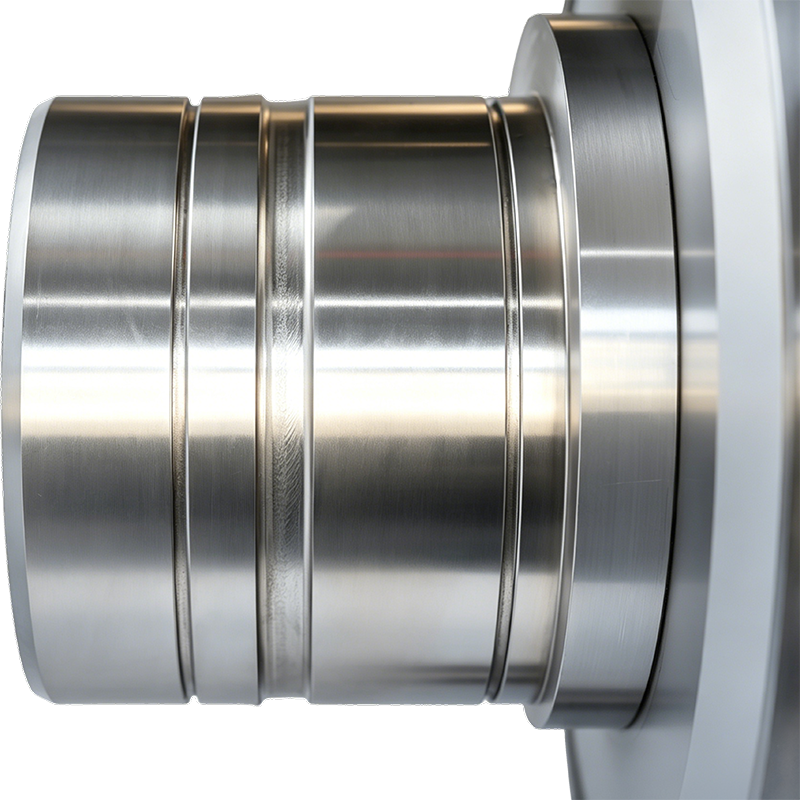
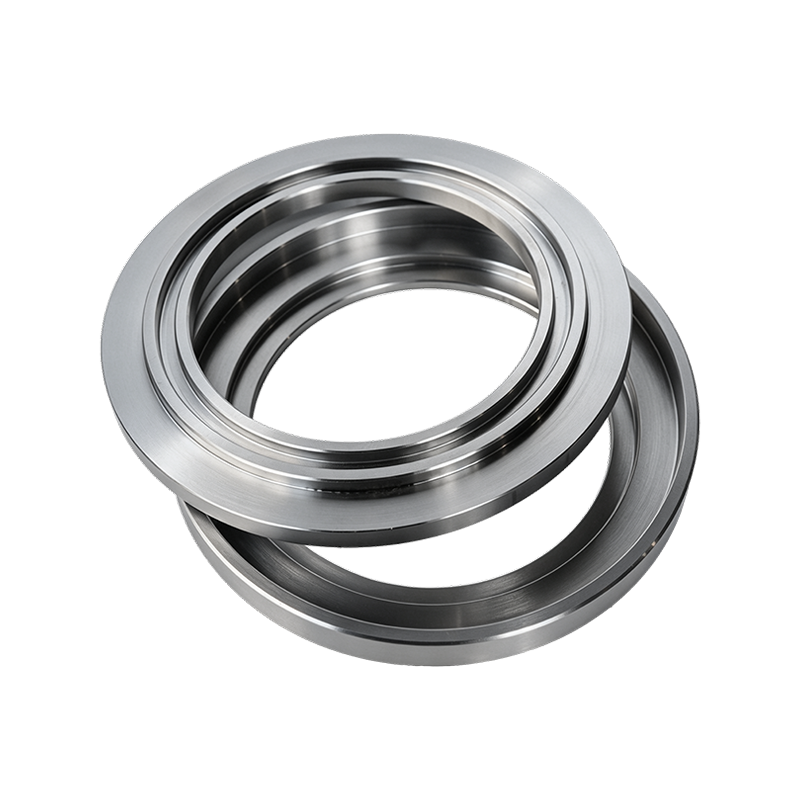
Anhui Jindingsheng Machinery Co., Ltd. は、工業用ペレットミル用のディンプルローラーシェルを製造しています。これらのコンポーネントは、寸法公差が 0.05 mm 以内に維持され、制御された鍛造および熱処理プロセスを使用して製造されます。ディンプルのある表面形状は、ローラーとリングダイの間の摩擦を増加させるように設計されており、さまざまなバイオマスまたは飼料配合物全体で一貫した材料の圧縮を促進します。各シェルは高炭素鋼から機械加工され、構造の均一性を確保するために多段階の硬度テストを受けています。同社は原料の検査から完成品の包装まで一貫した生産ラインを運営しており、バッチトレーサビリティを実現し、世界中のペレットプラントオペレーターへの安定供給を可能にしています。
主な利点
- 均一なディンプルパターンにより、ローラー幅全体にわたって一貫した材料グリップが確保され、圧縮時の横滑りが軽減されます。
- 中心硬度 HRC 58 ~ 62、硬化深さ 2.5 mm 以上の完全硬化構造により、連続負荷下での摩耗に対する耐性を実現
- 繊維長や水分変動などの特定の原材料の特性に合わせて、ディンプルの深さと間隔を 0.8 ~ 2.0 mm までカスタマイズ可能
- 鋼ロットから最終検査までの完全なトレーサビリティ。品質保証のためにバッチごとに寸法レポートと硬度ログが提供されます。
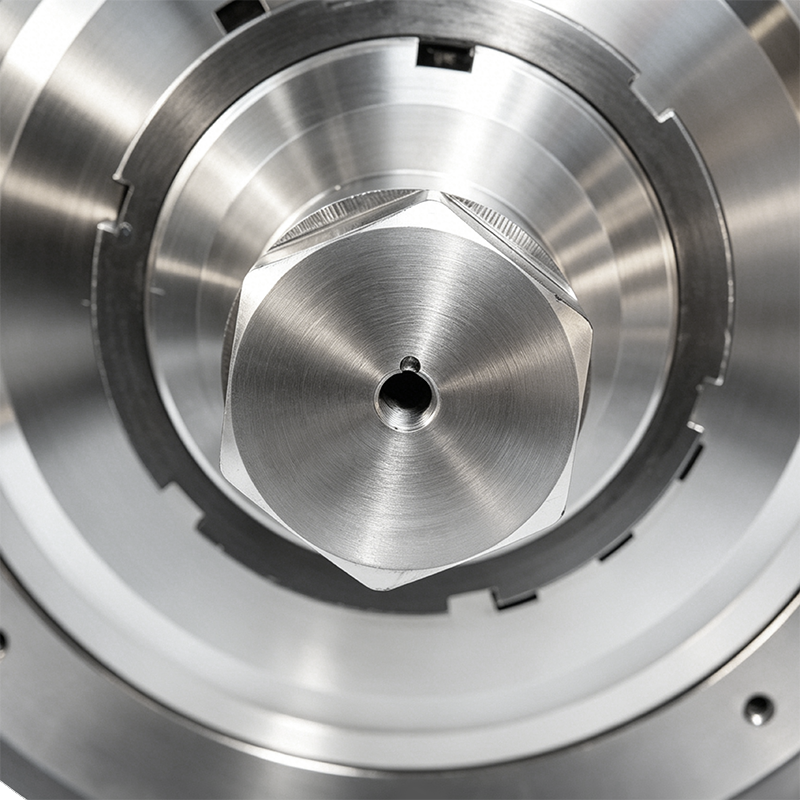
- 主要なペレットミルブランドと互換性があります。シャフトとキー溝の寸法は既存の装置に変更せずに適合させることができます
製品の特徴
| 材質 | 高炭素クロム軸受鋼 SAE 52100 または DIN 100Cr6、粒度 ASTM 8 ~ 10 |
| 硬度HRC | ケースのみではなく、58 ~ 62 の完全硬化済み |
| ディンプル形状 | 球面くぼみ、深さ0.8~2.0mm、ピッチ4~8mm、カスタマイズ可能 |
| 外径範囲 | 200 mm ~ 600 mm、その他の寸法もご要望に応じて承ります |
| 表面仕上げ | ジャーナル領域の Ra は 0.8 マイクロメートル以下。粗さを制御した鍛造そのままのディンプルフェース |
| バランスグレード | ISO 1940 に準拠した G 6.3(最大 450 RPM のシェル回転) |
アプリケーションシナリオ
- 繊維状材料の弾性変形を克服するために高い摩擦が必要な、木材チップ、わら、ヒマワリの殻、パーム核殻などのバイオマス ペレットの製造
- トウモロコシ、大豆粕、アルファルファ、配合飼料をペレット化し、水分レベルや油分が変化しても処理量を維持します。
- 滑り止めローラー表面により金型の詰まりを軽減し、高湿度環境での顆粒の均一性を向上させる肥料造粒ライン
- 交換可能なシャフト取り付け構成を備えた、CPM、Andritz、Buhler、およびその他の一般的なブランドの既存のペレットミルを改造します。
加工と品質管理
- 原材料の検証: 各鋼バッチは OES による化学組成分析と ASTM E45 に基づく清浄度評価を受けます。
- 鍛造プロセス: ビレットを摂氏 1050 ~ 1100 度に加熱し、4000T プレスで鍛造し、炭化物ネットワークの形成を防ぐために制御された冷却を行います。
- 熱処理: 830 ~ 850 ℃でオーステナイト化し、油焼き入れした後、180 ~ 220 ℃で焼き戻しを行い、安定した残留オーステナイトを 5% 以下にします。
- 工程内検査: 外径、内径、キー溝の寸法を 100% チェックします。ロックウェルスケールを使用したピースごとの硬度テスト。磁性粒子による表面亀裂検出
インストールとメンテナンスに関する注意事項
- 取り付ける前に、シャフトとシェルのボアを清掃してゴミを取り除きます。将来の分解を容易にするために、キーとテーパー面に焼き付き防止剤を塗布します。
- ミルモデルに指定された値で保持ナットを締め付けます。締めすぎるとシェルのボアが変形し、ダイとの位置合わせに影響を与える可能性があります。
- 動作の最初の 4 時間の間、ローラー シェルの温度を監視します。温度が 85 ℃を超える場合は、クリアランスが不十分であるか、予圧が過剰であることを示している可能性があります。
- デプスゲージを使用して、200 運転時間ごとにディンプルの摩耗を検査します。金型の損傷を避けるために、平均ディンプル深さが 0.4 mm 未満になったら交換を計画してください。
よくある質問
ディンプル付きローラーシェルの標準的な耐用年数はどれくらいですか?
耐用年数は、原料の摩耗性、水分含有量、操作圧力に応じて 800 ~ 2500 時間の範囲です。ディンプルの摩耗深さを定期的に検査することをお勧めします。ディンプル深さが 0.4 mm 以下になったら交換をお勧めします。
ディンプルパターンをさまざまな素材に合わせてカスタマイズできます
はい。ディンプルの深さ、直径、間隔は注文ごとに調整されます。わらなどの繊維質材料の場合、多くの場合、1.6 ~ 2.0 mm のより深いディンプルとより広い間隔が指定されます。細かい送りの場合、パターンが浅くなると摩耗が軽減されます。
各出荷にはどのような品質の文書が提供されますか
各バッチには、EN 10204 3.1 に基づく材料試験証明書、硬度検証レポート、寸法検査シート、およびディンプル形状測定が含まれています。 UT または MT を使用した追加の非破壊検査も手配できます。
インストール前にシェルをどのように保管する必要がありますか
相対湿度が 60% 未満の、乾燥した換気の良い場所に保管してください。加工面には防錆油を塗布してください。歪みを防ぐため、シェルの上に重いものを積み重ねないでください。
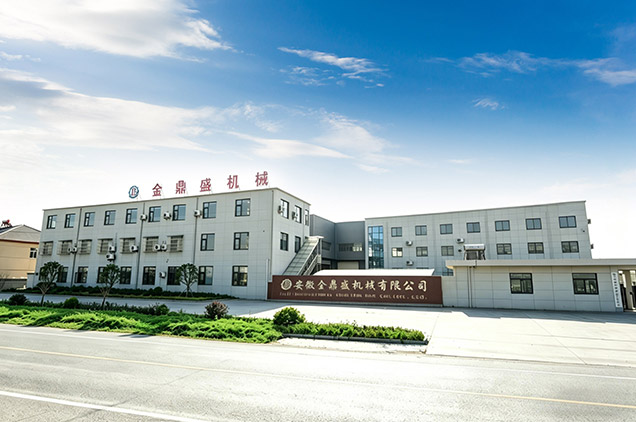
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom ディンプルローラーシェル Supplier and China ディンプルローラーシェル Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
同社は、造粒機のリングダイ、ローラー、および関連する造粒機部品サービスの研究開発と製造を中核事業に注力しています。主な製品タイプは、リングダイ、ローラー、造粒機のアクセサリです。中国で最も先進的な設備とより完全なサービス企業を持っています。同社の製品は、米国、日本、韓国、ベトナム、フランス、バングラデシュ、ロシア、インド、フィリピン、ヨーロッパ諸国など、多くの外国に輸出されています。原料から鍛造、仕上げ、熱処理までの全工程を厳格に管理しています。中国におけるワンストップサービスセンター会社です。
安徽省金鼎盛機械有限公司は、「洗練」の生産コンセプトに沿って、安定した信頼できる品質を使用して、お客様の長期的な発展を生み出します。
Friends from all walks of life are welcome to visit, guide, and negotiate business.
メッセージのフィードバック