ペレットミルダイ: 仕様、圧縮比、購入チェックリスト
毎時 8 トンのペレット ラインの定格が 6.5 に戻り、完成品のバッグ内の微粒子が 5 パーセントに近づき、誰かがダイ チャンバーのドアを開けるずっと前に何かを告げています。それは、ダイの作動面が摩耗しているということです。穴の入り口は丸くなり、有効長は縮小し、プレスは生産能力でその代償を払っています。ペレットプレスのあらゆる摩耗部品の中で、 ペレットミルダイス は通常最も高価な商品ですが、依然として圧縮比、開口面積、鋼種はカタログに委ねられ、穴の直径だけで注文されることがよくあります。
以下のガイドでは、金型の役割、性能を決定する仕様ライン、圧縮率の選択方法、耐久性を決定するローラー ハードウェアについて説明します。
ペレットミルダイがプレスチャンバー内で行うこと
ペレットミルのダイは、実際にペレットを形成する穴あきスチールのリングまたはディスクです。ローラーで調整された材料を何千ものドリル穴を通してプレスし、摩擦、圧力、湿気によって材料を高密度のストランドに結合し、外側の長さに切断されます。
ペレットミルダイは、交換可能な精密穴あけスチールコンポーネントで、リングダイプレスではリング状、フラットダイプレスではフラットであり、その穴の形状によってペレットの直径、密度、スループットが設定されます。
すべての穴には同じ構造があり、そのすべてのパラメータが購入の決定に影響します。
- 穴の直径: 購入者が注文するペレットのサイズ (2 mm の稚魚飼料から 8 mm の燃料まで)。
- インレットの皿穴と角度: 浅すぎるとインテークが不足し、深すぎるとフェースが弱くなります。
- 有効長: 圧縮下の距離であり、直径との圧縮比を形成します。
- 全体の厚さとレリーフ: 構造の深さと、作動長を短縮する拡張された出口を加えたもの。
- ドリル パターンと穴の数: アクティブな幅に適合する穴の数。これにより、開口面積と容量が設定されます。
どれかを変更すると、容量、ペレット硬度、およびダイス強度が変化します。
ダイ仕様シートのチェックリスト: 穴、有効長、オープンエリア、スチール
金型の性能と価格の大部分は、穴の直径、有効長、開口面積、鋼種、加工硬度の 5 つの仕様ラインによって決まります。
穴の直径は販売されているペレットの仕様によって決まります。総厚ではなく有効長が圧縮を制御し、見積もり間で比較するための数値です。穴が占めるフェースの割合であるオープンエリアは、能力と強度を引き換えにします。より多くの鋼が除去されると、時間あたりのトン数が増加しますが、フェースはすぐに曲がり、亀裂が生じます。ステンレス X46Cr13 は蒸気や酸性原料が引き起こす腐食を軽減し、肌硬化 20MnCr5 は研磨性バイオマスに適しています。適切に製造された金型は、その作業面が HRC 52 ~ 58 で、硬度証明書が裏付けられた状態で納品されます。
| 仕様 | 家畜飼料のダイ | 木質バイオマスダイス |
| 代表的な穴径 | 2~4mm | 5~8mm |
| 代表的な有効長さ | 20~40mm | 30~55mm |
| 圧縮比(L/D) | 8:1~13:1 | 5:1~8:1 |
| 一般的な鋼種 | X46Cr13(4Cr13)ステンレス | 20MnCr5 / 40Cr合金 |
| 作業面の硬さ | HRC 52-58 | HRC 52-58 |
| 典型的なオープンエリア | 20~28% | 18-25% |
注意: プレスの設計よりも広い開口面積で穴開けされた金型は、メイン モーターが予備として保持する電流よりも多くの電流を引き出す可能性があるため、お問い合わせのたびに機械モデルと刻印された金型コードを引用してください。
圧縮率の説明: ペレットの硬度の背後にある数値
圧縮率は、金型に関して最も引用され、最も誤解されている数値です。圧縮率を上げると、ペレットはより密度が高く、より硬くなりますが、プレスにはより多くのパワー、より多くのコンディショニング、およびより安定した操作が必要です。
圧縮率は、有効穴長さを穴直径で割ったものに等しくなります。有効長 40 mm の 4 mm の穴では、10:1 のダイが得られます。
配合は出発点を設定します。脂肪は潤滑作用があるため、油を含んだ鶏肉の飼料は短い作業長さでも簡単に押し出されます。リグニン結合おがくずには厚いダイ壁が必要ですが、ラインの詰まりを避けるために適度な比率が必要です。実証済みの比率から開始し、一方向のみに調整します。ペレットが砕けやすい場合は、より効果的な長さ、モーターの過負荷、または頻繁なチョークを必要とします。良好な蒸気コンディショニングは、余分なダイの長さと同じ働きをするため、適切にコンディショニングされたフィードはより短く、より低温のダイを稼働させることができます。
アプリケーション別の一般的な開始圧縮率 (L/D)
リングダイとフラットダイ: プレスチャンバーを出力に合わせる
リング ダイは容量と一貫性の点で優れており、フラット ダイは価格とシンプルさの点で優れているため、選択は通常、時間あたりのトン数に落ち着きます。
リングダイチャンバー
- 産業ラインでは約 300 kg/h から最大 30 t/h までの能力
- 均等な圧縮により、硬度と水分がバンドをしっかりと保持します
- 長いサービス間隔を備えた硬化ステンレスまたは表面硬化ダイス
- 購入コストが高く、金型交換手順がより複雑
フラットダイチャンバー
- 通常、農場および作業場規模の場合は 50 ~ 1,000 kg/h
- シンプルな構造の金型によりコストが低く、数分で交換可能
- 混合飼料や小規模なバイオマスの生産のための簡単な配合切り替え
- ダイ面全体のペレット硬度のばらつきが大きくなる
経験則: ペレットが顧客の仕様に反して販売された場合、リング ダイ チャンバー自体の元が取れます。農場で使用する場合は、通常、フラットダイの方が早く回収に達します。
ペレットミルのダイの摩耗は 2 つの部分からなる問題です: ローラー シェルのペアリング
ダイは単独で摩耗することはありません。穴に到達するすべてのトンは最初にローラー シェルによって圧縮されるため、ダイの寿命はそのペアによって決まります。
ローラー シェルは小型で安価で交換が早く、ほとんどのメンテナンス プランでは、ダイが廃棄されるまでに 2 ~ 3 回のシェル交換が予算に含まれています。 3 つのペアリング ルールがその投資を保護します。
- どちらの表面ももう一方の表面をえぐらないように、シェルとダイを互換性のある硬度で実行します。
- シェルの幅と歯のパターンをダイのアクティブな穴フィールドに一致させます。
- 摩耗が進んだ場合、または数日以内に摩耗したローラーの不均一なプロファイルが新しい金型に引き継がれたら、適合するセットに交換してください。
研磨に耐えるため、硬化 GCr15 ベアリング鋼シェルは普通の炭素鋼よりも歯形をはるかに長く保持します。
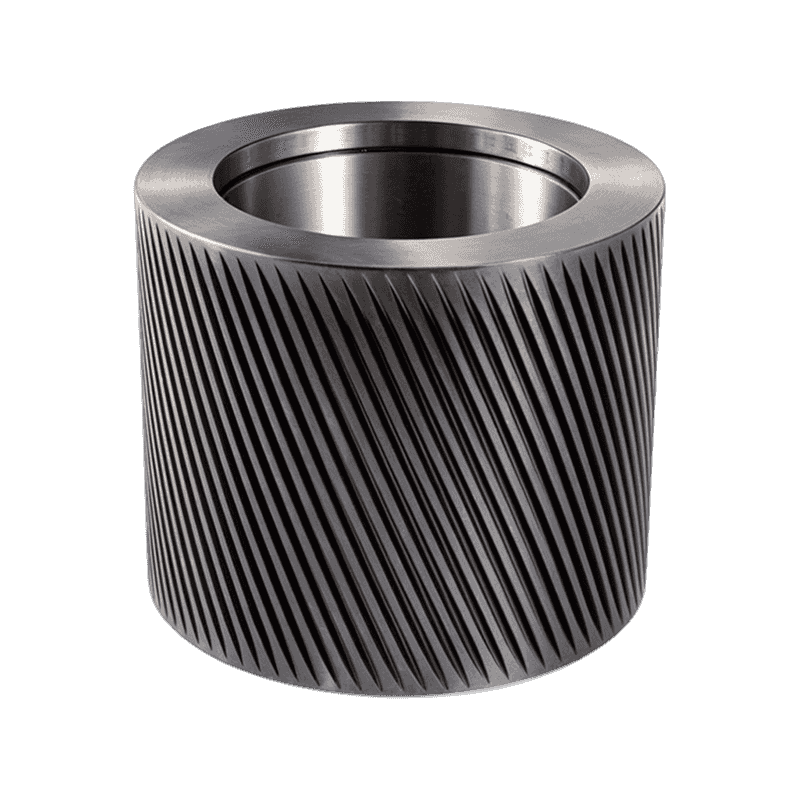 ベアリング鋼 GCr15/100Cr6 ペレット ローラー シェル 高炭素クロム軸受鋼から鍛造され、高応力ペレット化のために熱処理されたこれらのローラーシェルは、研磨性バイオマスまたは供給負荷において普通の炭素鋼よりもはるかに長く歯形を保持します。 製品を見る→
歯の形状は、購入者がペアリングの半分を忘れています。湾曲した歯のシェルは、滑りやすい材料や繊維状の材料をより確実に食い込み、ダイ幅全体に広げます。その違いは、同じモータ負荷における容量として現れます。完成品の構造、摩耗、購入基準 加圧ローラーアセンブリ 別のガイドに記載されています。
 ペレットミル用曲歯ローラーシェル リングダイペレットミル用の円弧歯ローラーシェルは、滑りやすい材料や繊維状の材料をより確実に掴み、ダイ幅全体に広げ、同じモーター負荷での生産能力とペレット品質を向上させます。 製品を見る→
リングダイの耐用年数を延ばすための現場で実証済みの 5 つの方法
金型の早期故障は通常、金型自体ではなく金型周辺のプロセスに遡り、5 つの習慣によってそのほとんどが防止されます。
- 優しく金型を動かします。新しい穴はガンドリルの粗さを残すので、最初の 30 分は油を含んだ低品質の材料でプレスを洗い流します。
- ローラーのギャップを 0.1 ~ 0.3 mm に保ちます。タイトにすると金属と金属を研削し、幅が広くなると材料が圧縮されずにすり抜けます。
- 圧縮する前の状態: 乾燥した、蒸し不足のマッシュは粉砕ペーストのように動作するため、配合のスイートスポットまで温度と水分を上げます。
- 正しい方法でプラグを取り除いてください。ハンマーで叩くことでキノコ状の入口が永久に狭くなるため、ソフトドリフトまたは軽いタップのドリルを使用してください。
- 金型は乾燥した状態で密封して保管してください。最終稼働後は油性の粉を押し込み、金型を袋に入れて湿った床に置かないでください。穴の中の錆により保管された金型はすぐに死んでしまいます。
通常の計画数値です。シェルは摩耗部品の中で最も安価であり、交換を先延ばしにするためにシェルを薄くすることは、チャンバー内で最も高価な経済です。
ペレットミルダイの事前注文チェックリスト
間違って到着したダイには 2 回の交換と数日の生産コストがかかるため、支払う前に次の点を書面で確認してください。
- プレスモデルと古い部品の刻印されたダイコード
- 穴径、有効長、総肉厚、皿穴角度
- HRC 52 ~ 58 の硬度証明書を備えた鋼グレード
- 使用中のローラーシェル幅に合わせたドリルパターン
- カタログのデフォルトではなく、配合に合わせた圧縮比
- 予備のローラーシェル、スペーサー、オイルスリンガーを同梱
金型の装着パートナーを専門とするサプライヤーにより、この作業を簡単に完了できます。 Anhui Jindingsheng Machinery Co., Ltd. は、安徽省広徳市に本拠を置くローラーシェルおよび加圧ローラーアセンブリのメーカーで、ペレットプレス部品のワンストップサービスセンターとしての地位を確立しており、米国、日本、韓国、ベトナム、フランス、バングラデシュ、ロシア、インドに出荷しているため、ダイ側とローラー側のハードウェアを一緒に指定できます。
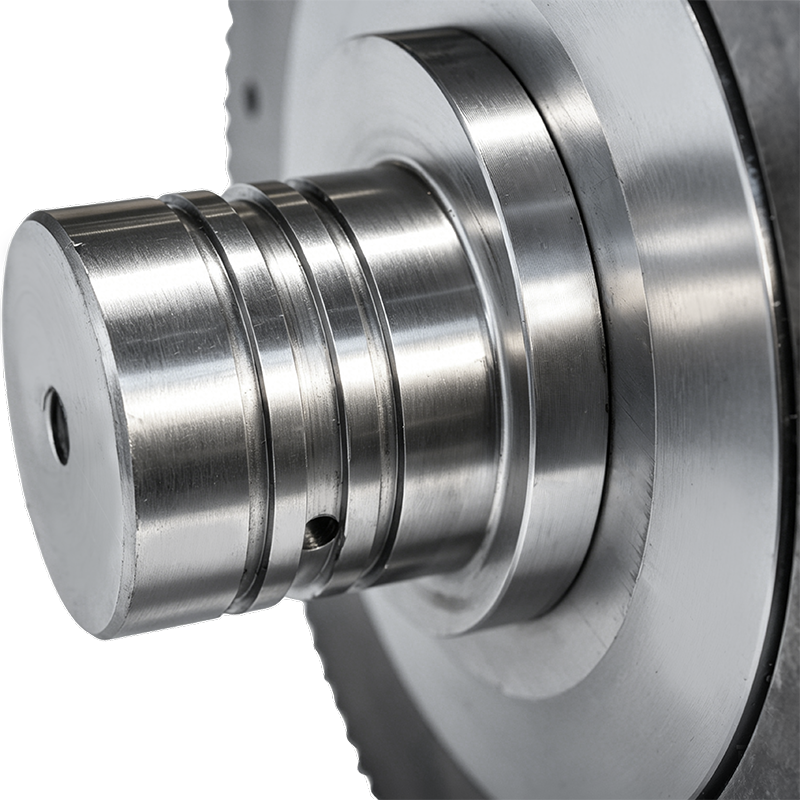 ペレットミルリングダイローラーシェルアセンブリ 合金鋼シェル、高耐久ベアリング、多層シーリングを備えた完全なローラー アセンブリにより、ダイ、ローラー シェル、ドライブ ハードウェアを 1 つの装着システムとして一緒に指定できます。 製品を見る→
結論: ダイ、ローラー シェル、ドライブ ハードウェアを 1 つの装着システムとして購入すると、ダイを稼働させるたびに 1 トンあたりのコストが下がります。
ダイおよびローラーハードウェアの最終候補者リストへのバイヤーへの簡単な回答。
よくある質問
ペレットミルの寿命はどれくらいですか?
決まった数字はありません。供給ラインは通常、ステンレスダイの稼働時間は 800 ~ 1,500 時間と報告されていますが、研磨性バイオマスを使用するとそれを大幅に短縮できます。カレンダー時間ではなく、トンと穴の摩耗をミリメートル単位で追跡し、トン当たりのコストで金型を比較します。
私の処方にはどのような圧縮率が必要ですか?
製品ファミリーから始めます。ほとんどの家畜用飼料の場合はおよそ 9:1 ~ 13:1、木材とわらの場合は 5:1 ~ 8:1 です。砕けやすいペレットにはより高い比率が必要です。モーターが過負荷になったり、チョーキングが発生したりすると、より低いモーターが必要になります。
1 つのダイで飼料とバイオマスの両方を実行できますか?
賢明ではありません。飼料とバイオマスは異なる穴径、有効長、鋼種を必要とするため、共通の金型では硬度や能力が犠牲になります。ほとんどの工場では、製品ファミリーごとに 1 つのダイを油を塗って密封して保管しています。
ローラーシェルもダイスと一緒に交換する必要がありますか?
はい、摩耗が進んだ場合はいつでも可能です。新しい金型は数日以内に摩耗したローラーの不均一な形状を修正し、シェルの硬化した表面が金型の面を保護します。両方を一緒に注文すると、2 回目の切り替えも不要になります。
連絡する
フォローしてください
クイックリンク
お問い合わせ
Email : ysf@jindingsheng.com.cn
Address : 安徽省宣城市広徳市秋村鎮工業集中区19号