加圧ローラー アセンブリが注目される理由
2 つのペレット ラインは、同じリング ダイと同じ原料を使用して並行して実行されます。高密度で均一なペレットを数週間生産し続けます。もう一方はより多くの微粒子を生成し始め、振動し、不均一な電流を引き込みます。 2 番目のラインが開いた場合、通常の原因はプレッシャー ローラー アセンブリです。シェルの摩耗、ベアリングの緩み、またはグリースに塵が混入するシールの故障です。
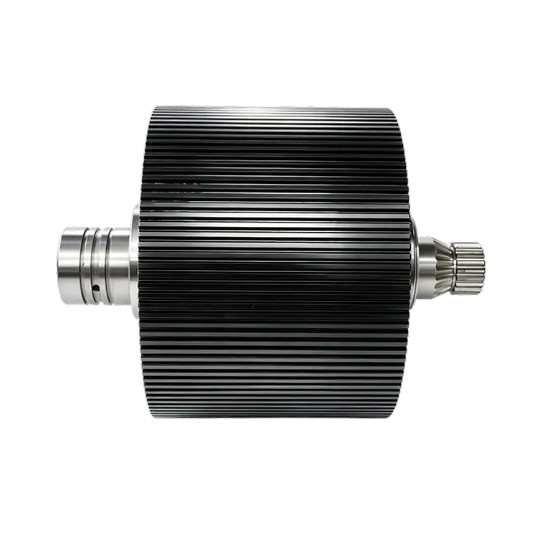
短いバージョンでは、 加圧ローラーアセンブリ プレス室内の他の部品よりも多くの負荷と摩耗を受けます。これにより、材料ベッドがどの程度均一に圧縮されるか、またリングダイがどのくらい長持ちするかが決まります。一般的なスペアパーツとしてではなく、精密コンポーネントとして扱うことが、予定外の停止を減らす最も早い方法です。
次に進む前に、1 つ説明します。圧力ローラー アセンブリという用語は、ウェブフィード加工およびコーティング機械にも使用され、通常はニップまたはフィード ローラーを意味します。この記事は、造粒業界の意味に従っています。つまり、飼料、バイオマス、または肥料をリング ダイの穴に押し込むローラー ユニットです。
ペレットミルにおける加圧ローラーアセンブリの役割
典型的なリングダイペレットミルでは、ダイはローラーの周りを回転します。各加圧ローラー アセンブリは偏心シャフト上に設置され、油圧、空気圧、または機械システムによってローラーがダイの内面に向かって外側に押されます。ダイ、材料、シェルの間の摩擦によってローラーが回転し、材料がダイの穴に押し込まれ、ペレットが出てくると固定ナイフがペレットを切断します。
重要な点は、機械の完全な押圧力がこのアセンブリを通過することです。そのため、組み立ての状態によってペレットはすぐに変化します。
ローラーシェルは作業面です
シェルは、材料ベッドに接触する取り外し可能な外層です。原材料からの摩耗、あらゆる回転による疲労、継続的な圧縮による熱を吸収します。外径と幅はリングダイスに適合しており、表面硬度が寿命の主な要素となります。
ベアリング、シール、偏心シャフトが残りの作業を担います
シェルの後ろでは、ローラー ベアリングがラジアル荷重を支え、シールがベアリングからの微粒子や水分の侵入を防ぎ、偏心シャフトによりダイに対するローラーの位置を調整できます。これらの部品のいずれかに欠陥があると、外からは見えにくくなりますが、シェルがまだ許容範囲内にあるにもかかわらず、アセンブリ全体の寿命が短くなります。
加圧ローラーアセンブリの主要コンポーネント
一般的なユニットは、ローラー シェル、1 つまたは 2 つのベアリング、偏心シャフト、オイル シール、および保持金具で構成されます。各コンポーネントには定義された義務があり、それぞれが異なる方法で失敗します。並べて比較することで日常的な検査が容易になります。
| コンポーネント | 一次機能 | 最も一般的な失敗 |
|---|---|---|
| ローラーシェル | リングダイに対して材料ベッドを圧縮します | 平面摩耗、段摩耗、表面割れ |
| ころ軸受 | シェルが回転しながらラジアル荷重を負荷する | 過熱、孔食、剥離 |
| 偏心軸 | アセンブリをサポートし、ローラーとダイのギャップを調整します | キー溝の疲労、曲がり、損傷 |
| オイルシール | グリースを保持し、ほこりや湿気を遮断します | 漏れ、唇の破れ、汚れ |
| ファスナーとスペーサー | ベアリングのプリロードとランニングクリアランスを保持します | 緩み、腐食 |
加圧ローラーアセンブリの故障の兆候
最初の警告は、ペレットと機械の 2 か所に同時に表示されます。ペレット密度が不均一になり、微粒子が増加し、ミルが振動したり、不均一な電流が流れたりする場合は、リングダイのせいにする前にローラーアセンブリを検査してください。
- ペレットの硬度が不均一または微粉の割合が増加
- プレス室からの振動やノッキング
- ローラーシェルの平坦または段階的な摩耗パターン
- 触れると熱くなるベアリングハウジング
- 黒ずんだグリース、または金属粒子を含むグリース
シェルの摩耗はまずペレットの品質に現れます
シェルの摩耗が均一になることはほとんどありません。元のプロファイルを失ったシェルは材料を均一に圧縮できないため、摩耗が最も深い部分で圧力が低下し、ペレット密度がそれに続きます。摩耗が硬化層に達すると、それ以上の運転はエネルギーを浪費するだけで、金型が損傷する危険があります。
ベアリングとシールの故障はアセンブリの固着で終わる
シールが故障すると、微粉がグリースと混ざり、ベアリング内部で研磨ペーストとして機能します。最初に熱が発生し、次に騒音が発生し、次にガタが発生し、次にベアリングが焼き付きまたは回転して偏心シャフトを破損します。この段階では、支持部品がすでに損傷しているため、シェルのみを交換することはあまり意味がありません。
交換品を購入する前に確認すべきこと
リング ダイと比較すると、加圧ローラー アセンブリは購入額が少なくて済みますが、稼働時間とペレットの一貫性に大きな影響を与えます。次のチェックは、飼料、バイオマス、肥料ラインに同様に適用されます。
カタログではなくマシンから始めてください。ミルビルダーの部品番号を使用するか、ローラーの幅、外径、シャフトの形状を測定します。リングダイスの内径と偏心システムの調整範囲に合わせて組み立てる必要があります。
次に、材質と熱処理について質問します。優れたシェルは合金鋼で、完全硬化または表面硬化が施されています。 58~62HRC 。柔らかいシェルはすぐに摩耗します。シェルが硬すぎると、衝撃荷重によって亀裂が生じる危険があります。
ベアリングの種類と番号、予圧方法、グリースの仕様など、ベアリングのパッケージも確認してください。単に適合するだけで定格が低いベアリングは、連続生産の初期に故障します。
重要な寸法と公差を確認します。ローラーシェルの外径はローラーとダイのギャップに影響し、振れは均一な圧縮に影響します。カタログ数値ではなく実測値を尋ねてください。
最後に、サプライヤーのプロセス管理を見てみましょう。一貫した結果は、管理された原材料、鍛造、熱処理、最終機械加工によってもたらされます。購入した部品を組み立てるだけのサプライヤーよりも、チェーン全体を管理するサプライヤーの方が信頼しやすくなります。
- ローラ幅、外径、軸のはめあい
- 材料グレードと硬度範囲、通常 58 ~ 62 HRC
- ベアリングの種類、個数、予圧量、グリース
- 真円度、振れ、表面粗さ
- 原料から最終加工までの工程管理
アセンブリレベルの交換とシェルのみの交換
アセンブリ全体を交換すると、予圧されたベアリング、正しく配置されたシール、および新しい作業面が一度に得られます。また、ベアリングやシャフトの隠れた摩耗によって新しいシェルの寿命が短くなるリスクも排除されます。 1 回の停止でジョブが完了するため、計画的なダウンタイムの予測が容易になります。
既存のシャフトが検査され、ベアリングのクリアランスが仕様の範囲内にあり、古いユニットに熱や汚れの兆候が見られない場合、シェルのみを購入するのが合理的です。連続生産では、プレス室内での 2 回目の故障に比べて価格差が小さいため、ほとんどのチームはとにかく完全なアセンブリを選択します。
アセンブリの寿命を延ばすメンテナンス習慣
防御の第一線は潤滑の規律です。ミルビルダーのグリースのグレードと間隔に従ってください。粉塵の多い環境では、8 稼働時間ごとにローラーに潤滑油を再注入するのが一般的な経験則です。機械が静かに見えるからといって、間隔を伸ばさないでください。
毎日の歩行中にベアリングの遊びとハウジングの温度を確認してください。遊びを早期に検出することで、プレスゾーンで最も高価な故障モードの 1 つであるベアリングがシャフト上で回転するのを防ぎます。ミルで複数のローラーを使用する場合は、アセンブリを回転させて摩耗のバランスを保ち、リング ダイの負荷を均一に保ちます。
リングダイごとに検査ポイントを変更します。計画的に停止することは、シェルの直径を測定し、シールを検査し、グリースを交換するのに最もコストがかからない瞬間です。
結論
加圧ローラー アセンブリは、ペレットミルの最も要求の厳しい作業の中心に位置します。その仕事は単純ですが、その構造、摩耗、交換は稼働時間とペレットの品質に大きな影響を与えます。シェルを検査してベアリングの音を聞き、たまたま適合する少数の部品ではなく、適合するシステムとしてアセンブリを交換し、潤滑をスケジュール通りに保ちます。これら 3 つの習慣は、工場内の他のほぼすべてのメンテナンス ルーチンよりも多くの稼働時間をもたらします。