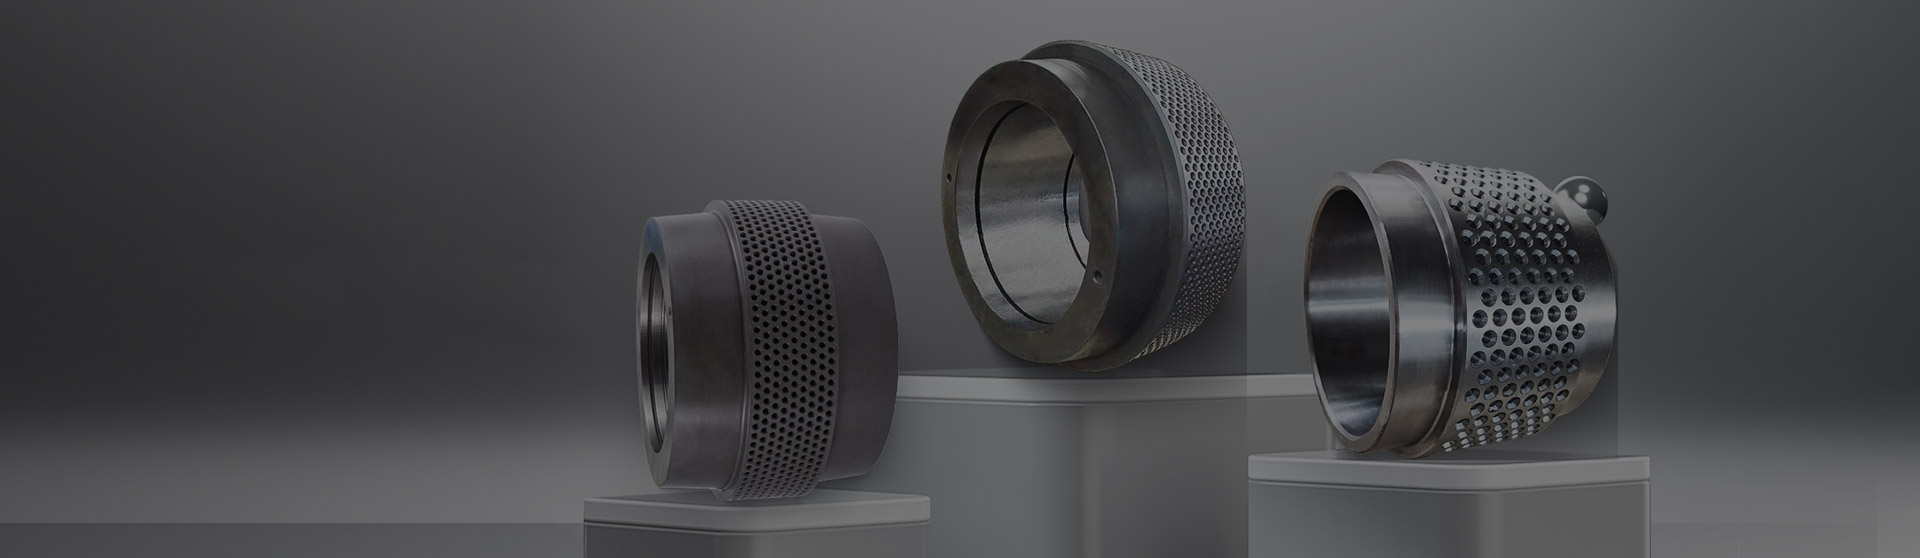
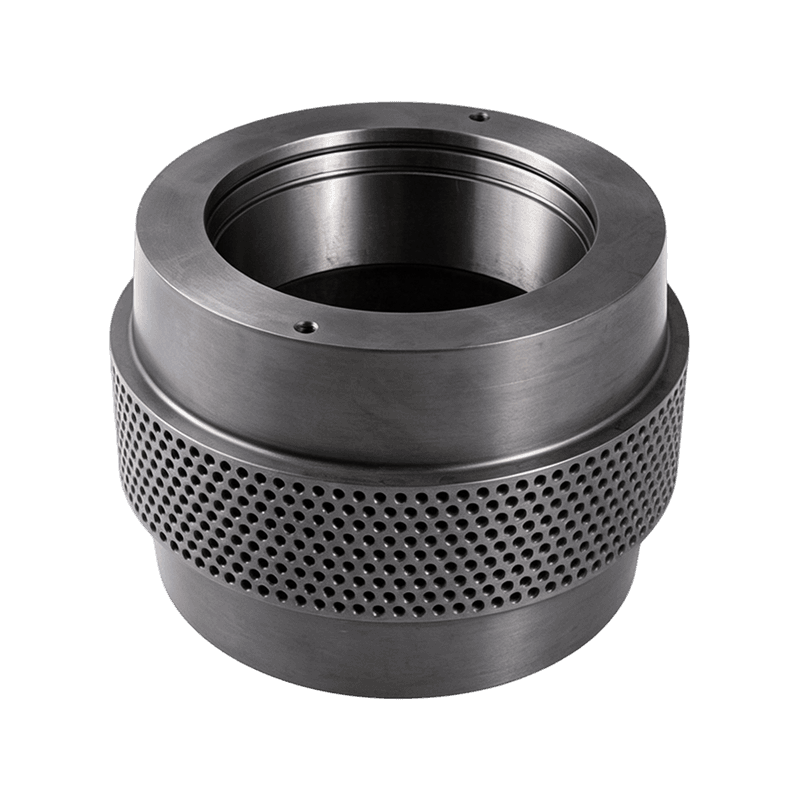
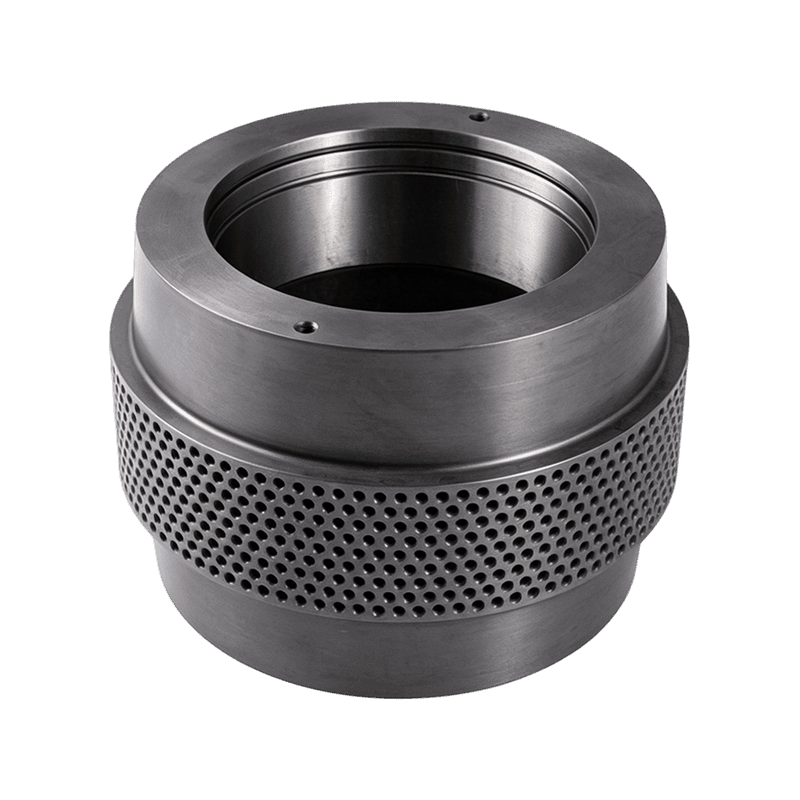
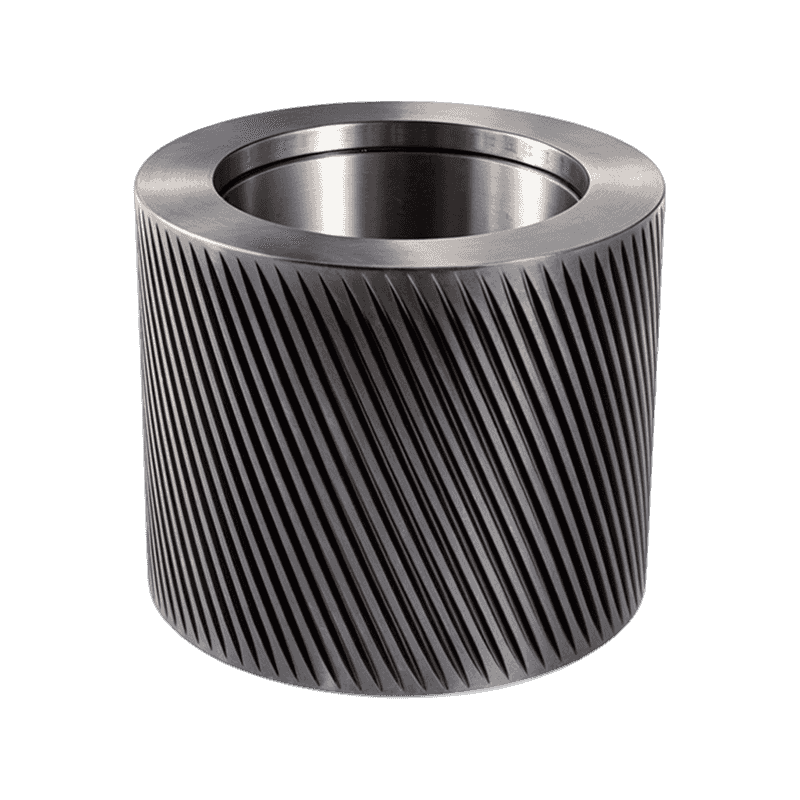
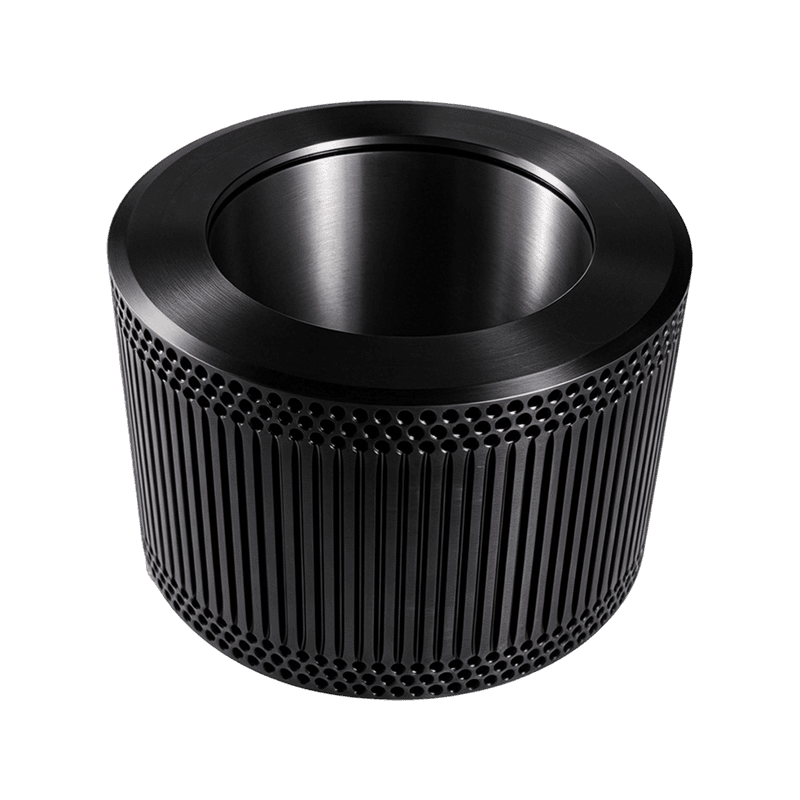
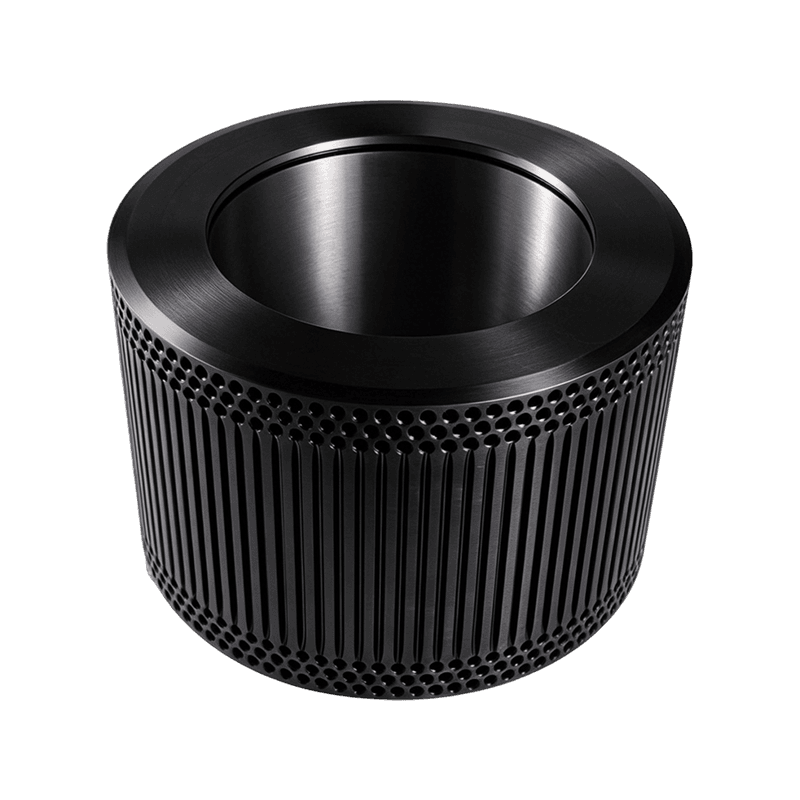
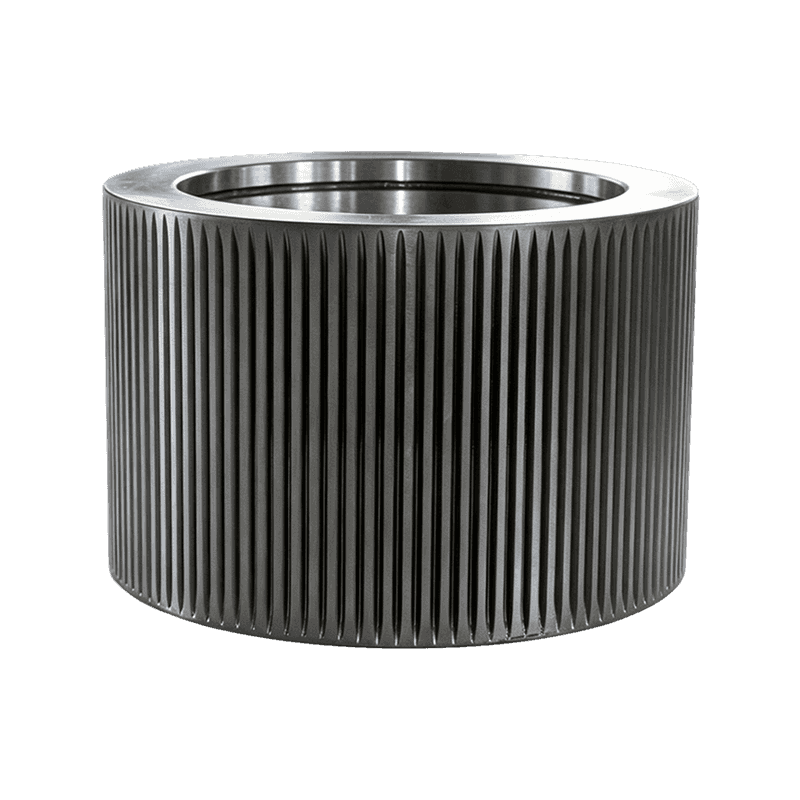
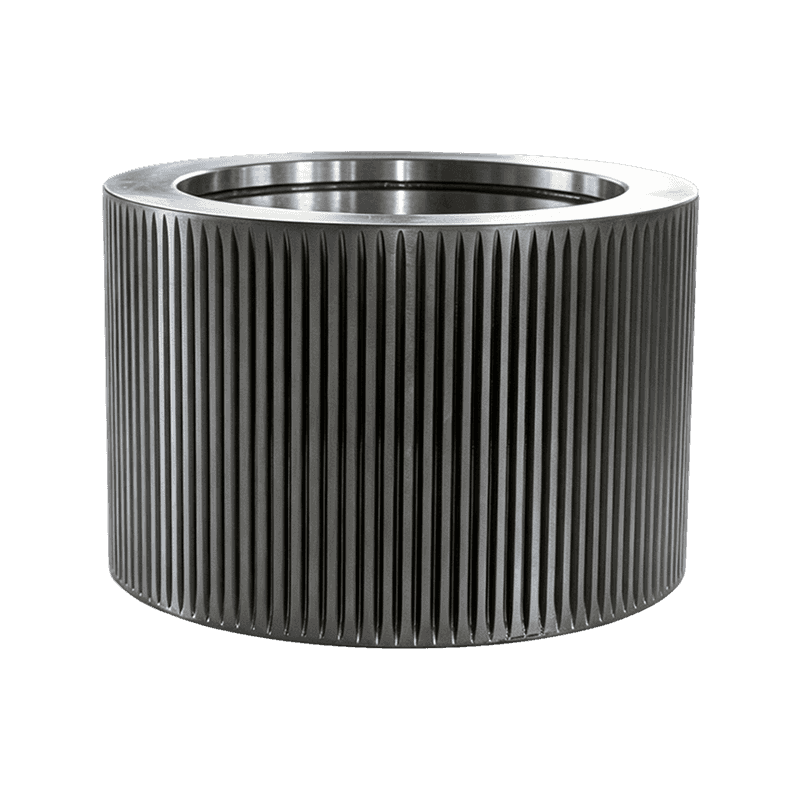
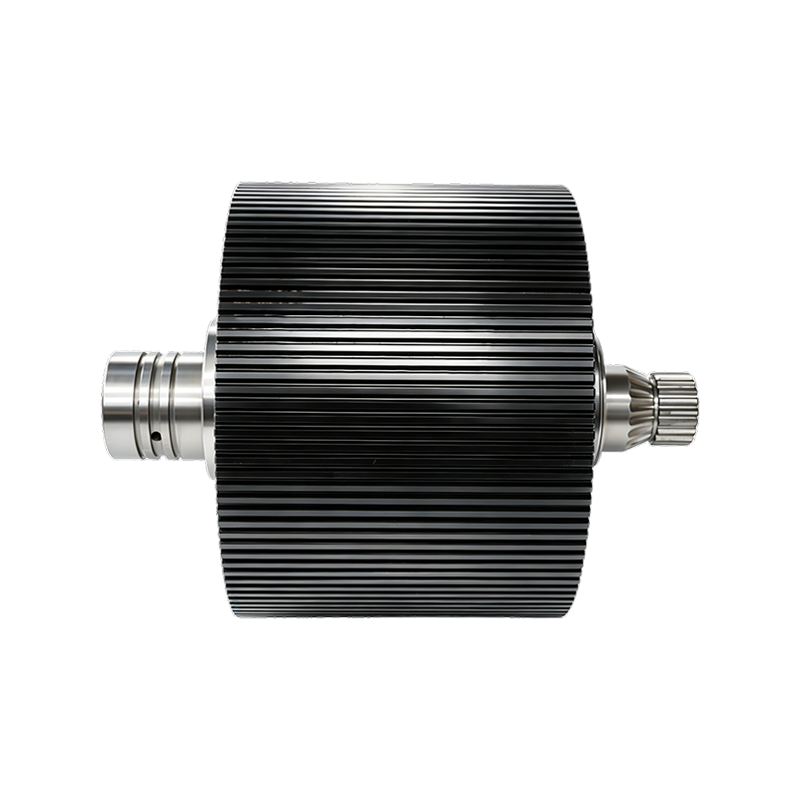
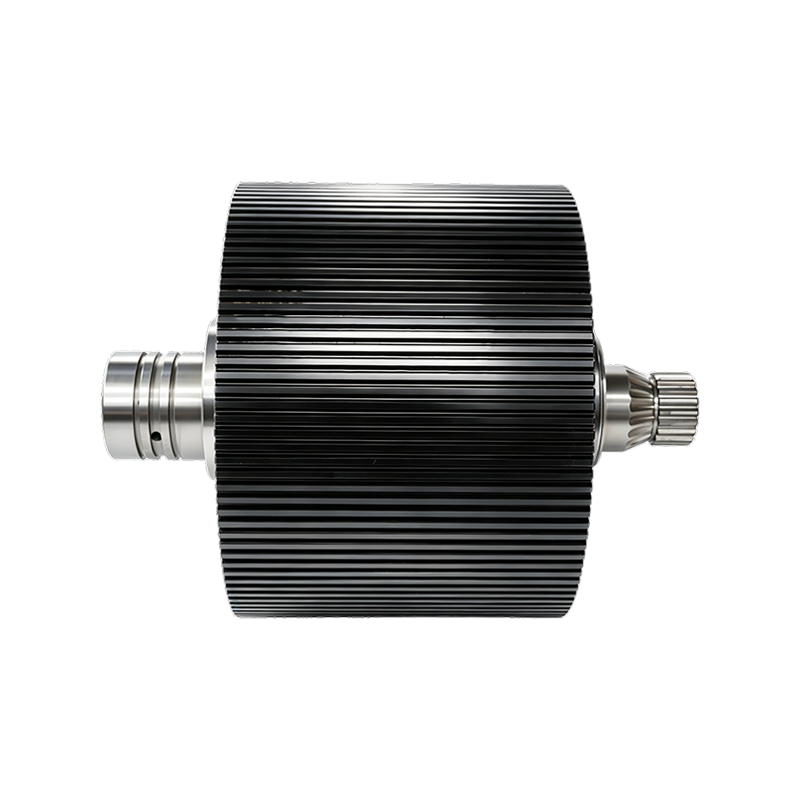
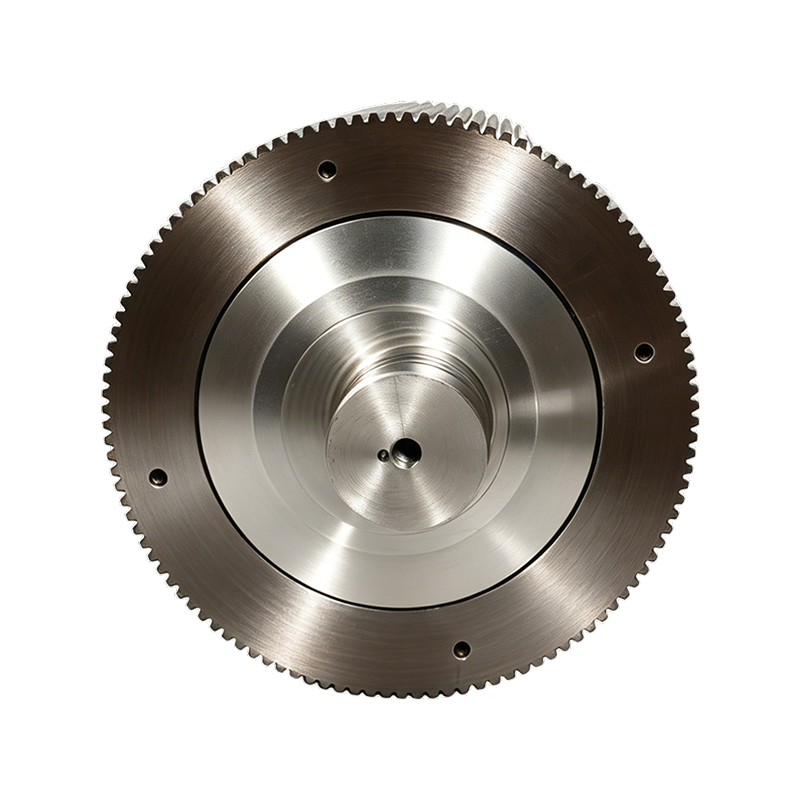
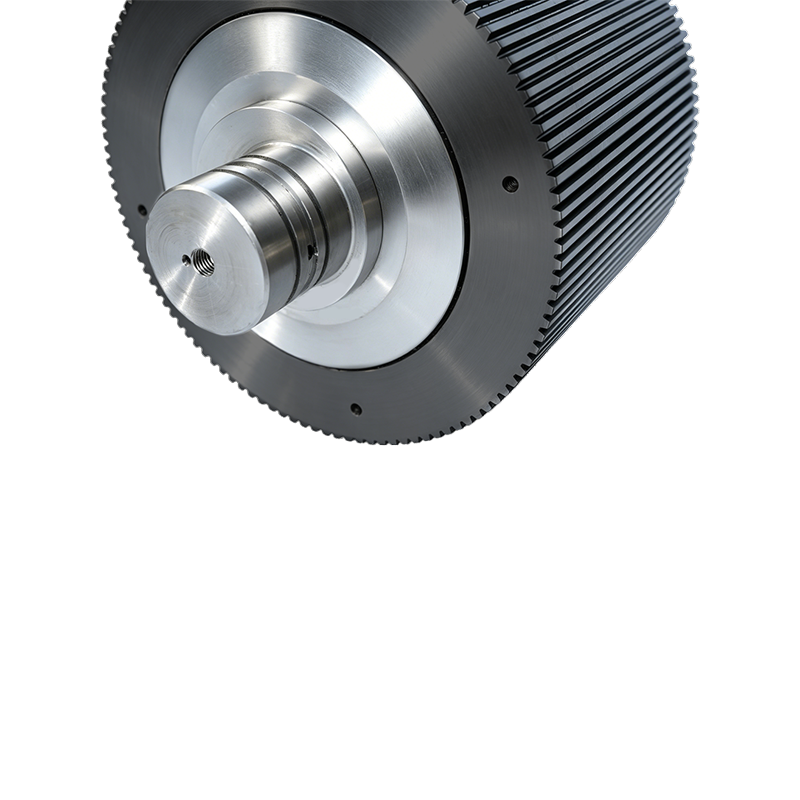
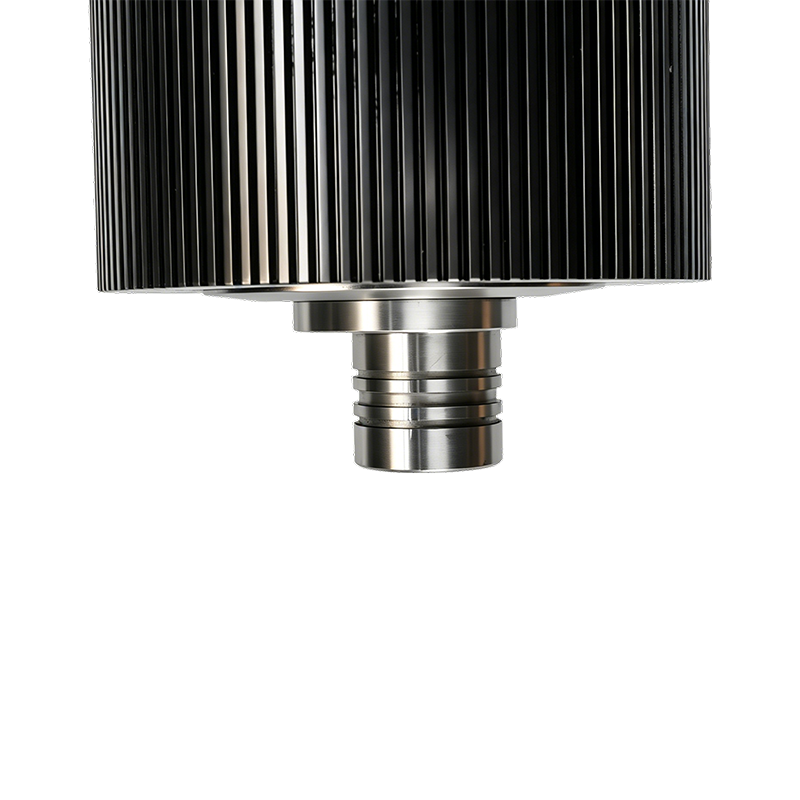
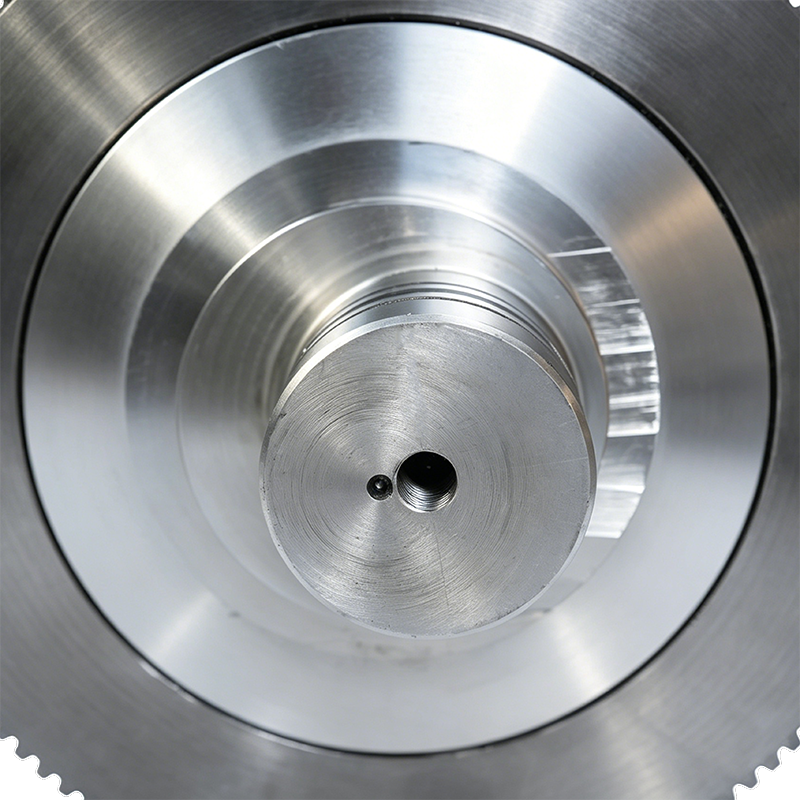
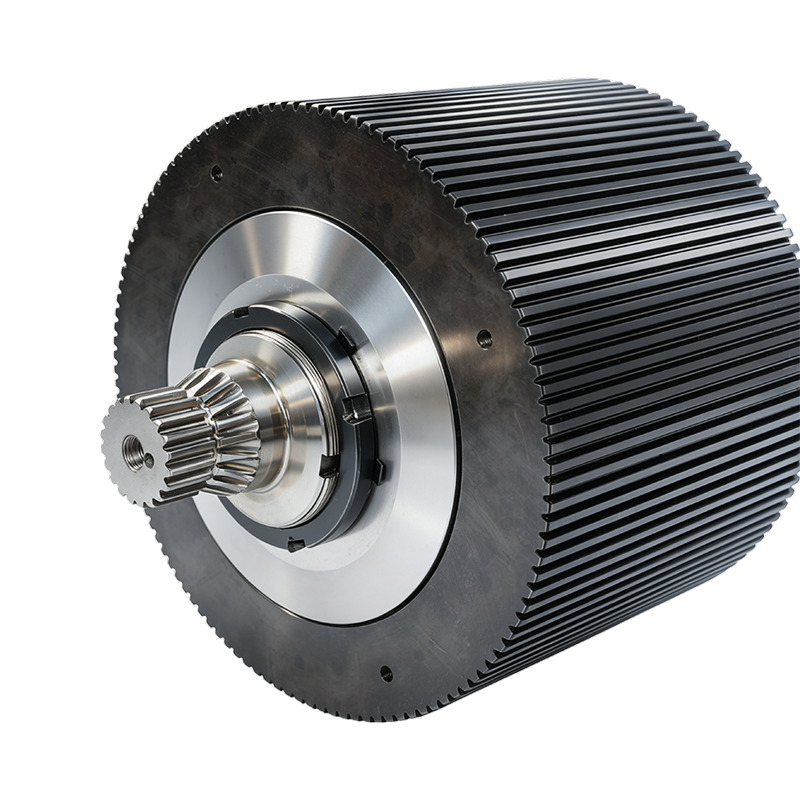
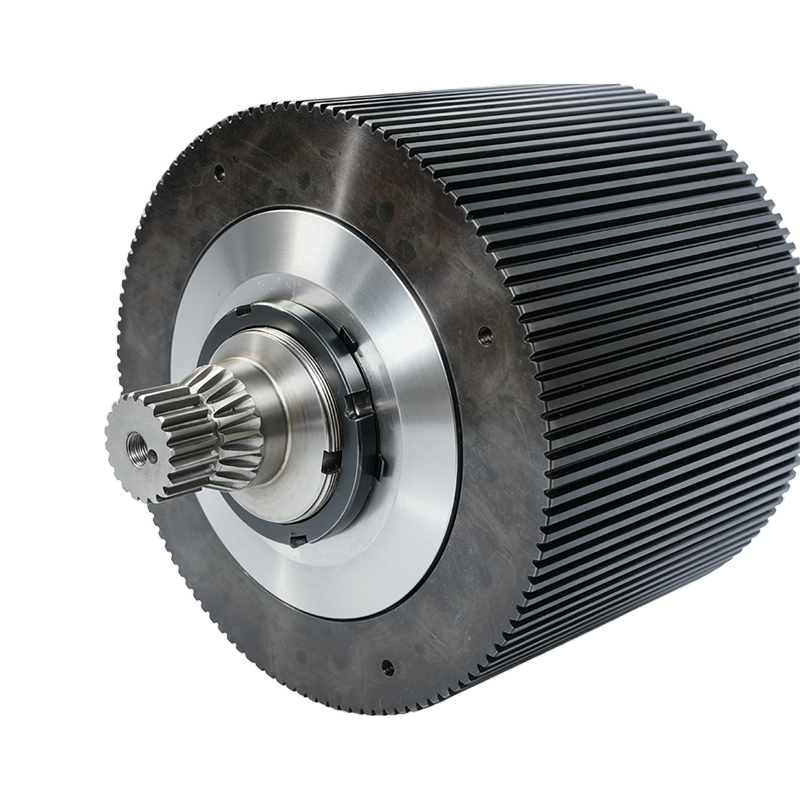
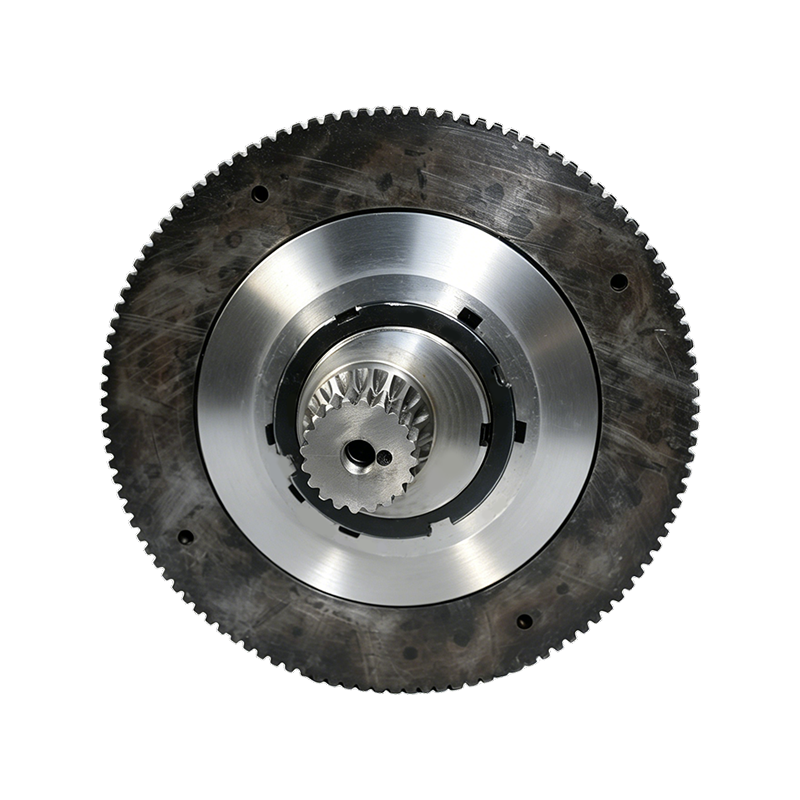
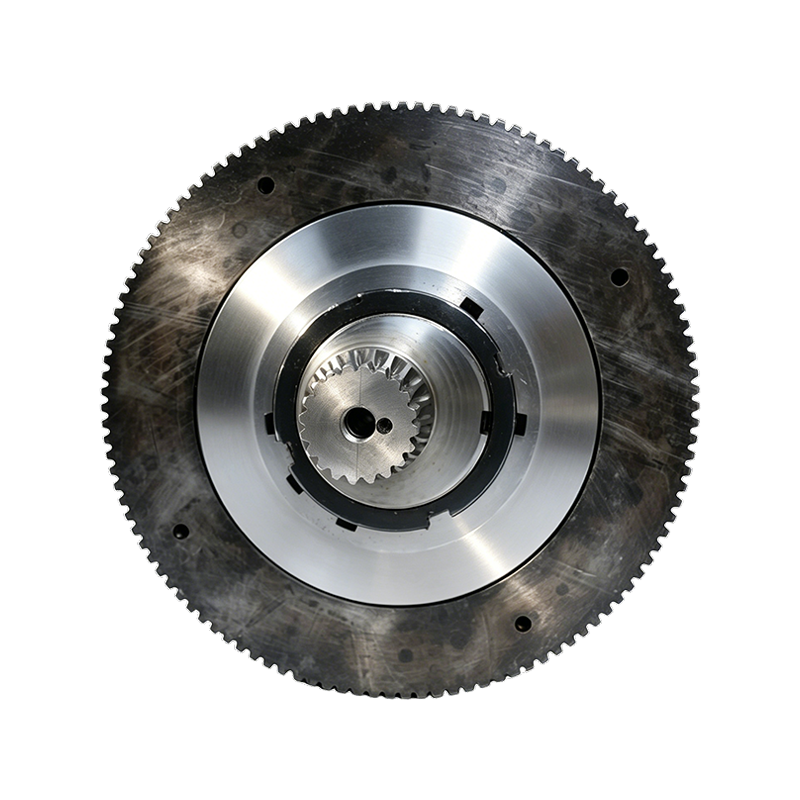
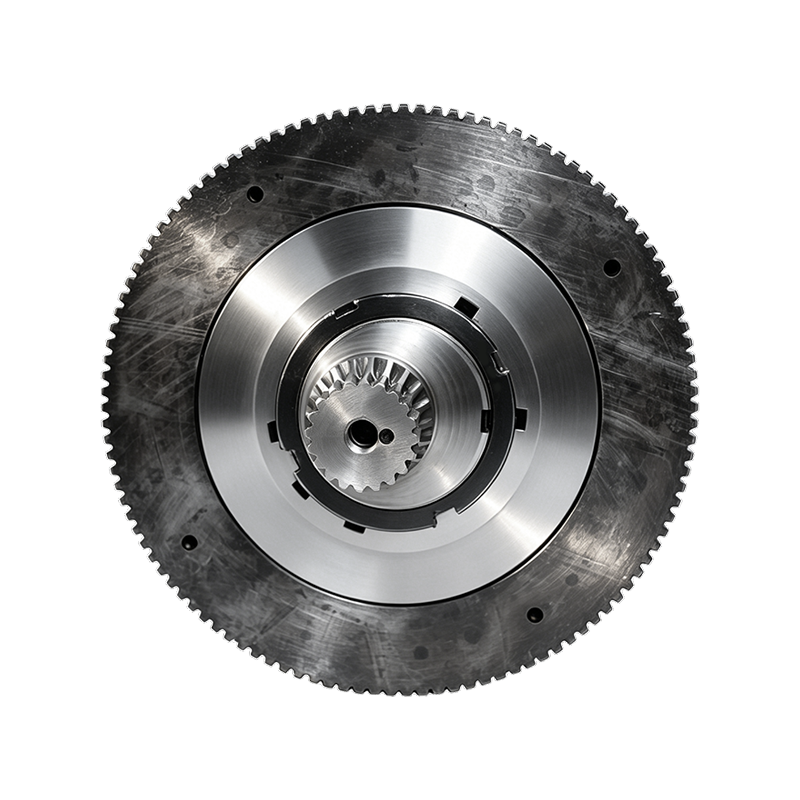
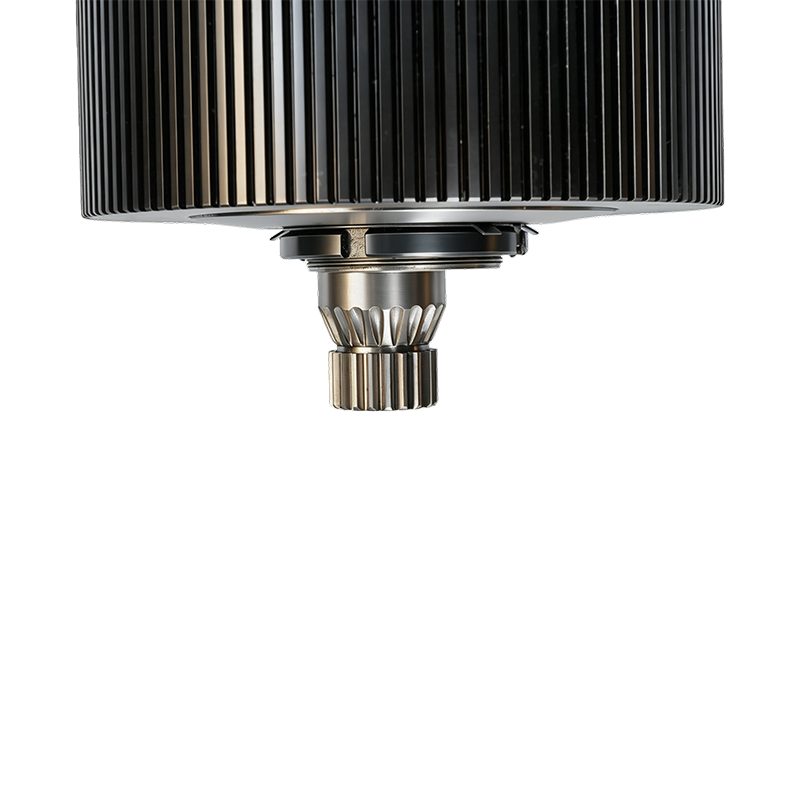
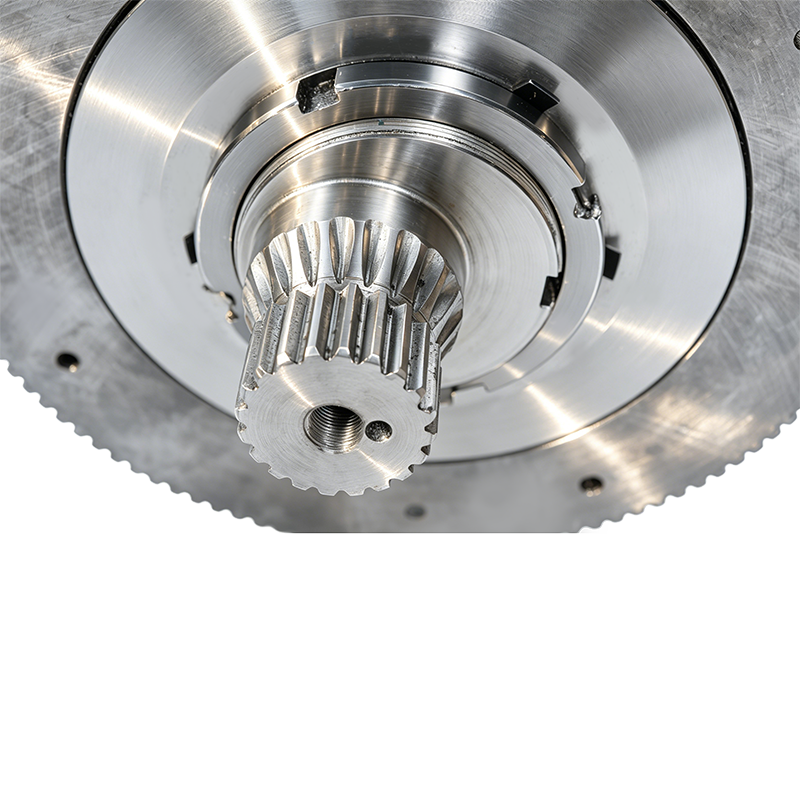
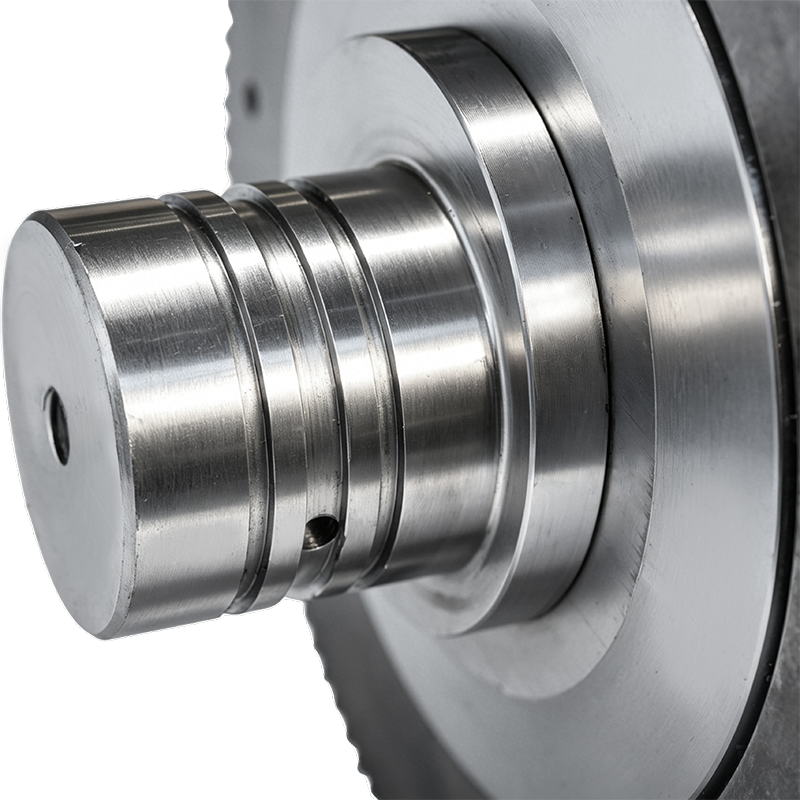
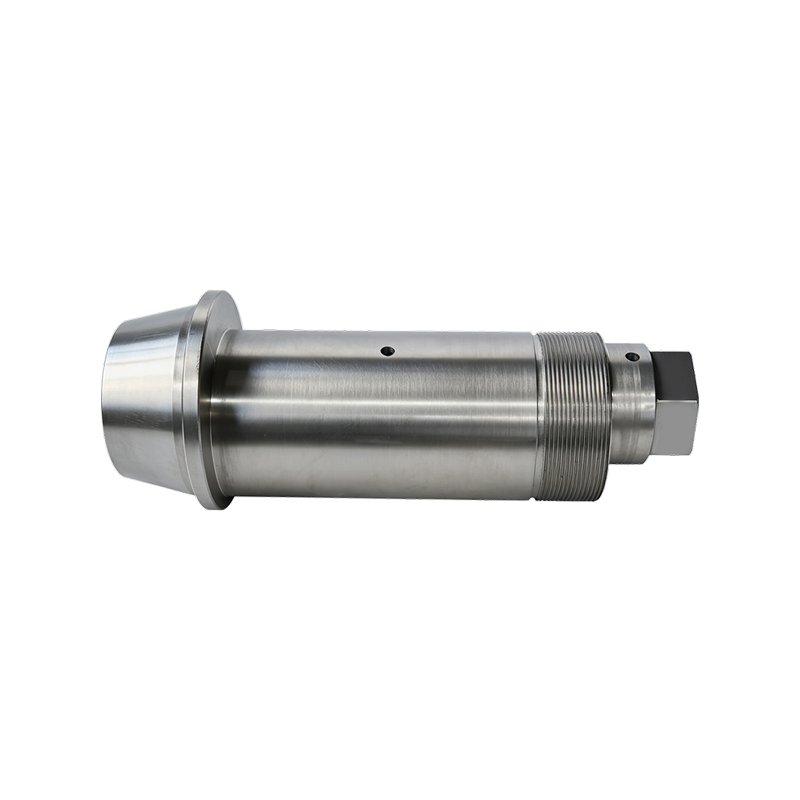
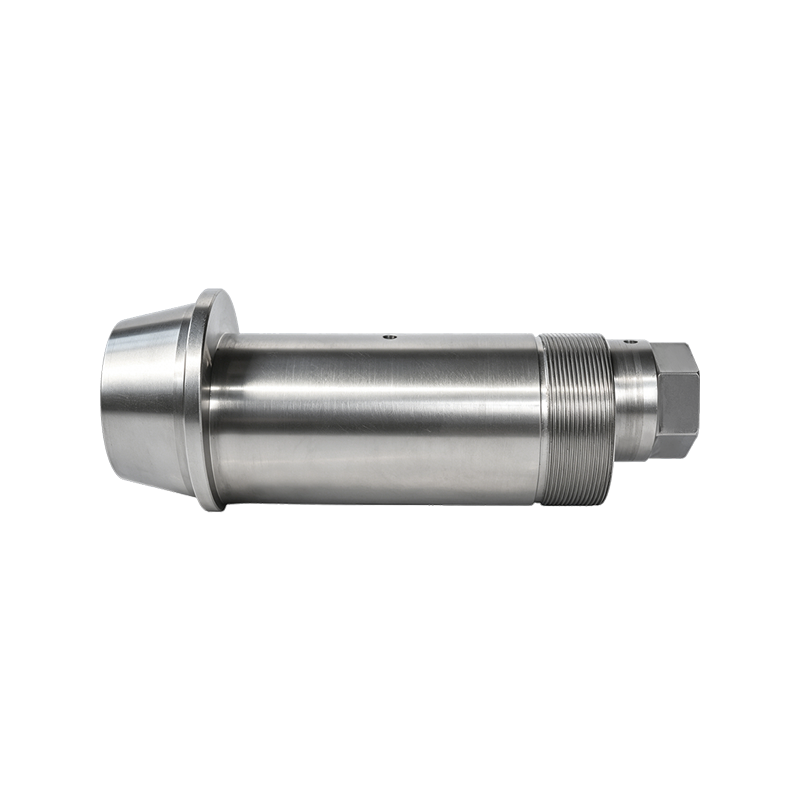
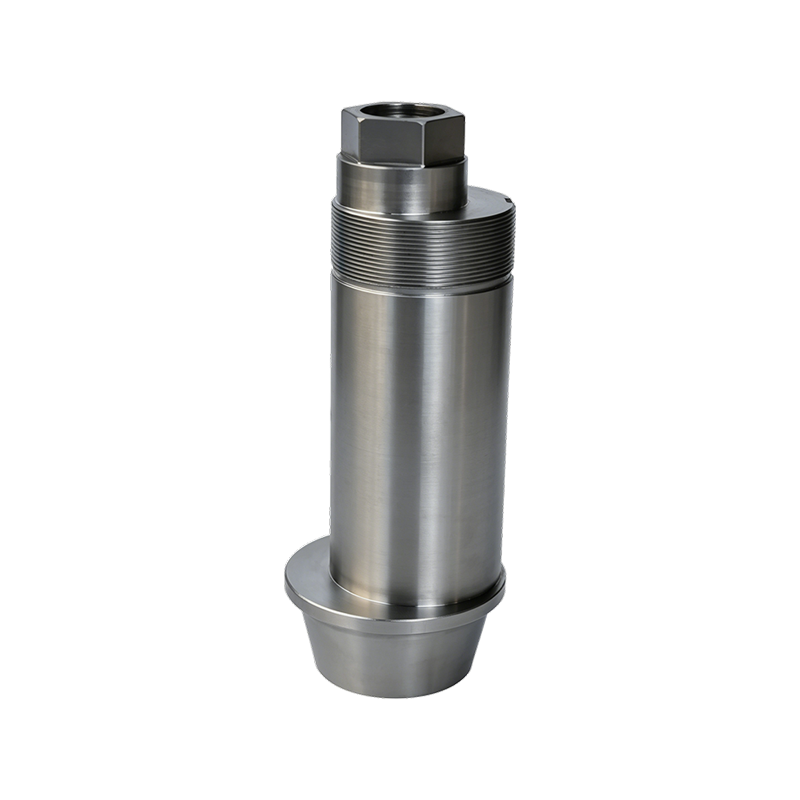
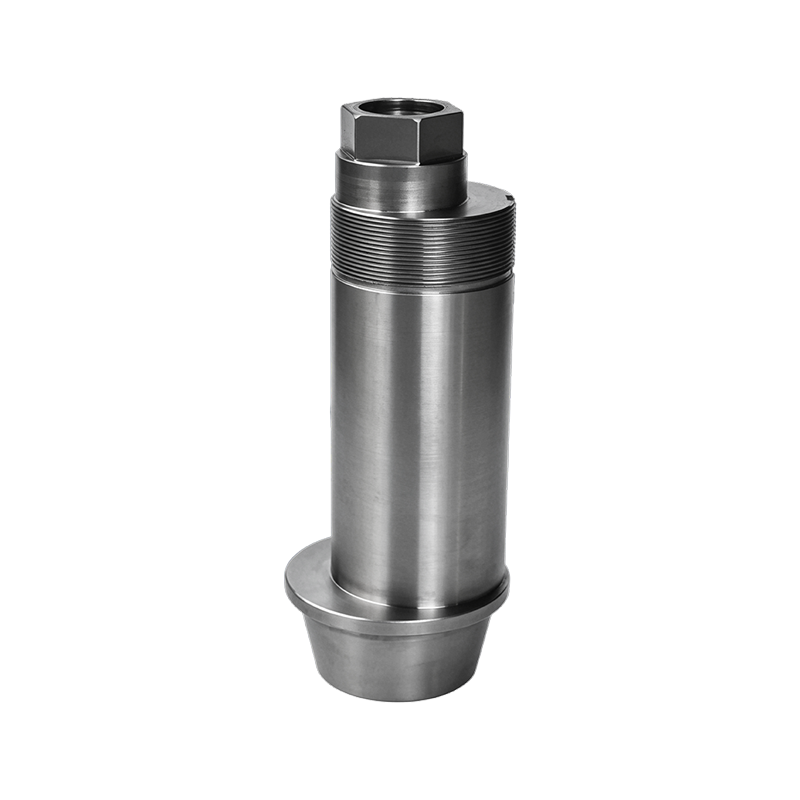
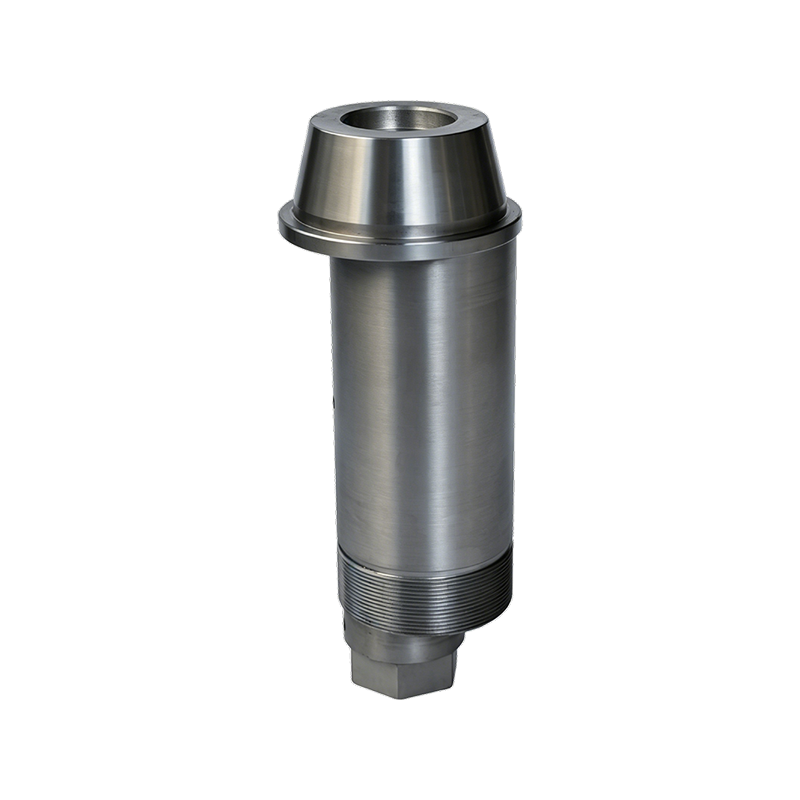
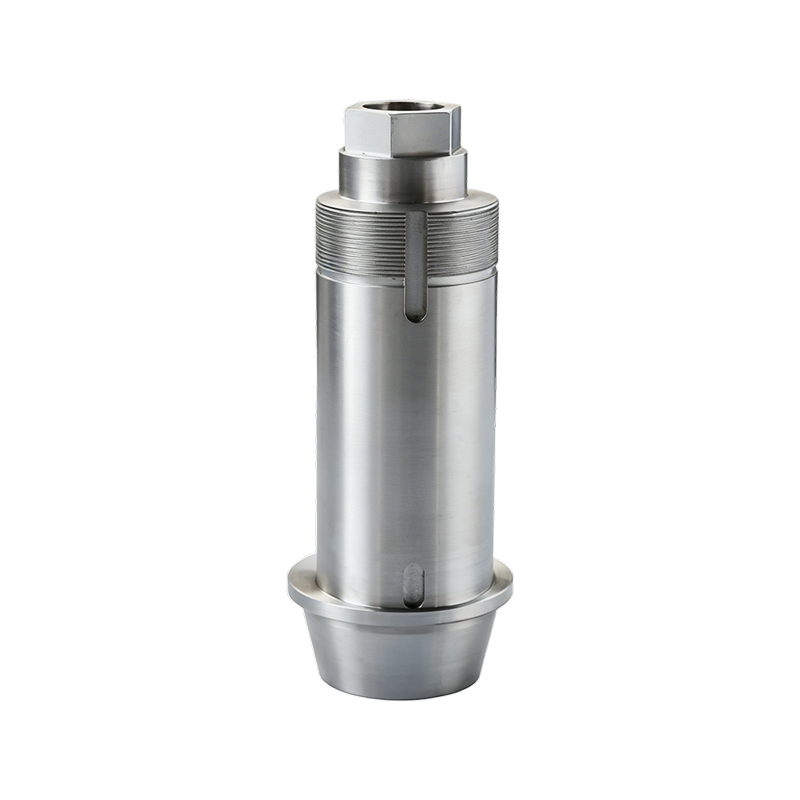
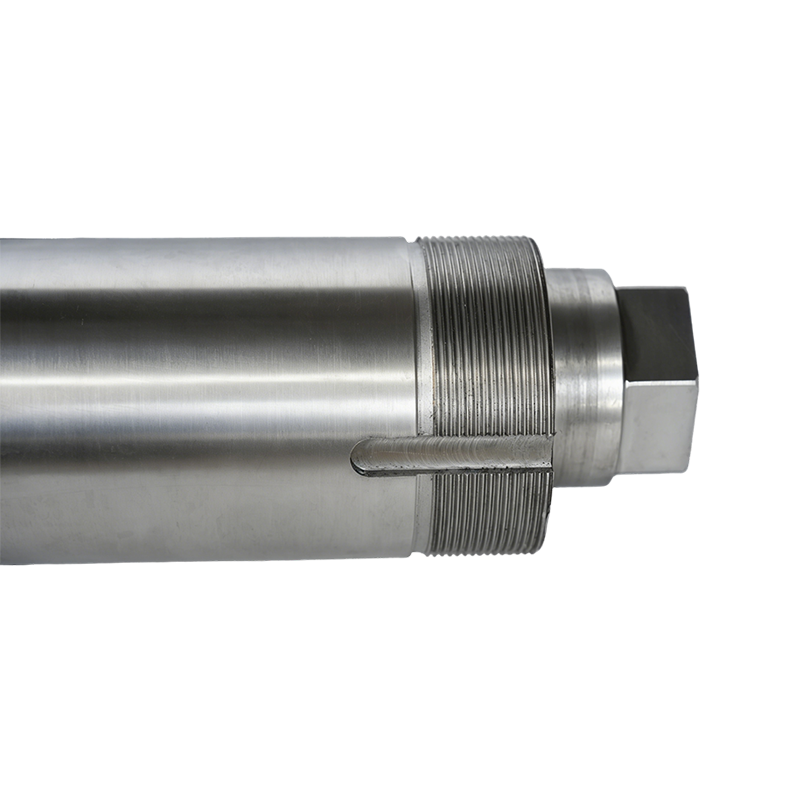
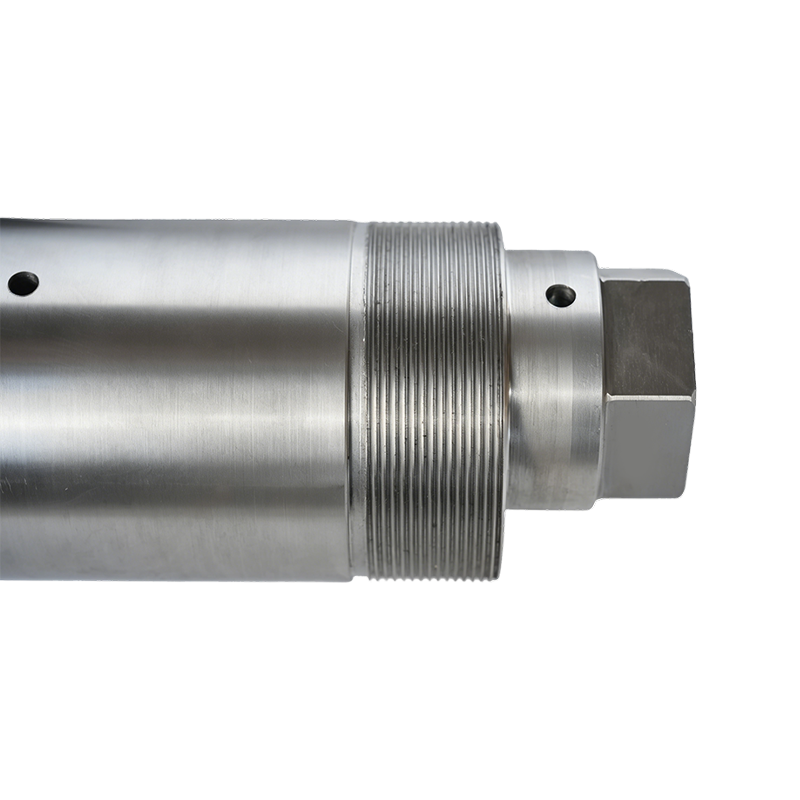
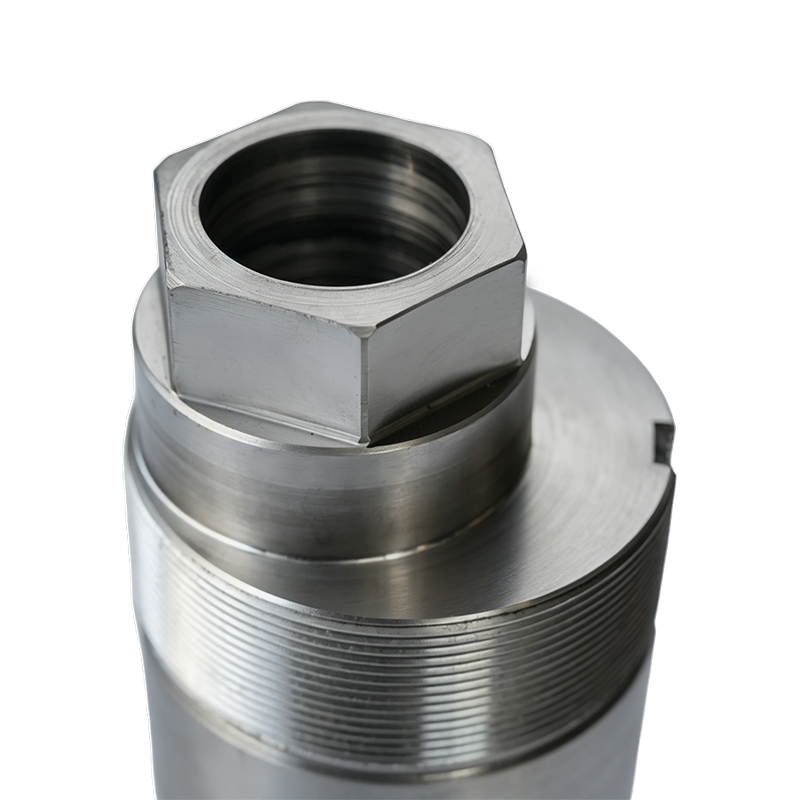
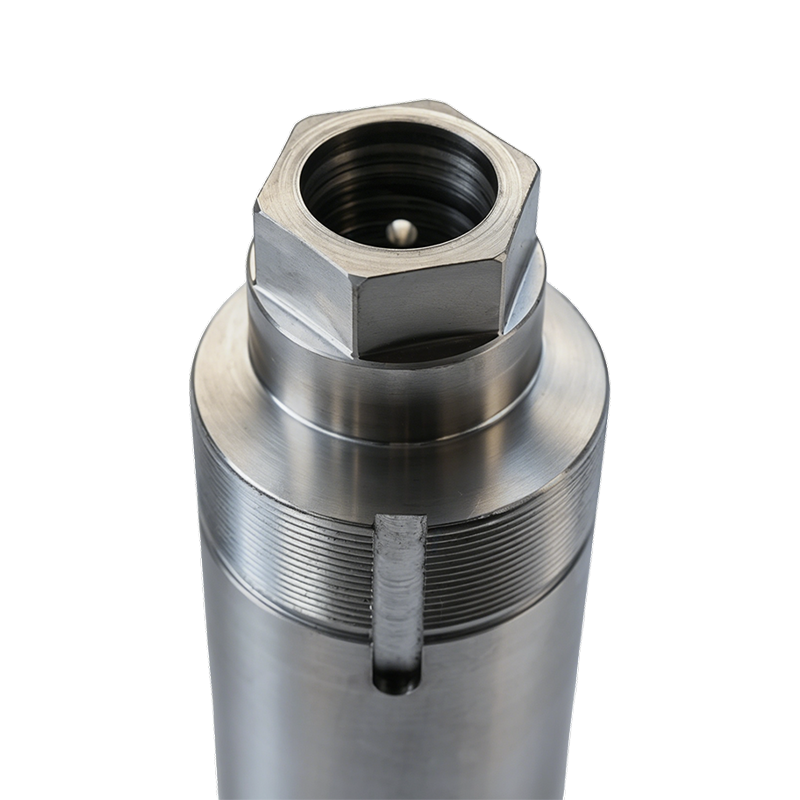
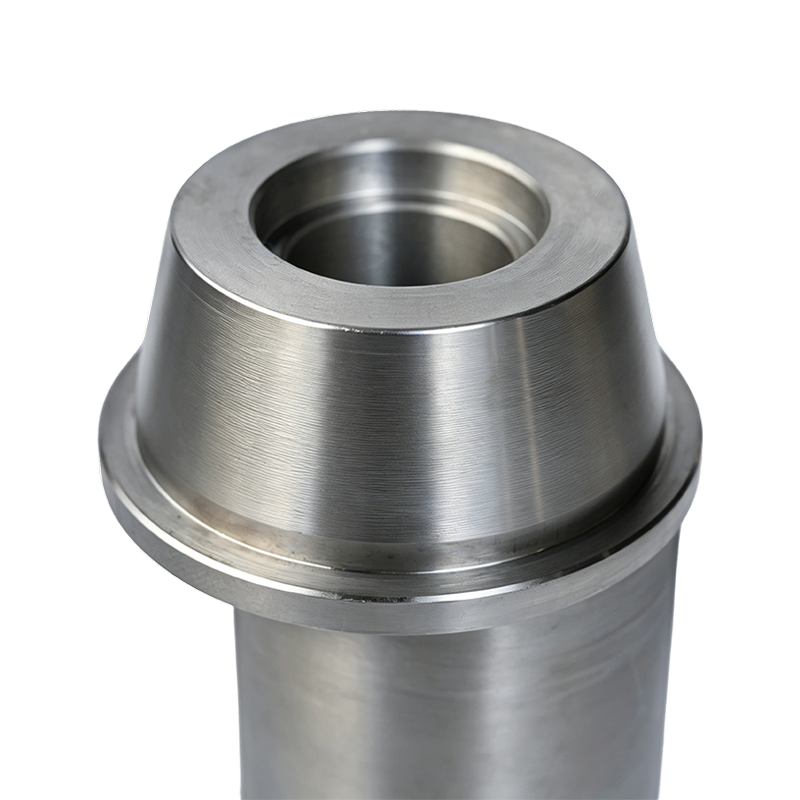
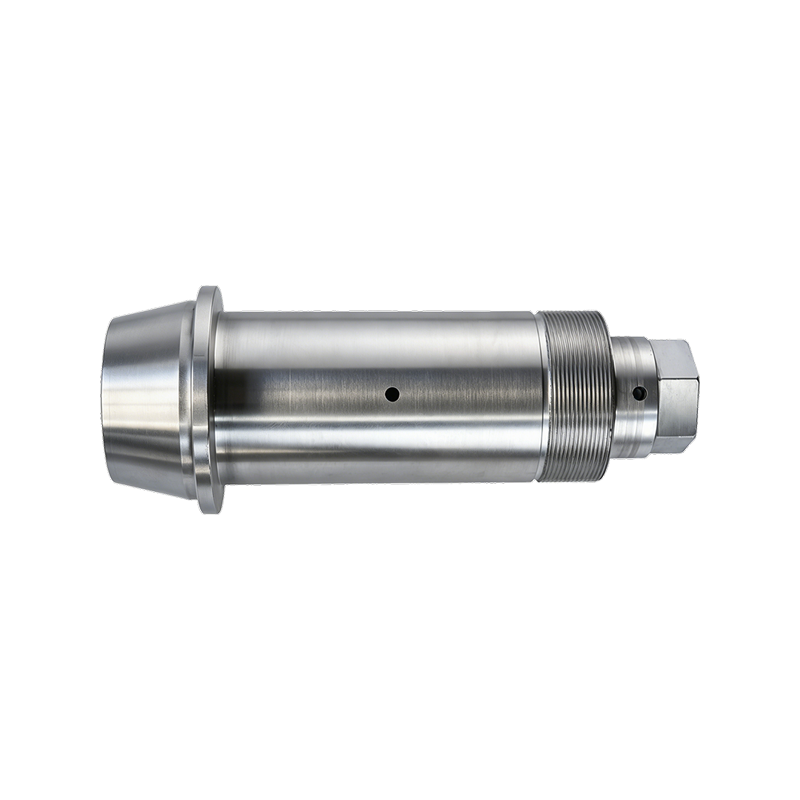
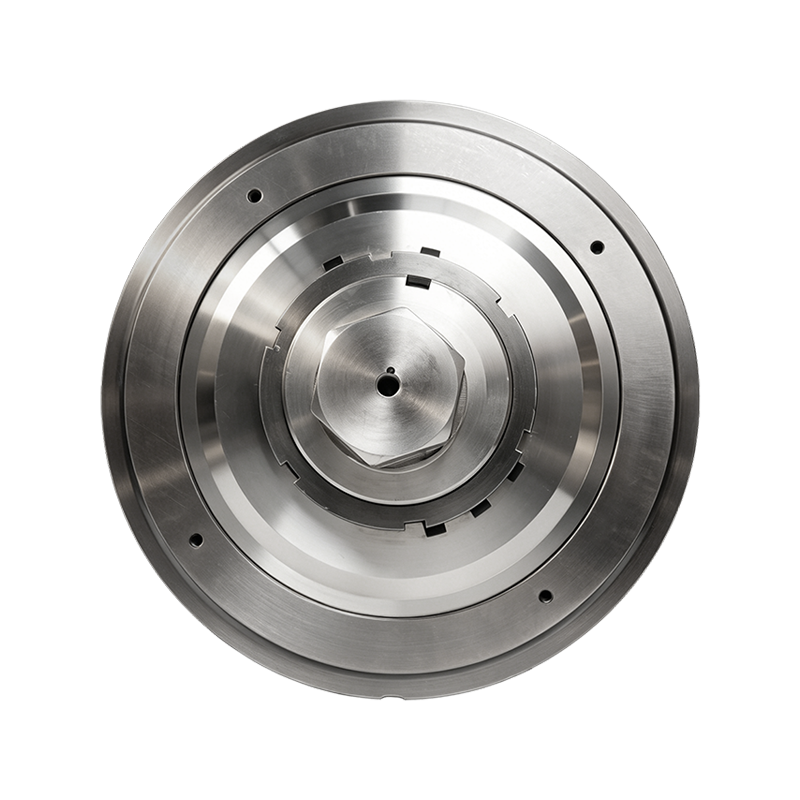
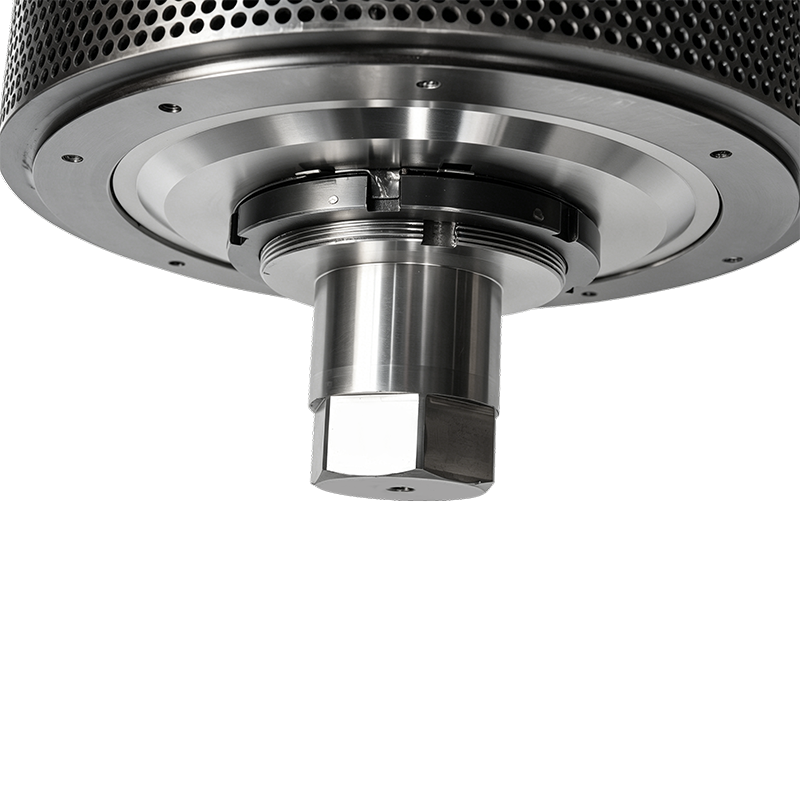
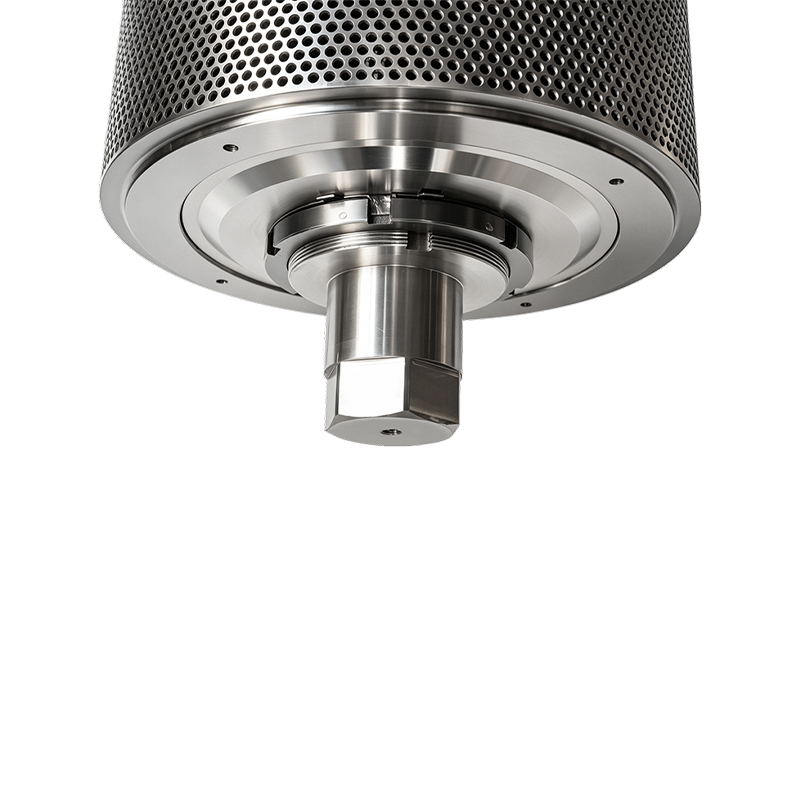
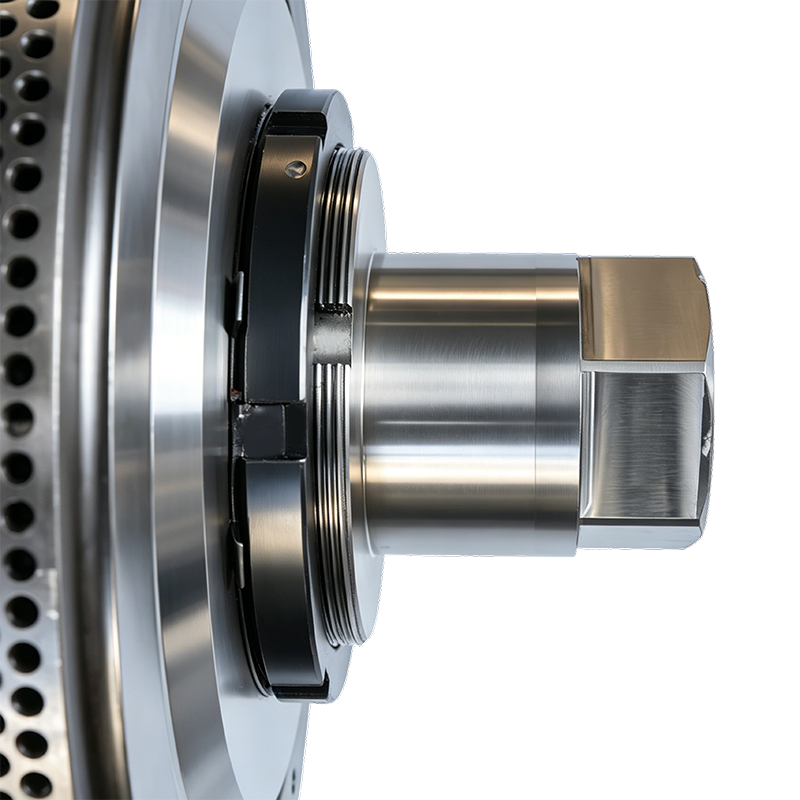
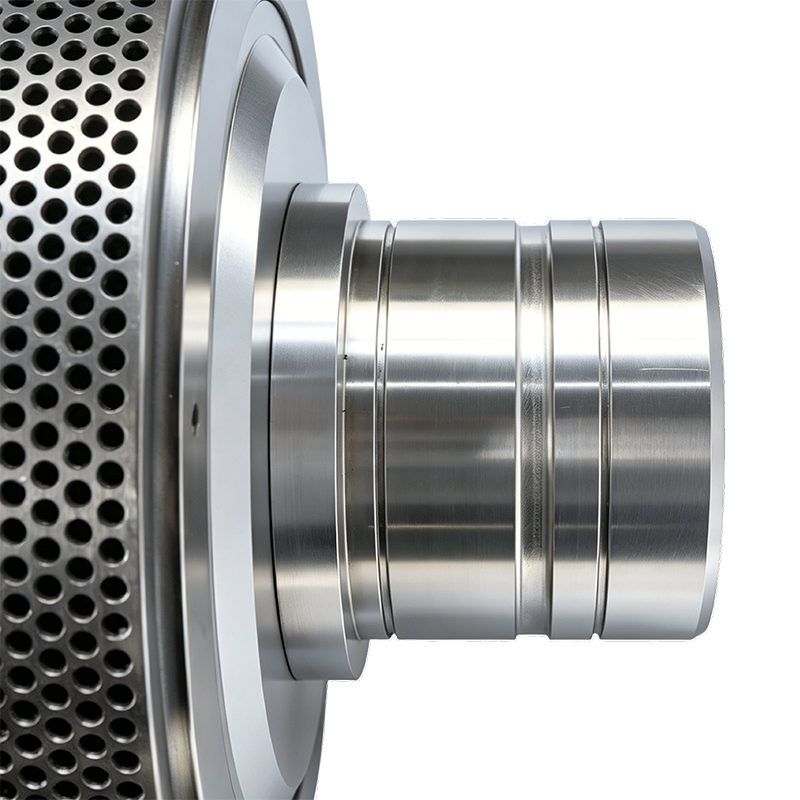
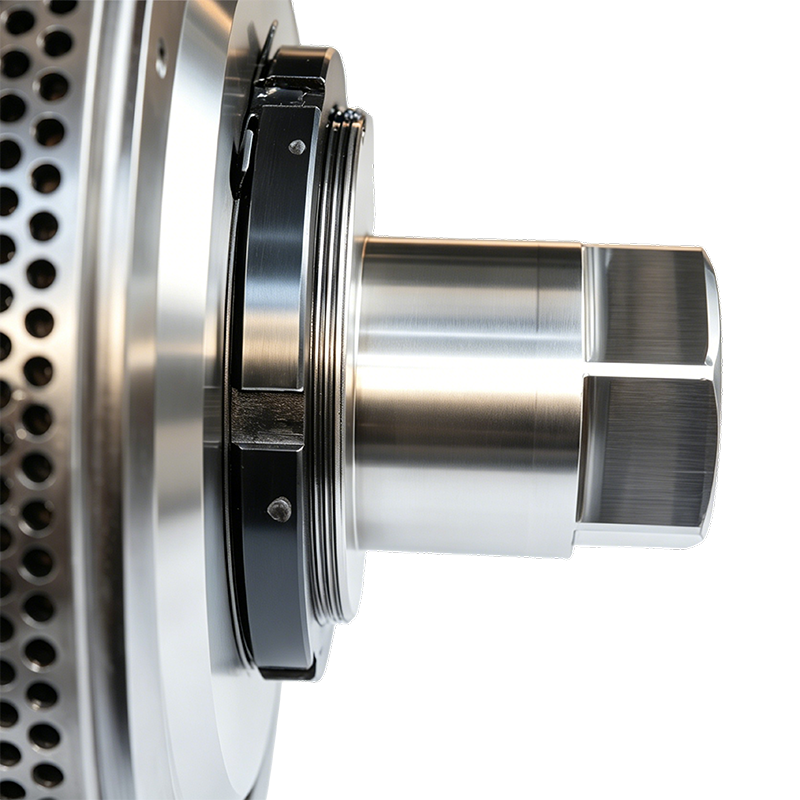
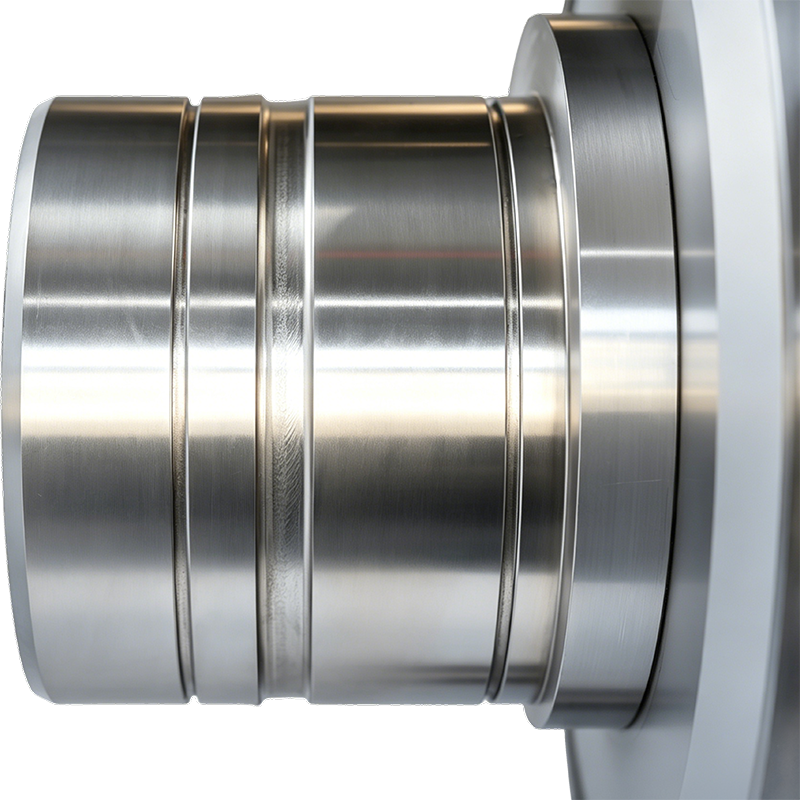
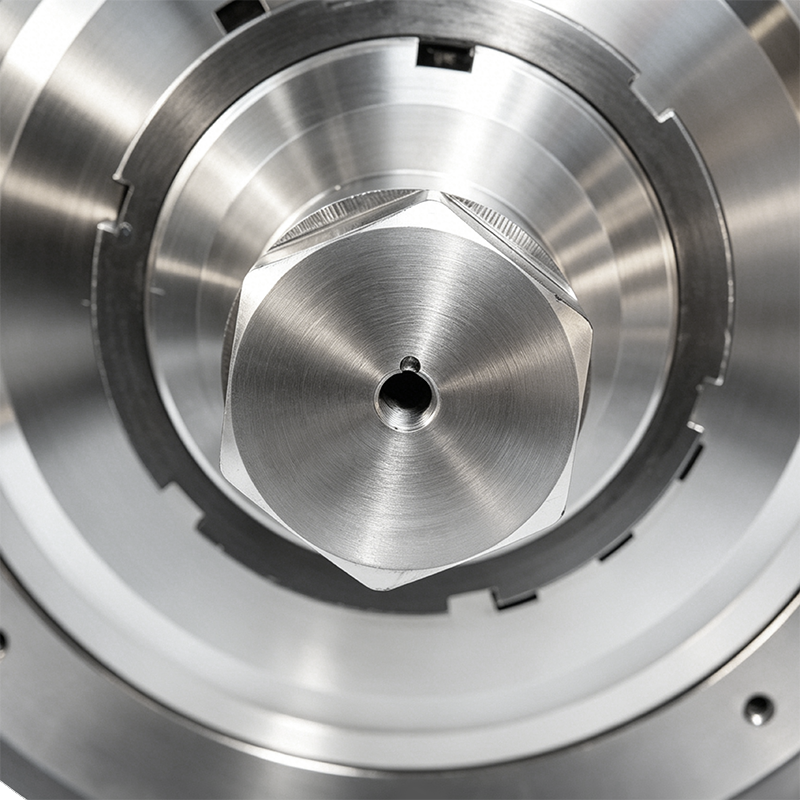
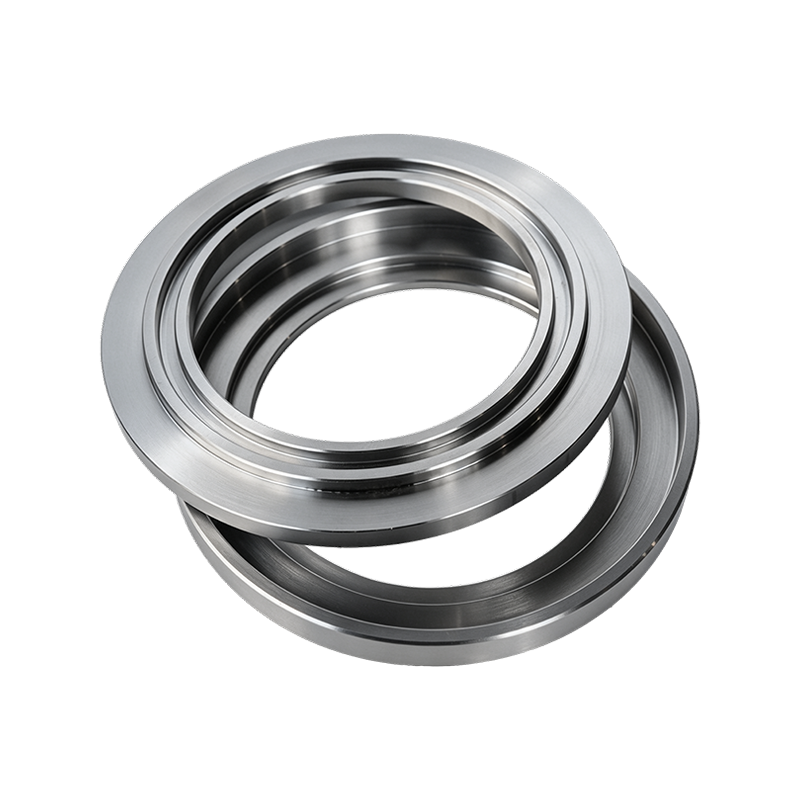
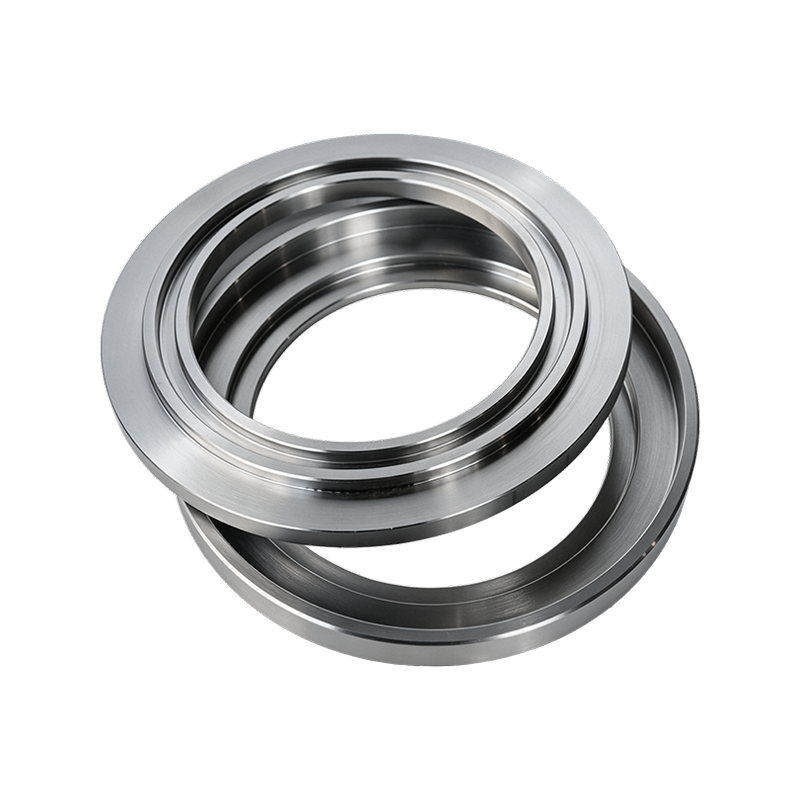
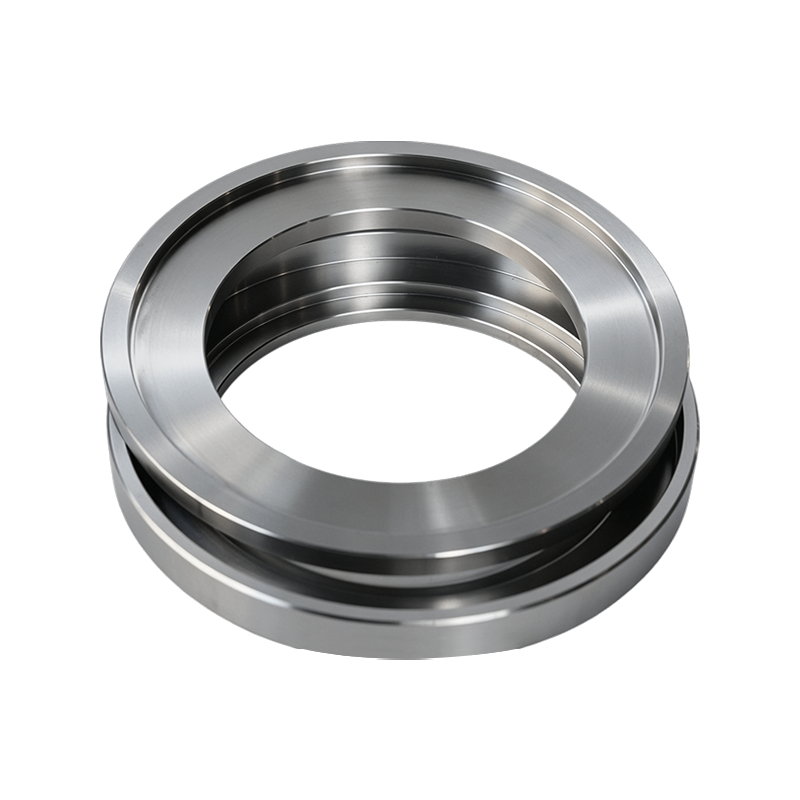
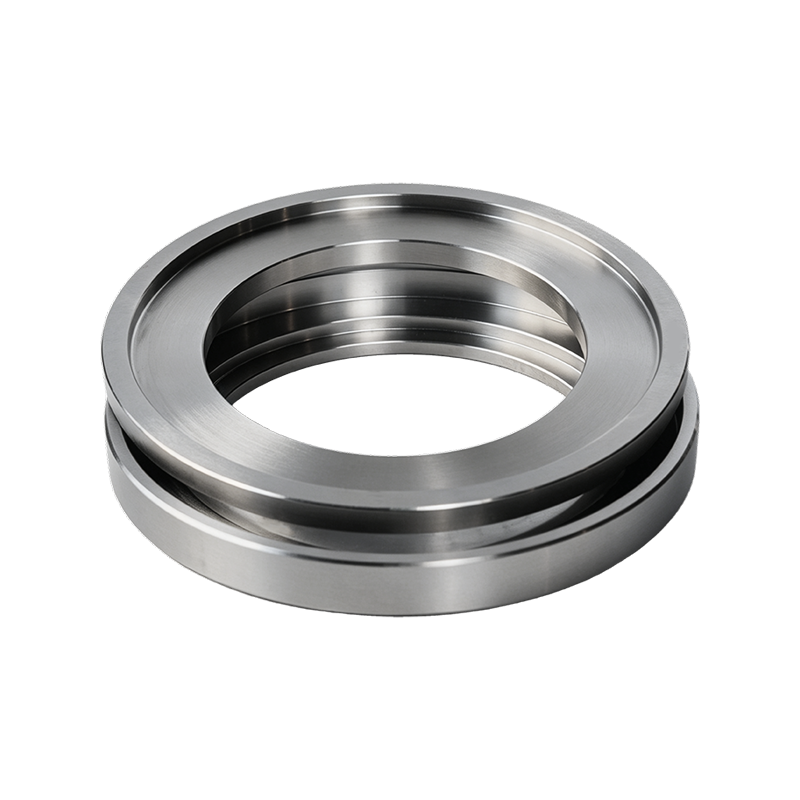
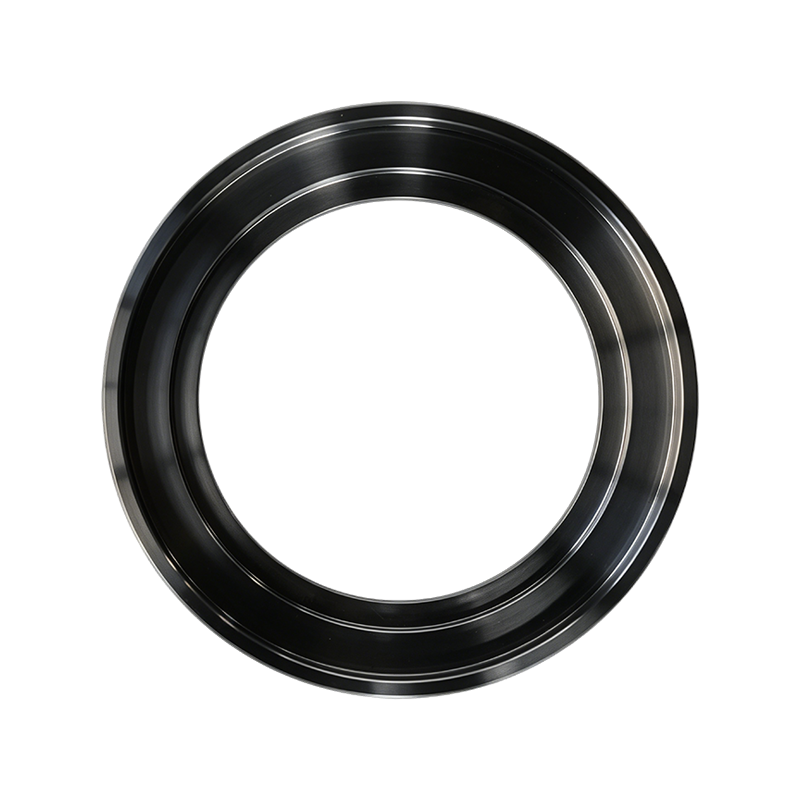
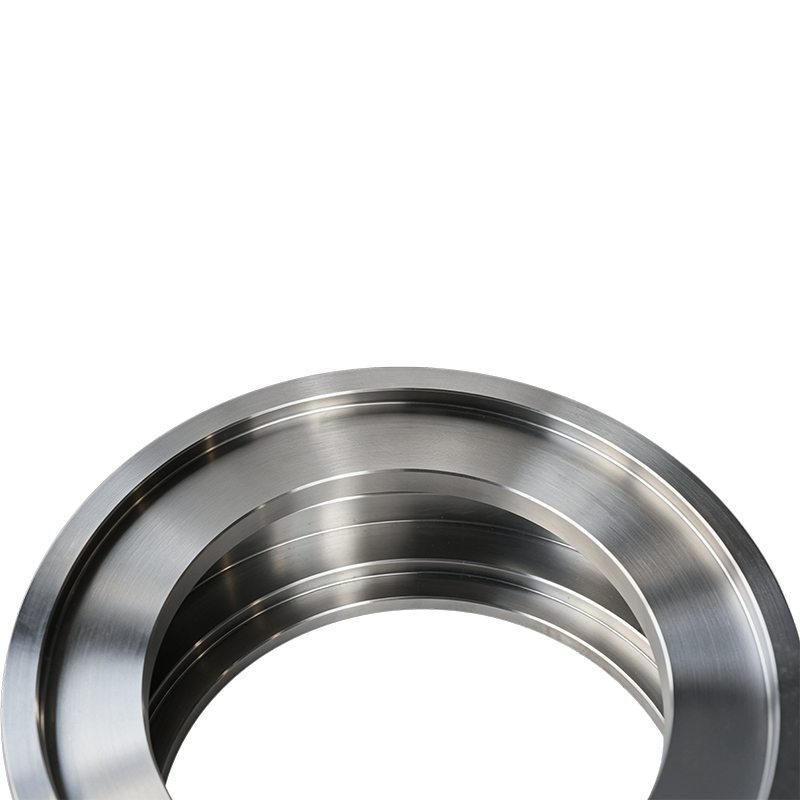
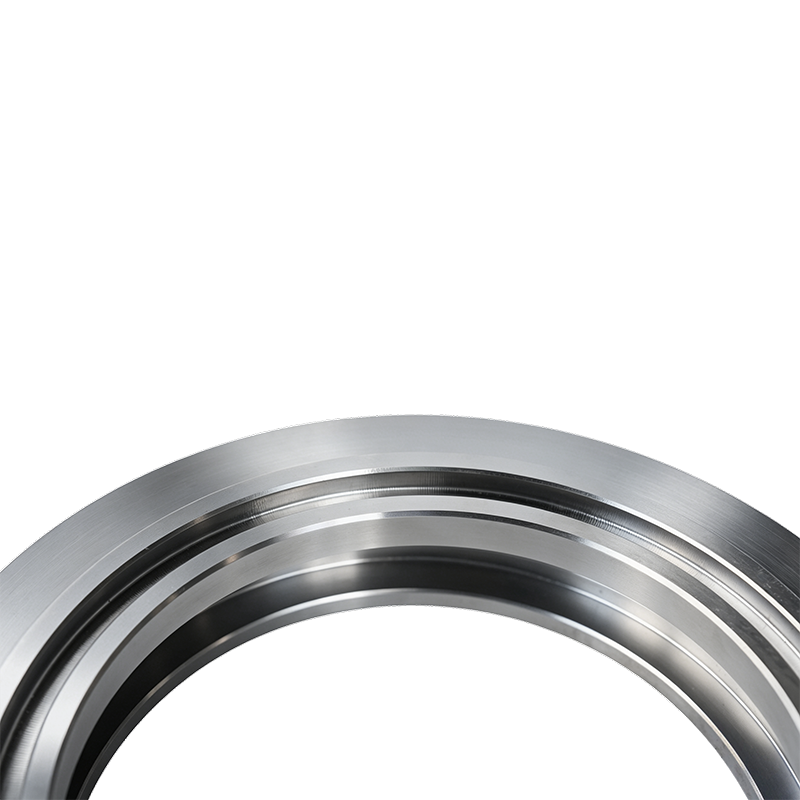
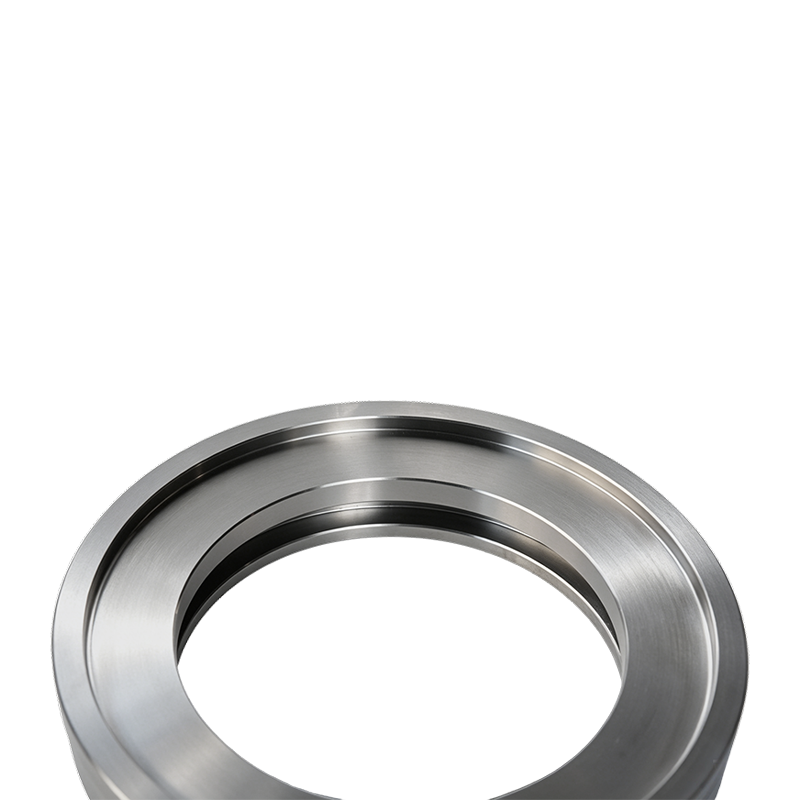
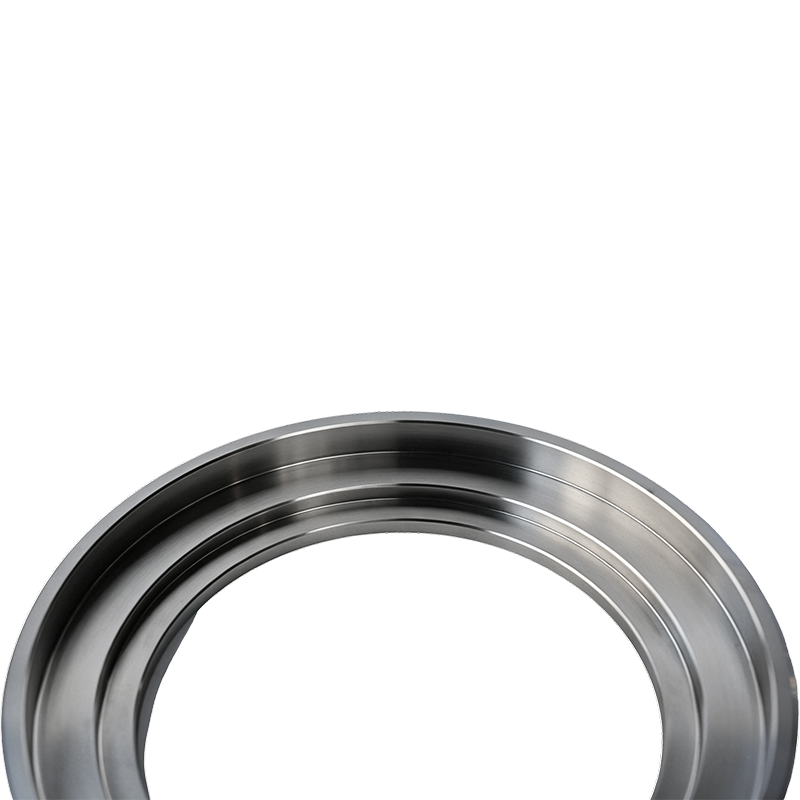
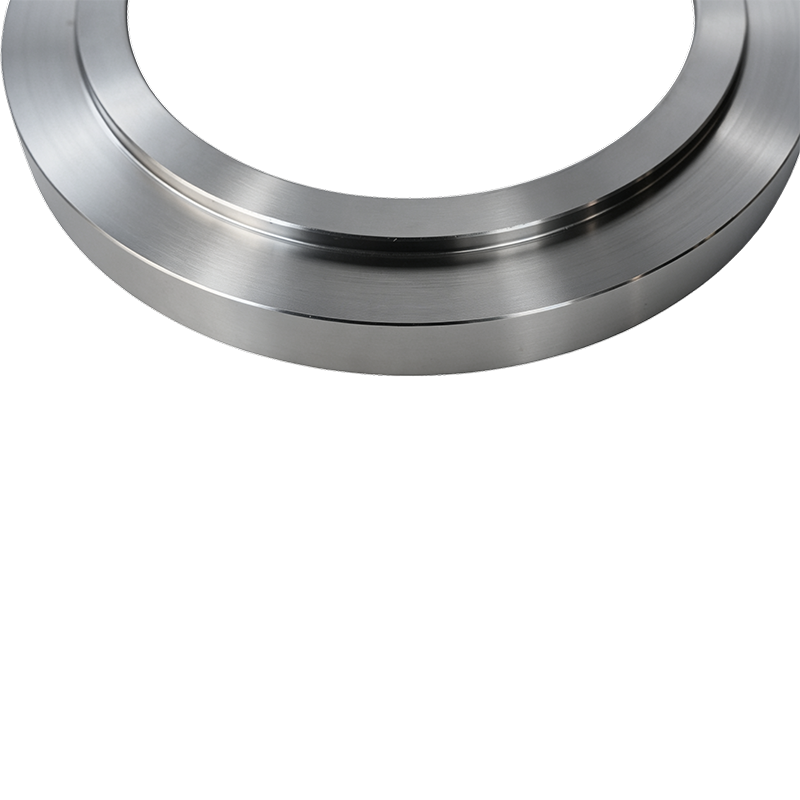
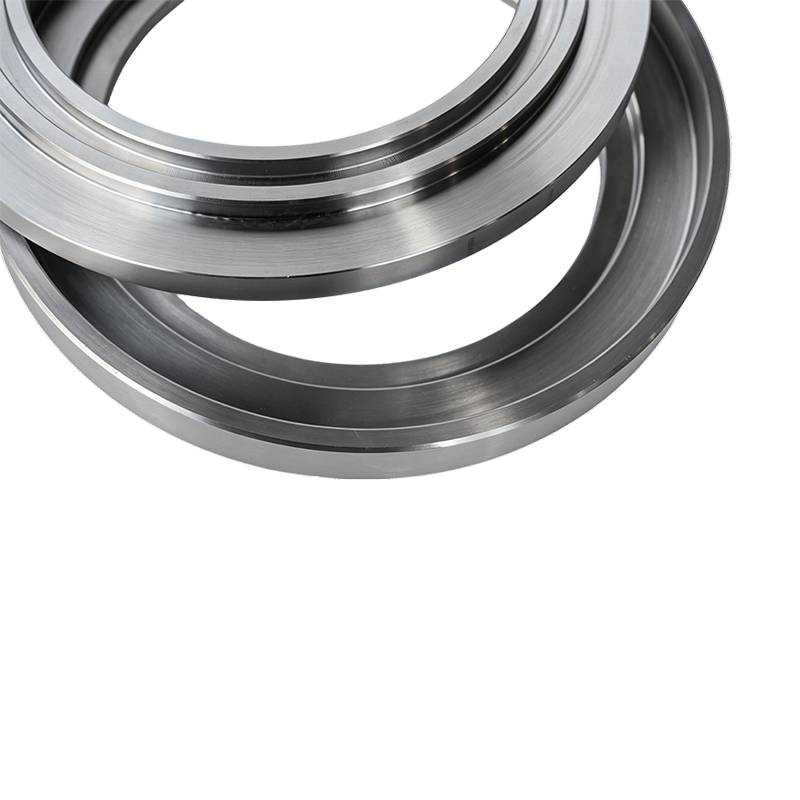
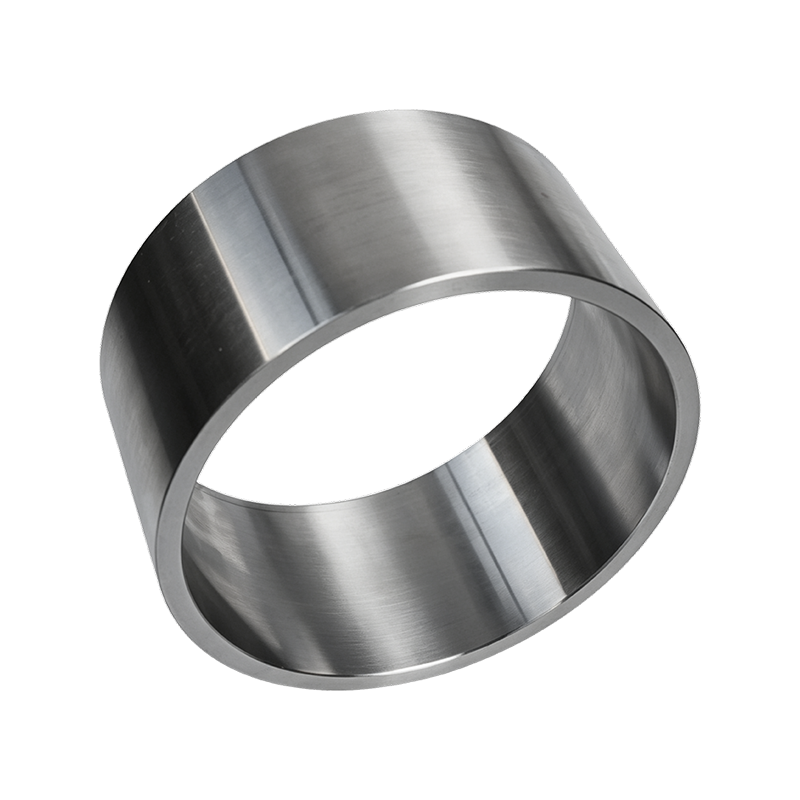
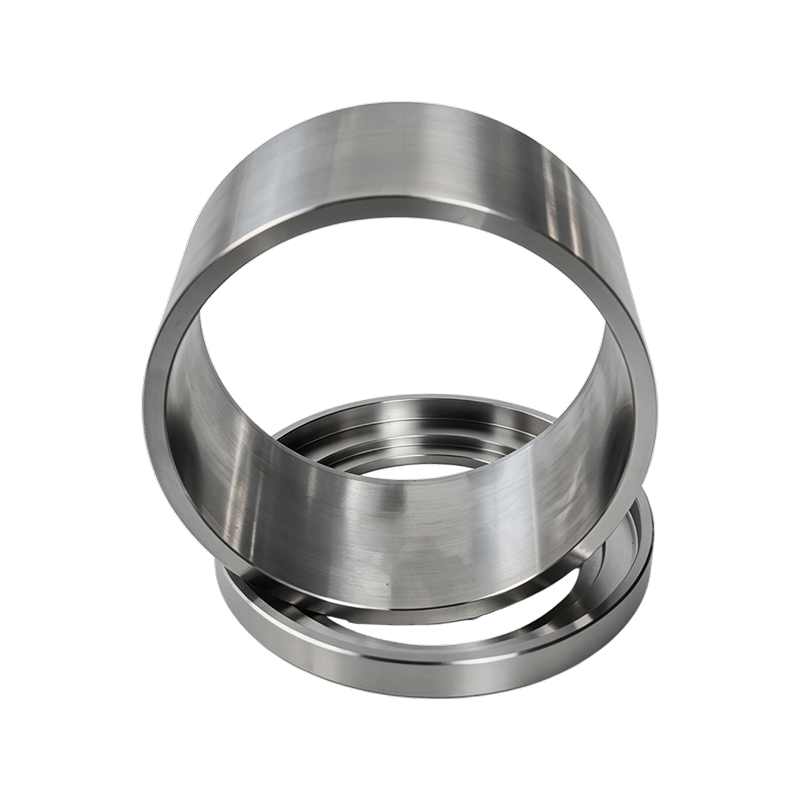
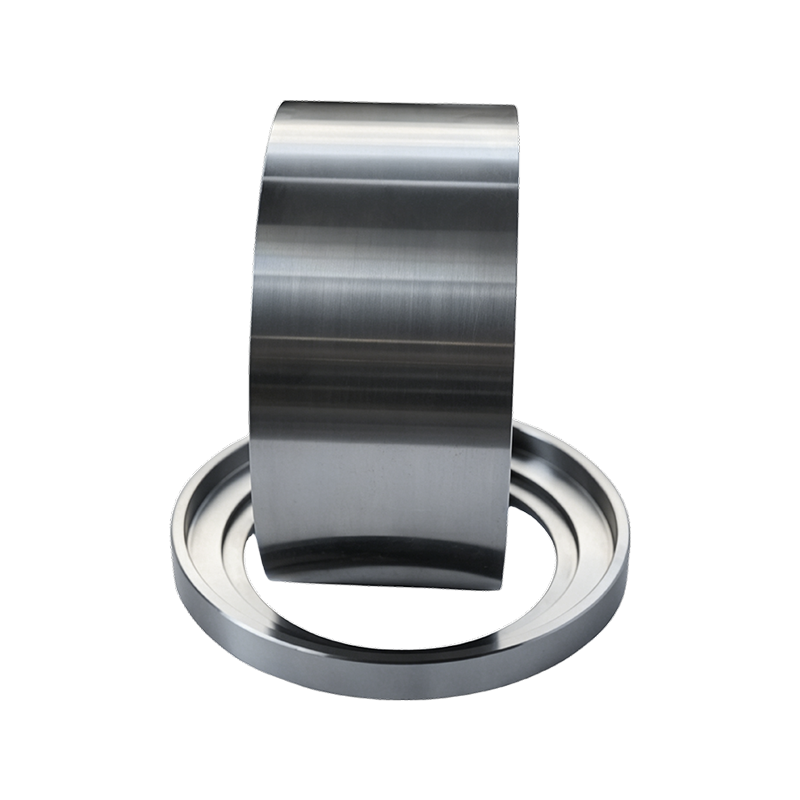
クローズドエンドローラーシェル
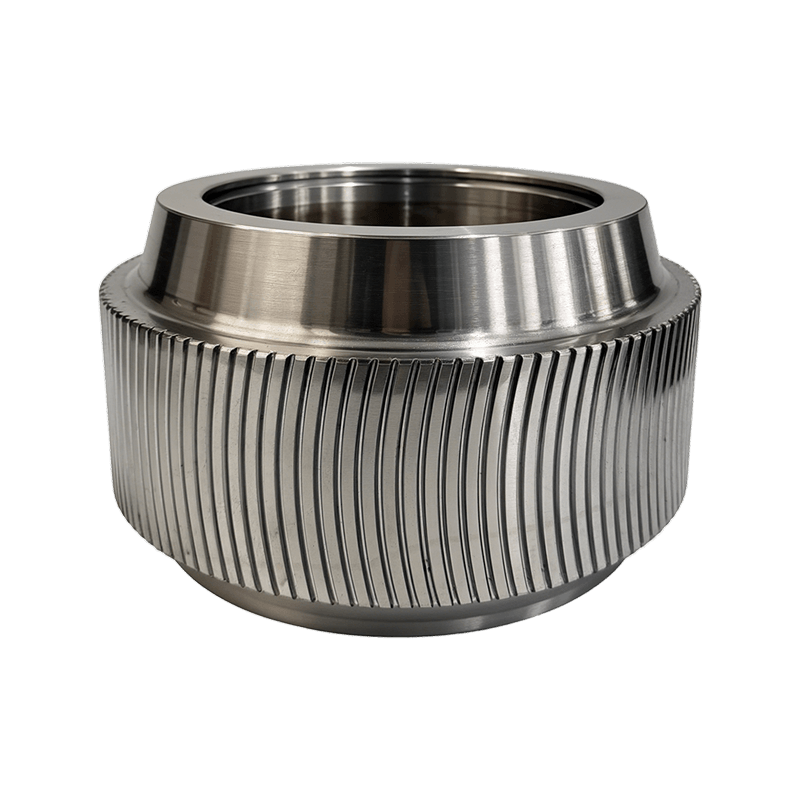
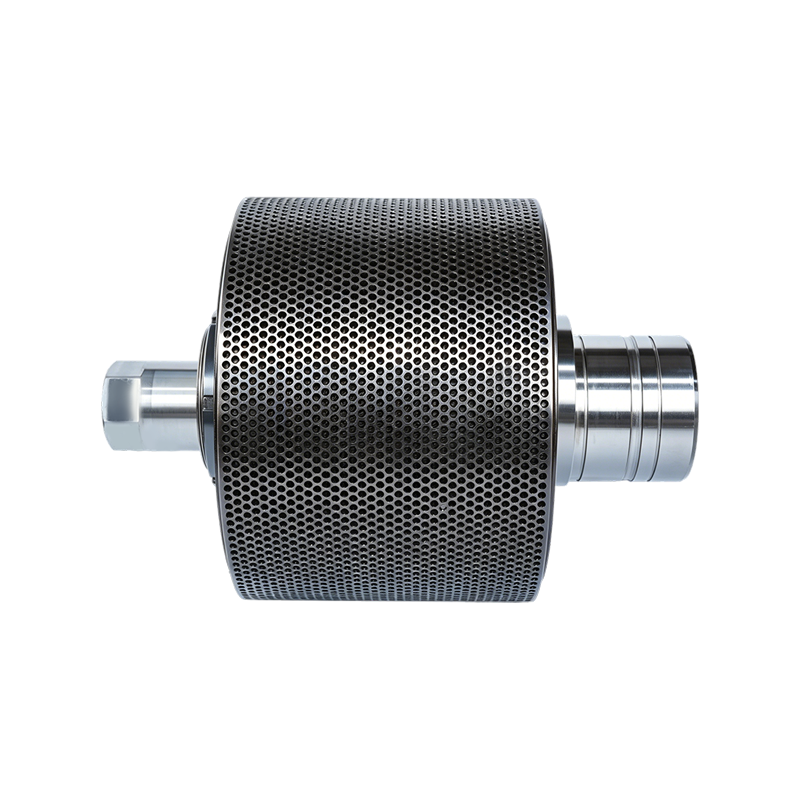
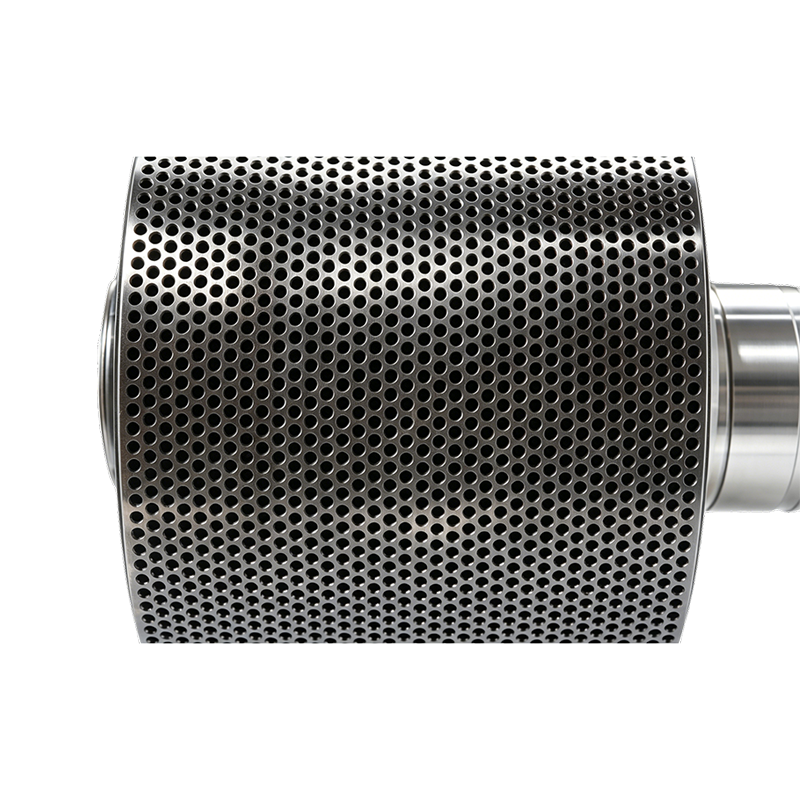
Anhui Jindingsheng Machinery Co., Ltd.が製造する、リングダイ造粒機用のシールエンド構造を備えた鍛造、熱処理ローラーシェル。
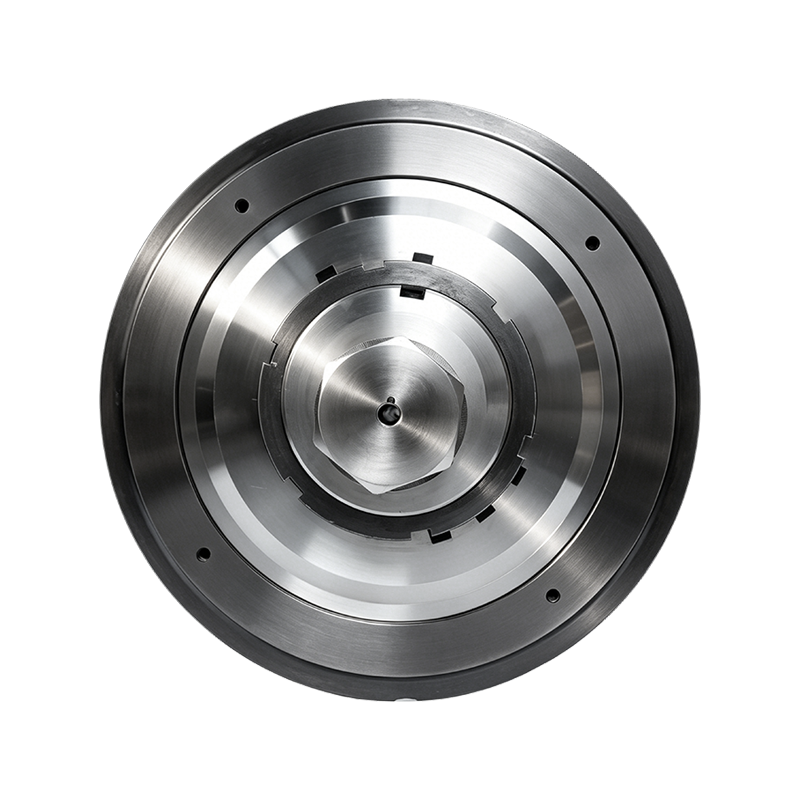
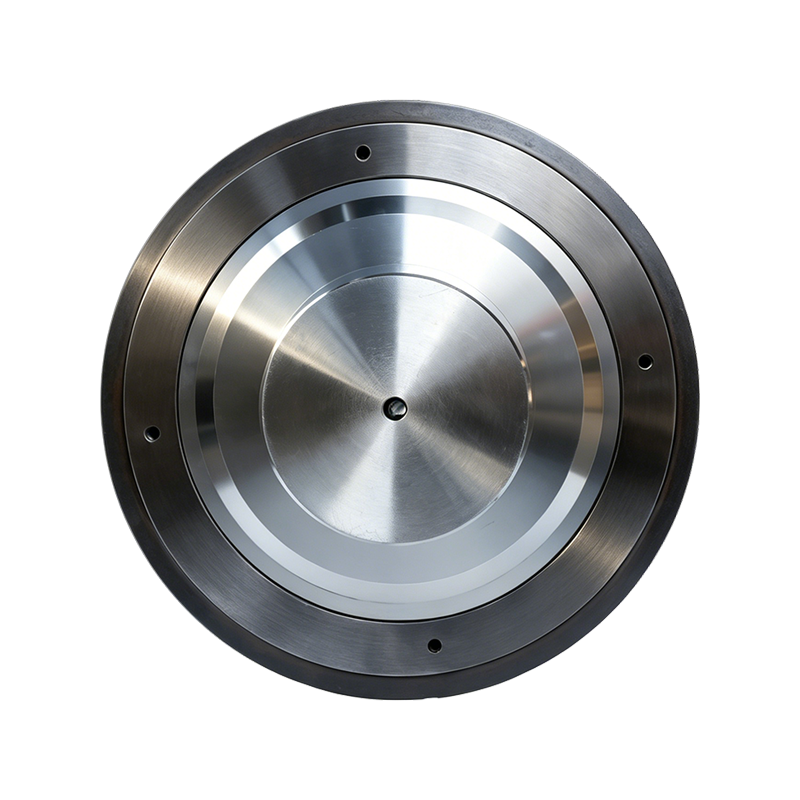
クローズドエンドローラーシェルは、ローラーエッジにシールされたエンドプレートを備えて製造されたローラーシェルコンポーネントであり、圧縮サイクル全体を通じてリングダイに対する材料圧力を保持します。この構造は、飼料、バイオマス、および有機肥料の生産ラインにわたるリングダイ造粒機で使用されており、単一の原料配合物が長い生産サイクルにわたって継続的に稼働し、配合変更間の迅速な洗浄よりもローラーエッジでの一貫した供給プロファイルの方が重要です。シールされた端部により、ローラーエッジでの材料の漏れが減少し、長時間の動作中にローラー面の全幅にわたって均一な圧縮を維持するのに役立ちます。シェルは合金鋼から鍛造され、制御された熱処理サイクルを通じて加工され、リングダイからの繰り返しの圧縮荷重とせん断荷重に耐えられるコア構造を十分に丈夫に保ちながら作業面を硬化します。安徽省広徳市経済開発区にある Anhui Jindingsheng Machinery Co., Ltd. は、指定されたリング ダイ モデルにローラーの幅、直径、エンド プレートの構成を合わせて、注文に応じてクローズド エンド ローラー シェルを製造しています。生産は、原材料の取り扱い、鍛造、機械加工、熱処理、検査をカバーする単一の施設内で行われ、国内供給と、米国、日本、韓国、ベトナム、フランス、バングラデシュ、ロシア、インド、フィリピンなどの市場への輸出注文の両方をサポートします。
主な利点
密封されたエンドプレートは、連続的な長いサイクル動作を通じてリングダイに対する一貫した材料圧力を維持します。
制御された結晶粒構造を備えた合金鋼鍛造品は、造粒機の継続的な操作下でも圧縮疲労に耐えます。
表面熱処理により硬化した摩耗層が生成され、コアは衝撃荷重に対する靭性を維持します。
クローズドエンド構造により、長時間の生産稼働中のローラーエッジでの材料の漏れが軽減されます。
ローラーの幅、直径、エンドプレートの形状は、指定されたリングダイモデルに合わせて製造されます
原材料の取り扱い、鍛造、機械加工、熱処理、検査が単一の生産施設内で行われます。
製品仕様
材質 合金鍛造鋼
構造 ローラーエッジのクローズドエンド、シールされたエンドプレート
表面処理 制御された熱処理
ローラー幅 受注生産
ローラー径 リングダイ仕様に合わせて製作
対応機器 クローズドエンドローラー構成を使用したリングダイ造粒機
検査 出荷前の寸法チェック
包装 輸出出荷用に防錆コーティングで個別に包装されています
クローズドエンド構造が最適な場所
クローズドエンドローラーシェル
長期の連続生産サイクルを実行する単一配合ラインに適しており、シールされたエンドプレートがリングダイに対する材料の圧力を維持して安定した供給プロファイルを実現します。
オープンエンドローラーシェル
オープン構造により堆積物が減少し、バッチ間の洗浄時間が短縮されるため、原料配合を頻繁に切り替える高スループットラインに適しています。
製造と品質管理
1
原材料検査
入荷した合金鋼は、生産に入る前に組成と寸法要件に照らしてチェックされます。
2
鍛造
ビレットは制御された温度下で鍛造され、必要な粒子構造と機械的強度が得られます。
3
機械加工
ローラーシェルは回転され、目的の直径、幅、エンドプレートのプロファイルに研磨されます。
4
熱処理
制御されたサイクルにより、表面層を硬化させながら、コアを焼き戻して靭性を高めます。
5
寸法検査
完成したローラーシェルは、リングダイのピッチ円直径と取り付け要件に照らしてチェックされます。
6
包装
部品は防食コーティングされており、国内配送または輸出輸送用に個別に梱包されています。
アプリケーションシナリオ
ロングサイクル飼料ペレット生産
家畜および家禽の飼料ラインは、延長された中断のない生産サイクルにわたって単一の配合物を実行します。
単一製剤バイオマスライン
長期にわたる生産期間にわたって同じ原料プロファイルを維持する木質ペレットとわらペレットのライン
固定プロファイルの有機肥料ライン
堆肥および肥料ベースの肥料ラインは、持続的な運転で安定したローラーエッジ圧力の恩恵を受けます。
シールローラーの性能を必要とする輸出注文
一貫したローラーとリングダイのシーリングにより、長い出荷とデューティサイクルにわたって安定した生産をサポートする生産ライン
メンテナンスと摩耗に関するガイダンス
- 定期メンテナンス間隔でエンドプレートシールを検査し、ローラーエッジに摩耗や隙間が形成されていないか確認してください。
- ローラーシェルとリングダイの間の位置合わせを確認してください。位置ずれがあると、ローラーの一部の摩耗が集中します。
- シールされた端部での材料の漏れを監視します。これはエンドプレートの摩耗の初期の指標となるためです。
- 固定間隔ではなく実際の摩耗率に基づいて交換スケジュールを作成するために、ローラー シェルごとの稼働時間を記録します。
- 取り付けまで、防食コーティングを施したスペアのローラー シェルをそのままの状態で保管してください。
注文に関する考慮事項
交換用クローズドエンドローラーシェルをリクエストする場合は、既存のリングダイのモデル番号または寸法図を、造粒機のブランド、ローラー幅、エンドプレートの構成とともに提供してください。現在のローラー シェルのサンプルは、図面が入手できない場合の製造基準として使用することもできます。生産ラインが単一の配合を長いサイクルで実行するか、原料タイプを切り替えるかを確認します。これは、クローズドエンド構造とオープンエンド構造のどちらがより適合するかに影響するためです。
よくある質問
クローズドエンドローラーシェルとオープンエンドローラーシェルの違いは何ですか
クローズドエンドローラーシェルには、安定した供給プロファイルを実現するためにリングダイに対する材料圧力を保持する密閉エンドプレートが付いていますが、オープンエンドローラーシェルにはエンドプレートがなく、材料がローラー面の全幅を通過できます。
エンドプレートシールの摩耗をどのように特定するか
材質 leakage at the sealed ends of the roller during operation is typically the earliest sign of end plate wear, along with a gradual reduction in feed pressure consistency.
既存のリングダイ用にクローズドエンドローラーシェルを製造できますか
ローラーシェルは、指定されたリングダイモデル、ピッチ円直径、およびエンドプレート構成に適合するように製造されます。リングダイのモデル番号または寸法図を提供すると、直接フィットする代替品としてローラー シェルを製造できます。
既存の図面がなくてもローラーシェルを製造できますか
現在のローラーシェルまたはリングダイのサンプルは、生産基準として使用できます。直径、幅、エンドプレートの構成などの重要な測定値がサンプルから取得され、適合する部品が製造されます。
クローズドエンド構造から最も恩恵を受ける生産ラインはどれですか
単一の原料配合物を長い生産サイクルにわたって継続的に実行するラインは、密閉されたエンドプレートが長時間の運転にわたって安定した供給プロファイルを維持するのに役立つため、最もメリットが得られる傾向があります。
出荷前の表面硬度の検査はどのように行われますか
各製造バッチは、熱処理後に硬度試験でチェックされ、ローラー シェルが出荷用に梱包される前に、結果が寸法検査データとともに記録されます。
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom クローズドエンドローラーシェル Supplier and China クローズドエンドローラーシェル Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
同社は、造粒機のリングダイ、ローラー、および関連する造粒機部品サービスの研究開発と製造を中核事業に注力しています。主な製品タイプは、リングダイ、ローラー、造粒機のアクセサリです。中国で最も先進的な設備とより完全なサービス企業を持っています。同社の製品は、米国、日本、韓国、ベトナム、フランス、バングラデシュ、ロシア、インド、フィリピン、ヨーロッパ諸国など、多くの外国に輸出されています。原料から鍛造、仕上げ、熱処理までの全工程を厳格に管理しています。中国におけるワンストップサービスセンター会社です。
安徽省金鼎盛機械有限公司は、「洗練」の生産コンセプトに沿って、安定した信頼できる品質を使用して、お客様の長期的な発展を生み出します。
Friends from all walks of life are welcome to visit, guide, and negotiate business.
メッセージのフィードバック